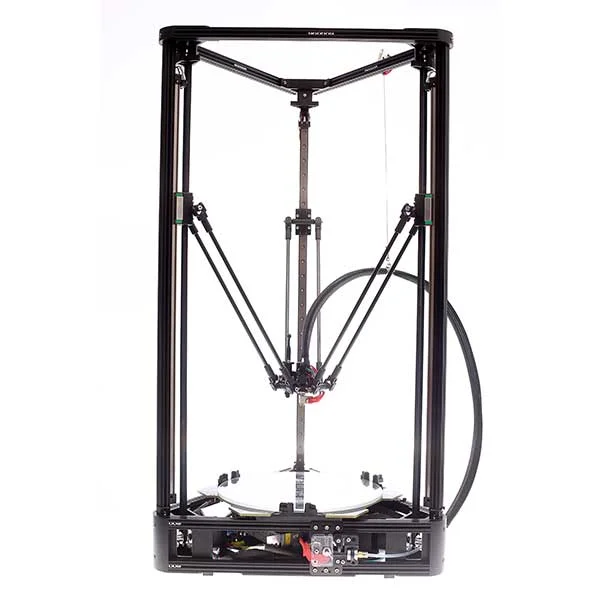
Какво представлява Kossel Pro
Kossel Pro е 3D принтер на производителя Johann [1], по-обемният и по-сериозен представител на дизайна Kossel в сравнение с по-компактните варианти от същото семейство. Кинематиката е делта – платформата е записана в спецификацията с елиптична форма [1], тоест кръгла работна зона вместо правоъгълна маса, характерна за картезианските машини.
Механиката следва класическата делта схема – три успоредни вертикални кули носят кареткитe, а по три двойки диагонални рамена свързват всяка каретка с централния ефектор, който носи дюзата. Позицията на дюзата в равнината X-Y произлиза от едновременната комбинация на трите вертикални позиции на кареткитe, не от директно движение по всяка ос поотделно. При по-голяма машина като Kossel Pro дължината на рамената и височината на кулите нарастват заедно с обема, което прави геометричната прецизност на конструкцията още по-важна за равен резултат.
Наставката „Pro“ в името и по-големият обем сочат по-сериозна позиция в продуктовата линия – машина за потребител, който вече е наясно с делта логиката и иска повече място за по-обемни проекти, а не за първо запознанство с принципа на трите кули. Платформата е нагрята [1], което разширява избора от материали отвъд стандартния PLA.
Технически спецификации
| Производител | Johann [1] |
| Работен обем | 240 x 240 x 240 mm [1] |
| Форма на платформата | елиптична, делта кинематика [1] |
| Нагрята платформа | да [1] |
| Дюза / брой екструдери | 1 екструдер, дюза 0,35 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът от 240 x 240 x 240 mm означава кръгла зона за принтиране с диаметър около 240 mm в основата на платформата, стесняваща се геометрично нагоре според делта принципа – забележимо по-голяма работна зона в сравнение с по-компактните модели от семейството, макар точното сравнително съотношение да не е предмет на наличния източник. Температурен таван, скорост и цена не са част от проверения източник и затова не влизат тук като спецификация.
За кого е Kossel Pro
По-големият обем 240 x 240 x 240 mm [1] отваря вратата за по-обемисти проекти спрямо компактните делта машини – по-високи фигури, по-широки функционални части, серийни малки детайли в една заготовка на плота. Кръглата работна зона на делта кинематиката все пак означава, че реалната ограничителна геометрия при правоъгълни детайли е вписаният кръг, не пълния диаметър на масата – при обемисти правоъгълни проекти това си заслужава да се провери предварително, а не да се приема на доверие от изписаните числа.
Нагрятата платформа [1] прави Kossel Pro подходящ за PLA без притеснение и за PETG с повече внимание към условията на принтиране. Машината е добър избор за потребител с известен опит в делта печата, който иска повече обем за проект, или за работилница/лаборатория, където по-голямата зона на принтиране оправдава по-сериозната физическа конструкция на по-високите кули.
Калибрация стъпка по стъпка
Нивелирането при Kossel Pro, както при всяка делта машина, минава през трите кули на принтера, а не през четирите ъгъла на маса. Заради по-голямата височина и обем на тази машина механичната проверка на старта е още по-важна – трите вертикални релси трябва да са успоредни една на друга и на еднакво разстояние от центъра, а всяко отклонение тук се увеличава пропорционално с дължината на рамената спрямо по-малка делта машина. Следва калибрация на endstop-овете на всяка кула поотделно, за да спират и трите каретки на еднаква физическа височина.
Следващата стъпка е нивелиране в няколко точки от по-голямата кръгла платформа – център, точки близо до всяка кула и при по-голям обем е добра практика да се добавят и междинни точки, защото грешка в делта радиуса или дължината на диагоналните рамена се проявява по-осезаемо на по-голяма площ. Едва след механичната и геометричната калибрация има смисъл от Z-offset за първия слой, проверен на няколко точки от платформата. Накрая се калибрират e-steps и потокът на екструдера с тестово кубче и линейна отсечка с известна дебелина, точно както при всеки друг FDM принтер.
Чести дефекти и решения
Изкорубване (warping) при Kossel Pro е по-осезаем риск заради по-голямата площ на платформата – широки плоски детайли имат повече ръб, изложен на неравномерно изстиване. Нагрятата платформа [1] е първата линия на защита чрез температура, съобразена с материала, а при по-голям обем равномерността на нагряване по цялата повърхност става по-важна, отколкото при компактна маса. Точен температурен таван не е посочен в наличния източник, затова се проверява директно на машината.
Стрингинг между отдалечени части на голям детайл е по-забележим при по-обемна машина просто защото пътят на движение между отделните зони на принтиране е по-дълъг – причината остава същата, твърде висока температура на дюзата или недостатъчно прибиране на нишката при преход. Тестовете за ретракция е добре да се правят на реалната скорост на принтиране, защото делта ефекторите обикновено се движат по-леко от картезианските глави.
Недостатъчна екструзия идва от запушена дюза, грешни e-steps или ниска температура. Слабото сцепление между слоеве по вертикала е физическо явление, не дефект на конкретната машина – сцеплението в равнината XY е близо до 100%, докато по Z е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), затова при по-високи детайли на Kossel Pro ориентацията спрямо посоката на принтиране заслужава специално внимание.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Kossel Pro – важат за материала, не за конкретната машина, и подлежат на фина калибрация на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – независимо от размера на машината, над този ъгъл геометрията обикновено се нуждае от опорни структури. При Kossel Pro нагрятата платформа [1] и по-големият обем позволяват реално да се тества по-широк диапазон от проекти с материалите по-горе, но горните температурни граници при PETG и ABS зависят от реалния капацитет на хийтъра, който не е част от проверения източник тук.
Заключение
Kossel Pro е по-обемна делта машина на производителя Johann с работен обем 240 x 240 x 240 mm, кръгла (елиптична) платформа и подгряване на масата [1]. Това, което със сигурност знаем от проверения източник, е кинематиката, по-големият обем и наличието на подгряване – температурен таван и цена остават непотвърдени и не са част от тази статия. За потребител с известен опит в делта печата, на който повече място за проекти има практическа стойност, Kossel Pro предлага сериозна стъпка нагоре спрямо по-компактните делта машини.
Източници
- kossel_pro.def.json, Cura 5.4.0 – дефиниция на Kossel Pro
- kossel_pro_extruder_0.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/kossel_pro.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.