Какво представлява
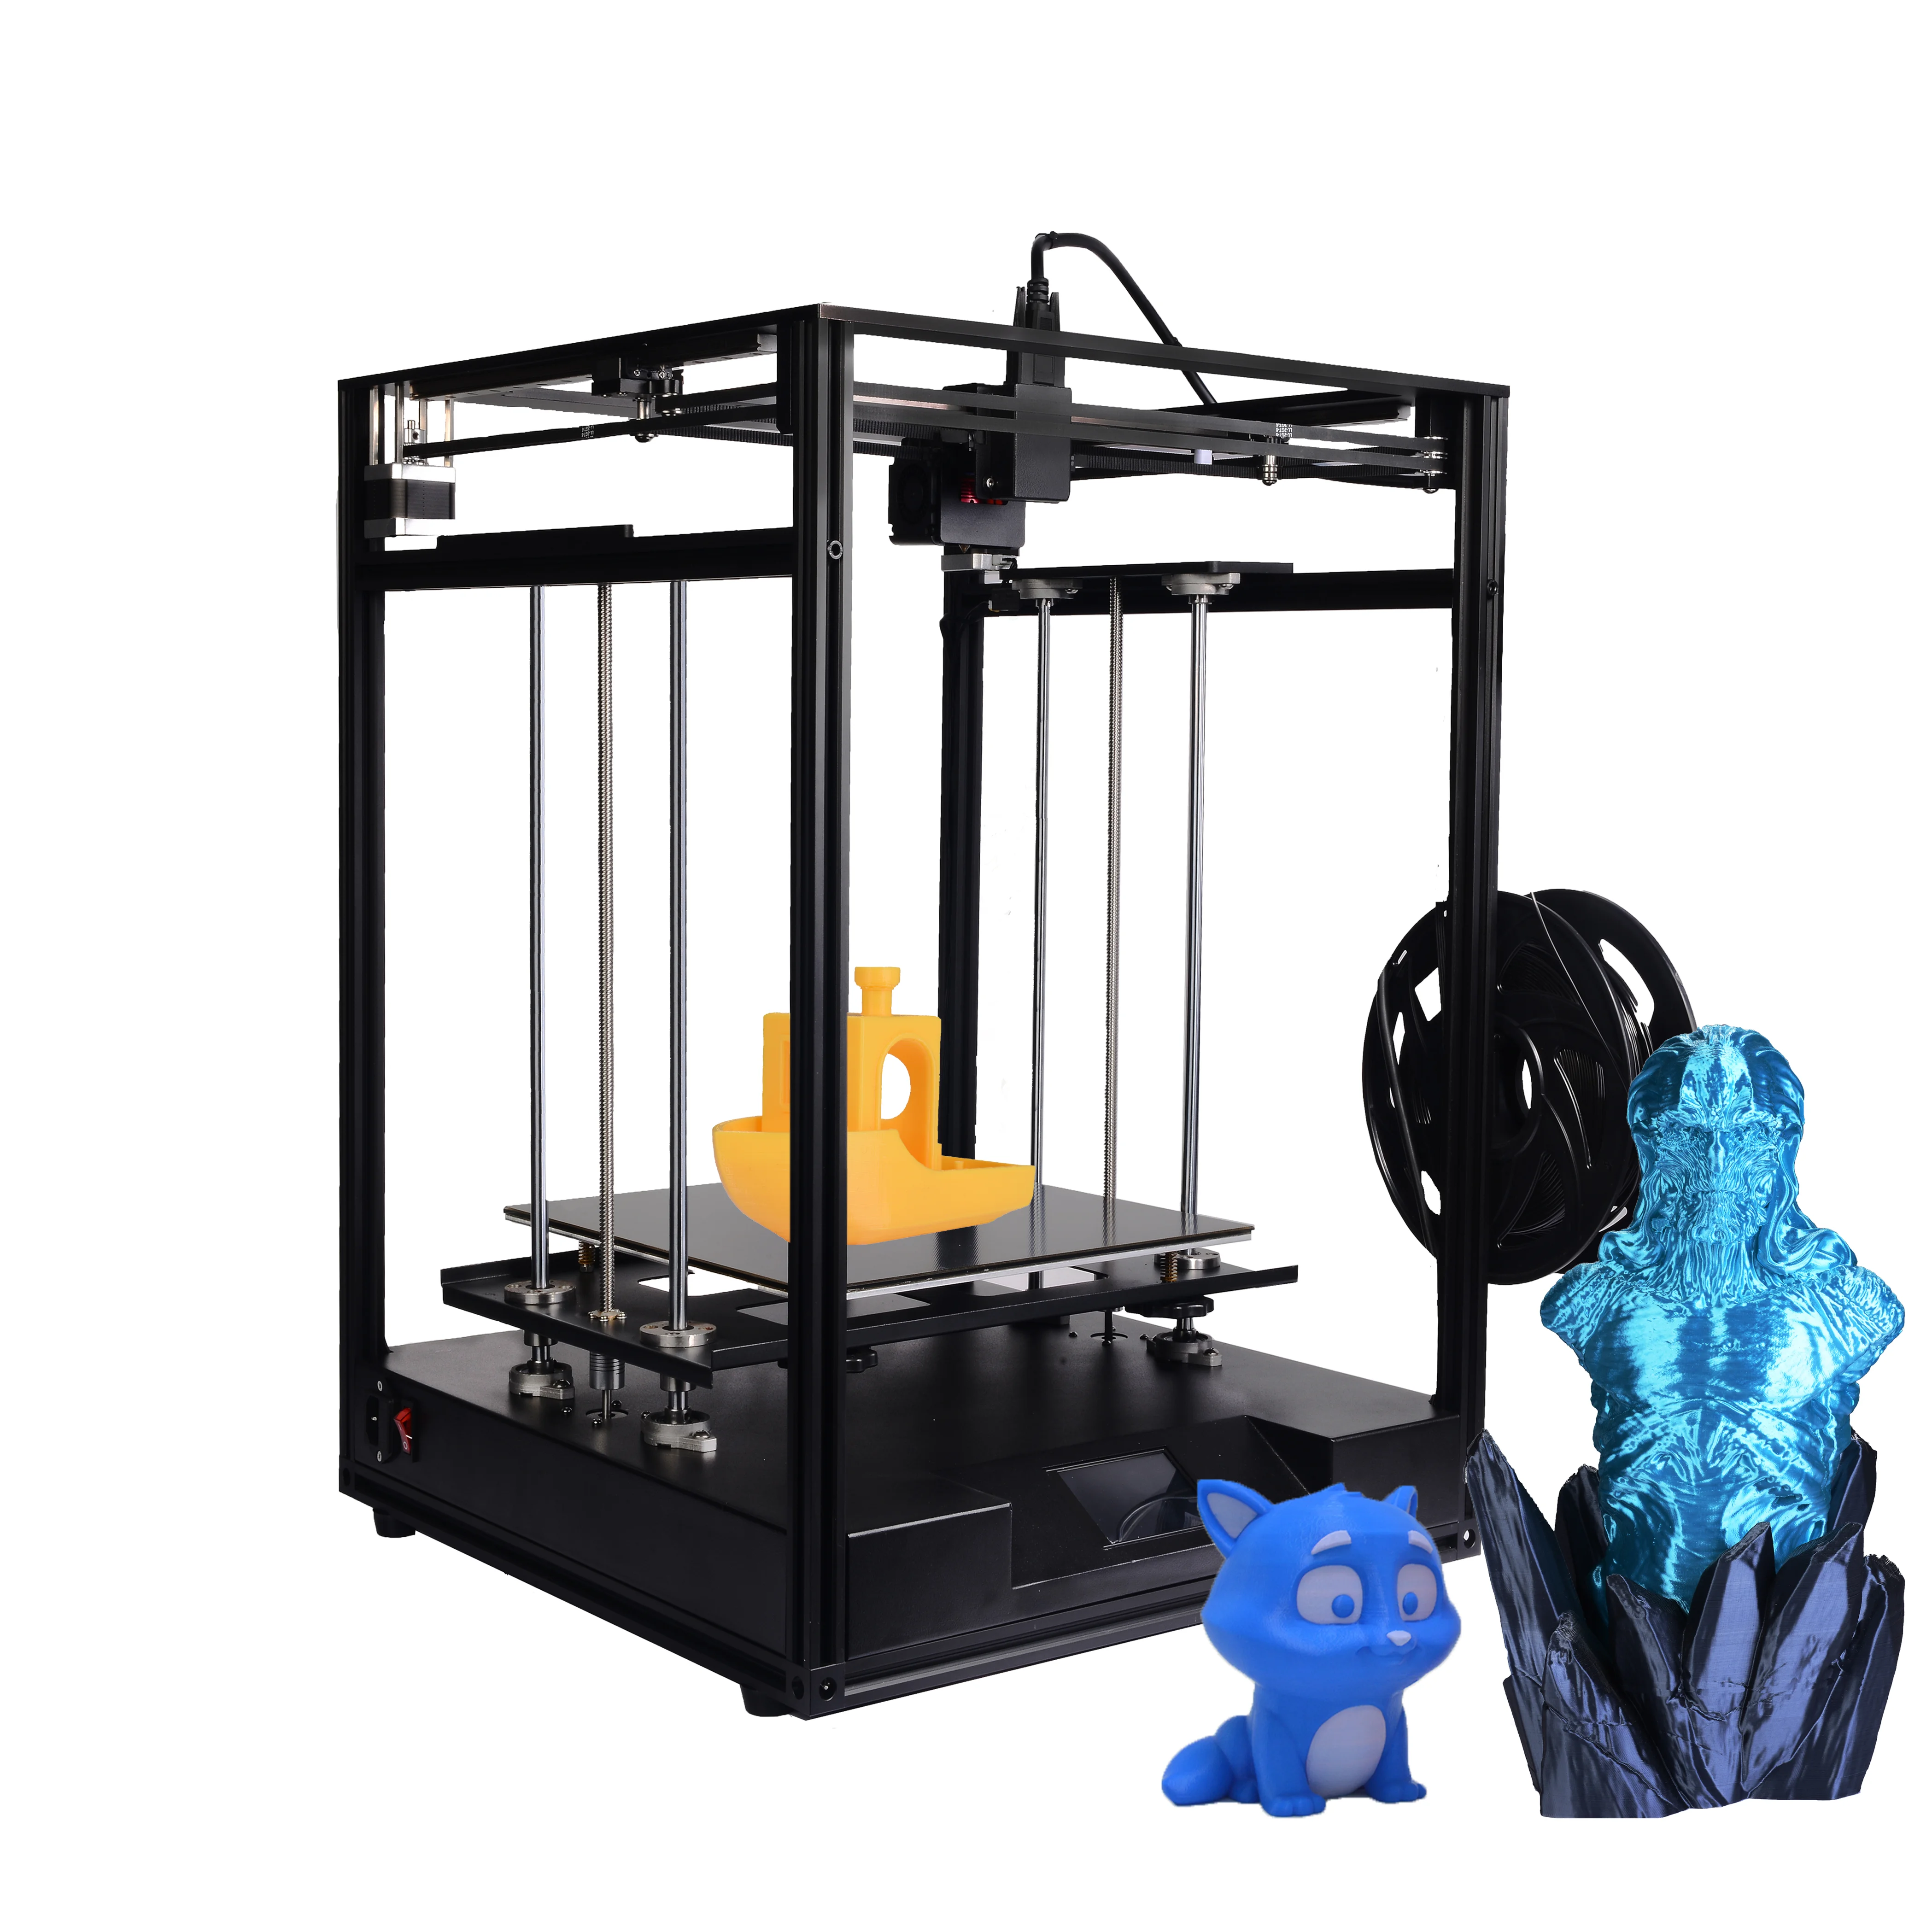
Koonovo Elf е настолен 3D принтер на производителя Koonovo, изграден по технологията FDM (fused deposition modeling, послойно нанасяне на разтопена пластмасова нишка) [1]. Марката Koonovo идва от семейство машини, при които производителят подписва базовата конструкция веднъж и после я развива в няколко варианта с различни платформи и брой екструдери [2] – Elf е входната точка в тази поредица, стъпваща върху обща инженерна основа, но с единичен екструдер и умерен размер.
Класът на машината е experimenter (буквално „експериментатор“). Това е сегмент между обикновения hobby принтер и професионалната индустриална машина: очаква се собственикът да разбира от firmware настройки, да пробва различни профили в слайсъра и да не се плаши от ръчна намеса, но без изискванията и цената на цех за серийно принтиране. Koonovo Elf е точно такъв инструмент – достатъчно прост, за да го управлява един човек, но достатъчно отворен, за да го модифицираш.
Работният обем от 310 x 310 x 345 mm [1] е забележимо голям за единичен екструдер в тази ценова категория. Квадратната основа 310 x 310 mm дава простор за няколко детайла едновременно на една платформа, а височината от 345 mm е достатъчна за средно високи функционални части – корпуси, стойки, декоративни колони – без да се налага модел да се реже на секции само защото не се вписва във височината.
Технически спецификации
Данните по-долу идват от машинната дефиниция на Koonovo Elf в Cura 5.4.0, заедно с базовата дефиниция на марката, от която тя наследява настройки за платформата [1] [2].
| Показател | Стойност |
|---|---|
| Работен обем | 310 x 310 x 345 mm [1] |
| Нагряемо легло | Да [2] |
| Производител | Koonovo [2] |
| Технология | FDM |
| Клас | experimenter |
Диаметърът на дюзата, максималната температура на хотенда, скоростта на принтиране, цената, годината на пускане и кинематиката (картезианска или друга) не присъстват в проверените източници за Koonovo Elf, затова не ги посочваме тук. Ако някъде срещнете конкретно число за тях, третирайте го като непотвърдено, докато не намерите документиран източник за точно тази машина.
За кого е
Koonovo Elf е подходяща машина за потребител, който вече е минал през първите месеци с базов hobby принтер и иска повече работен обем, без да прескача директно към скъп двойноекструдерен клас. Класификацията experimenter сигнализира точно това: собственик, готов да чете лога на фърмуера, да калибрира ръчно и да експериментира с настройки на слайсъра, вместо да очаква „включи и принтирай“ изживяване от кутията.
Наличието на нагряемо легло [2] отваря вратата отвъд PLA към PETG и, при внимание към условията в помещението, към ABS – важно предимство за учебна работилница или малко ателие, където детайлите трябва да издържат по-сериозно натоварване. Ако основната цел е принтиране в напълно затворена, температурно контролирана камера за инженерни материали като найлон при висока стабилност, Koonovo Elf не носи потвърдени данни в тази посока и по-безопасно е да търсите машина с изрично документирана камера.
Калибрация стъпка по стъпка
- Нивелирайте платформата по цялата квадратна основа от 310 x 310 mm [1] – проверете разстоянието дюза-легло в центъра и в четирите ъгъла, а не само в средата, защото при по-голяма основа лек наклон на рамката се усеща по-силно в краищата.
- Загрейте леглото [2] преди финалната проверка на Z-офсета: металът и повърхностният слой на платформата се разширяват леко при загряване, така че нивелация „на студено“ не е окончателна за принтиране с топла основа.
- Стартирайте с температура на дюзата за PLA от 210 до 230 C [material.pla.hotend_temp.slicer] и легло 55 до 65 C [material.pla.bed_temp.slicer]. За първия слой добавете 5 до 10 C над работната температура [thermal.first_layer_temp_bump], за по-сигурно залепване на самата основа [process.first_layer_adhesion_bed].
- Задайте височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Точният диаметър на дюзата на Koonovo Elf не е потвърден в източника, затова изчислете диапазона спрямо реалната дюза на вашия екземпляр, а не по подразбиране от друг модел.
- Принтирайте калибрационен куб и коригирайте коефициента на екструзия (flow), докато измерените размери по X, Y и Z съвпаднат с очакваните в слайсъра.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit] при по-бързи профили – над този праг хотендът не смогва да разтопи материала равномерно, независимо колко висока е зададената температура.
- Финализирайте с тест на ретракцията (прибиране на нишката), за да намалите нишковидните влакна между отделни елементи на платформата, особено при принтиране на няколко детайла едновременно върху голямата основа.
Чести дефекти и решения
Warping (деформация от неравномерно изстиване) остава риск при по-широки детайли дори с нагряемо легло [thermal.fdm_warping_cte], особено ако принтирате близо до пълните 310 mm по ширина или дълбочина, където ъглите на модела са най-далеко от центъра на платформата и от евентуален вентилатор. Дръжте леглото в горния край на препоръчания диапазон за материала и избягвайте течения на въздух около машината.
Elephant foot (разширена, „стъпало“-подобна основа на първия слой) се коригира с малко отрицателно Z-офсет на първия слой [design.elephant_foot_z_offset], така че дюзата да не притиска прекомерно топлия пластик точно там, където той е най-мек.
Провиснали надвеси (overhangs) над около 45 градуса наклон [dfam.fdm.overhang_angle] обикновено изискват подпори (supports) в слайсъра – при обем от 345 mm височина е изкушаващо да се принтират високи вертикални конструкции без опора, но геометрията, а не размера на машината, определя дали е нужна поддръжка.
Пропуски по стените при висока скорост идват най-често от надвишен обемен дебит [thermal.print_speed_thermal_limit]: първата стъпка е да намалите скоростта, преди да пипате температурата. Слаба адхезия на първия слой към леглото [process.first_layer_adhesion_bed] почти винаги се решава с почистване на платформата и по-точен Z-офсет, а не с по-висока температура на дюзата.
Препоръчани настройки по материал
Таблицата обхваща трите най-разпространени FDM материала. Благодарение на потвърденото нагряемо легло [2], Koonovo Elf може реално да достигне и трите температурни диапазона на платформата, макар че ABS изисква допълнително внимание към течения на въздух в помещението.
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C |
| PETG | 230 до 265 C | 70 до 85 C |
| ABS | 235 до 270 C | 80 до 110 C |
PLA е стабилният старт за всяка нова конфигурация. PETG е практичният среден вариант, когато детайлът трябва да е по-издръжлив, а нагряемото легло [2] осигурява температурния диапазон, който PETG изисква за добра адхезия. ABS остава възможен на хартия заради леглото, но без потвърдени данни за затворена камера е по-разумно да започнете с по-малки детайли и да следите за деформация в ъглите.
Заключение
Koonovo Elf е честна experimenter машина с реален плюс – работен обем от 310 x 310 x 345 mm [1] и нагряемо легло [2], което ѝ дава достъп до PLA, PETG и, с внимание, ABS. Тя не е входна hobby машина за първо запознанство и не е двойноекструдерна платформа за сложен многоматериален печат – тя е стъпката между двете, за собственик, който вече знае какво прави с калибрацията.
Ако търсите готова „включи и принтирай“ машина без никаква намеса, или обратно – двоен екструдер за симултанен многоцветен печат, Koonovo Elf не е верният отговор. Но като компактна работна кобила за средно големи PLA и PETG детайли, с достатъчно обем да не режете модела на части, тя изпълнява точно тази роля.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/koonovo_elf.def.json (машинна дефиниция на Koonovo Elf от Cura 5.4.0; работен обем 310 x 310 x 345 mm и клас experimenter; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/koonovo_base.def.json (базова дефиниция на Koonovo в Cura 5.4.0, наследена от koonovo_elf.def.json; нагряемо легло и производител Koonovo; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.