Какво представлява
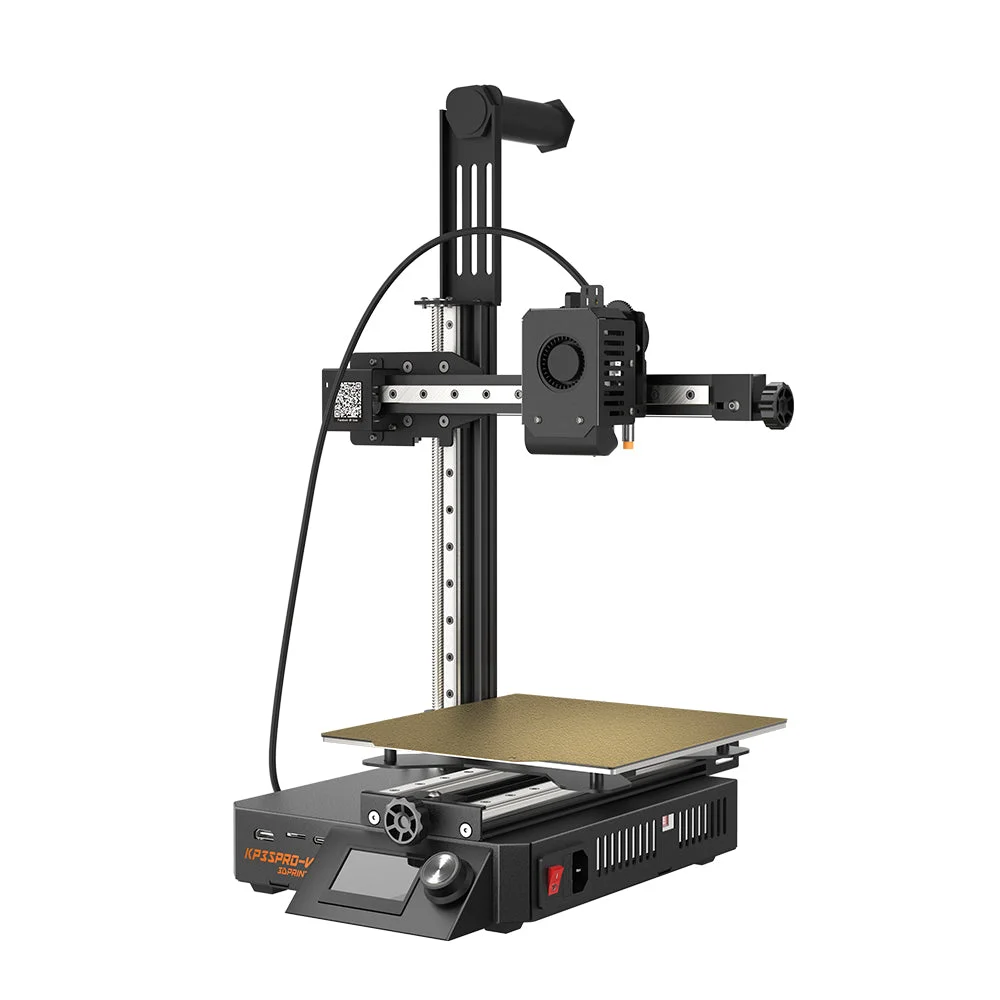
Kingroon KP3S Pro е 3D принтер на производителя Kingroon [2], работещ по технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка). Машината наследява базовия профил „Kingroon Base Printer“ [2], споделен от няколко модела на марката, но собствената машинна дефиниция на KP3S Pro презадава цял набор от движенчески (кинематични) параметри – ускорение, максимална скорост на движение по всяка ос и стъпки на моторите за милиметър – което е нетипично подробно за принтер в тази ценова категория и си заслужава отделно внимание.
Работният обем е 200 x 180 x 200 mm [1] – правоъгълна, не квадратна основа, което е характерно за компактните машини с директно движение по единична ос, типична за KP3S линията. Класификацията experimenter показва, че производителят предоставя пълен достъп до настройките, без силно опростен фабричен слой между потребителя и реалните параметри на принтирането.
Най-интересната част от машинната дефиниция на KP3S Pro е количеството конкретни фирмуерни стойности, зададени директно в профила: ускорение от 1000 mm/s² по подразбиране [1], максимална зададена скорост на движение (feedrate) от 200 mm/s по X и Y осите [1], максимален jerk (рязка промяна на скоростта) от 15 mm/s по X/Y [1] и стъпки на моторите от 160 стъпки/mm по X и Y, 800 стъпки/mm по Z и 764 стъпки/mm за екструдера [1]. Това са реални граници, зададени във фърмуера и отразени в софтуерния профил, а не приблизителни очаквания за категорията принтери като цяло.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 200 x 180 x 200 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Kingroon [2] |
| Брой екструдери | 1 (единичен) [2] |
| Максимална скорост на движение X/Y (firmware ceiling) | 200 mm/s [1] |
| Максимална скорост на движение Z | 4 mm/s [1] |
| Ускорение по подразбиране | 1000 mm/s² [1] |
| Фабрично разстояние на ретракция | 1 mm при 40 mm/s [1] |
Важно е да се направи разлика: стойностите по-горе са граници и настройки, зададени в машинния профил (максимална зададена скорост на движение, ускорение, стъпки на моторите), а не препоръчителна работна скорост на принтиране в конкретен проект – тя зависи от материала, геометрията и качеството, което търсите, и не е фиксирано число в източника. Диаметърът на дюзата, максималната температура на самия хотенд и цената на машината също не присъстват като потвърдени данни в цитираните дефиниции.
За кого е
Kingroon KP3S Pro е подходяща машина за потребител, който иска да разбира какво точно се случва под капака – фърмуерните параметри тук не са скрити зад опростен интерфейс, а са отворени за преглед и промяна. Класът experimenter потвърждава тази насока: очаква се известна готовност за ръчна намеса, а не пасивно чакане на готов резултат.
Компактният, но не квадратен обем от 200 x 180 x 200 mm [1] е достатъчен за типичните настолни проекти – органайзери, държачи, дребни функционални части – без претенции за принтиране на едри детайли на едно парче. Единичният екструдер [2] и нагряемото легло [1] отварят вратата към PLA и PETG принтиране без допълнителни модификации.
Ако основната ви цел е дълбоко разбиране и фина настройка на движенческата система на принтера (ускорения, jerk, стъпки на моторите), тук ще намерите повече отворени параметри за работа, отколкото при повечето машини в тази категория. Ако предпочитате да не се докосвате до тези настройки въобще, фабричните стойности вече са зададени разумно и не изискват незабавна намеса за стандартно PLA принтиране.
Калибрация стъпка по стъпка
- Нивелирайте платформата в четирите ъгъла на 200 x 180 mm основата [1], преди да стартирате загряващ цикъл.
- Задайте температура на дюзата спрямо PLA: 210 до 230 °C [material.pla.hotend_temp.slicer], с покачване от 5 до 10 °C за първия слой [thermal.first_layer_temp_bump].
- Затоплете леглото [1] до 55 до 65 °C за PLA [material.pla.bed_temp.slicer].
- Оставете фабричното разстояние на ретракция от 1 mm при скорост 40 mm/s [1] като начална точка. Стойността е сравнително ниска, типична за директен (direct drive) тип екструдер, при който разстоянието до дюзата е кратко – ако усетите нишковидни влакна между елементи, увеличавайте на стъпки от 0.2 mm, вместо да прескачате директно към стойности, типични за дълъг bowden механизъм.
- Не надвишавайте фабричните граници на ускорението от 1000 mm/s² [1] и максималната зададена скорост на движение от 200 mm/s по X/Y [1] при ръчна намеса в профила – те са зададени като горна граница на самата механика, не като препоръчителна работна точка.
- Настройте височината на слоя между 25 и 80 процента от диаметъра на реално монтираната дюза [layer_adhesion.layer_height_vs_nozzle].
- Ограничете обемния дебит до около 50 mm³/s [thermal.print_speed_thermal_limit], особено ако решите да доближите печата до фабричните горни граници на скоростта на движение.
Чести дефекти и решения
Пропуски в стените или нехомогенна екструзия при опит за принтиране близо до максималната зададена скорост на движение от 200 mm/s [1] по X/Y обикновено идват от надвишен обемен дебит спрямо капацитета на хотенда [thermal.print_speed_thermal_limit], не от самата механика – моторите могат да достигнат тази скорост, но хотендът не смогва да разтопи достатъчно материал навреме.
Нишковидни влакна между елементи (stringing) при кратка фабрична ретракция от 1 mm [1] се коригират с малко увеличение на разстоянието, запазвайки скоростта близо до фабричните 40 mm/s [1], преди да пробвате по-драстична промяна.
Elephant foot (разширена основа на детайла) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset].
Warping (деформация от неравномерно изстиване) остава риск дори с нагряемо легло [1] [thermal.fdm_warping_cte], особено при по-широки детайли, принтирани близо до горния край на препоръчания температурен диапазон. Провиснали надвеси над 45° без опора [dfam.fdm.overhang_angle] изискват подпори в слайсъра.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon (полиамид) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
PLA е естествената начална точка за KP3S Pro – лесен за принтиране и добре съвместим с фабричните движенчески настройки на машината. PETG е разумна следваща стъпка благодарение на нагряемото легло [1]. При ABS и Nylon препоръчваме да не комбинирате горния край на температурния диапазон с максималната зададена скорост на движение от машинния профил [1] – по-високата температура означава по-мек, по-труден за контрол разтопен материал, а бързото движение на главата увеличава риска от неточност точно когато материалът е най-чувствителен.
Заключение
Kingroon KP3S Pro предлага обем от 200 x 180 x 200 mm [1] с нагряемо легло [1] и, за разлика от повечето машини в подобна ценова категория, изрично документирани фърмуерни параметри – ускорение 1000 mm/s², максимална зададена скорост на движение 200 mm/s по X/Y, jerk 15 mm/s и стъпки на моторите за всяка ос [1]. Това я прави добра машина за потребител, който иска да разбира и евентуално да настройва движенческата система, не само температурите за принтиране.
Класификацията experimenter и единичният екструдер [2] потвърждават позицията ѝ: реална работна машина за потребител с известен опит, а не изцяло автоматизирана „кутия за отваряне и принтиране“.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/kingroon_kp3s_pro.def.json (машинна дефиниция на Kingroon KP3S Pro от Cura 5.4.0; работен обем 200 x 180 x 200 mm, статус на нагряемото легло, ускорение, максимална зададена скорост на движение, jerk, стъпки на моторите и ретракция; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/kingroon_base.def.json (базова дефиниция, наследена от Kingroon KP3S Pro: производител Kingroon, единичен екструдер, статус на нагряемото легло; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.