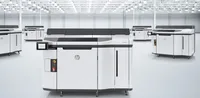
HP Jet Fusion 5200 е индустриална MJF система за серийно производство на полимерни части – висок throughput, изотропни механични свойства и автоматизирана обработка на праха. С работен обем 380×284×380 mm и вокселна точност, тя е избор на производители, търсещи последователни, крайни за употреба найлонови компоненти на промишлен мащаб.
Какво представлява
Multi Jet Fusion (MJF) е технология, разработена от HP, при която два вида агенти – Fusing Agent (спичащ) и Detailing Agent (изострящ) – се впръскват точно върху слой полимерен прах. Инфрачервени лампи преминават над слоя и нагряват само зоните с Fusing Agent до точката на спичане, докато Detailing Agent охлажда границите и осигурява гладки, точни ръбове. Процесът е изключително бърз и еднороден: целият прахов слой се обработва едновременно, без движещи се лазерни лъчи. Резултатът са части с изотропни свойства – якостта е практически еднаква по всички оси – което рязко ги отличава от FDM или SLA детайли. HP Jet Fusion 5200 добавя автоматизирана система за управление на праха (зареждане, рециклиране, пресяване) и интеграция с Processing Station, което я прави подходяща за поточно производство без ръчна намеса между цикли.
Технически спецификации
| Технология | MJF – впръскване на агенти + IR спичане на полимерен прах |
|---|---|
| Работен обем | 380 × 284 × 380 mm |
| Точност на воксела | 1200 dpi (вокселна печат) |
| Управление на праха | автоматизирано – зареждане, рециклиране, пресяване (Processing Station) |
| Механични свойства | изотропни – еднакви по всички оси |
| Клас / Цена | Индустриален · ~350 000 € |
Приложения и индустрии
- Серийно производство на крайни части – Производство на стотици до хиляди идентични найлонови компоненти с повторяемост и изотропни механични свойства, без нужда от инструментална екипировка или форми (Промишленo производство и потребителски стоки)
- Сложни решетки и леки конструкции – Принтиране на оптимизирани топологически и решетъчни геометрии, невъзможни с традиционни методи, за намаляване на теглото при запазена якост (Аерокосмос и медицинска техника)
- Автомобилни и потребителски компоненти – Производство на функционални корпуси, брекети, канали и персонализирани части с висока якост и добра химична устойчивост директно от дигитален файл (Автомобилостроене и масов потребителски пазар)
Производствен процес
- Подготовка и нестинг на модели: заредете полимерен прах (свеж + рециклиран, refresh rate ~20–30%), наредете частите в Build Unit с максимална плътност чрез nesting софтуер (HP SmartStream или 3rd-party), за да намалите разходите за прах и времето на цикъла. Оптимизиран прахов пласт с равномерна плътност и минимален разход на материал за съотношение на обновяване.
- MJF принтиране: Build Unit влиза в принтера и стартира автоматичен цикъл – Fusing Agent и Detailing Agent се впръскват слой по слой, IR лампи спичат всеки слой; не се изисква ръчна намеса по време на принтирането. Напълно спечени части, вградени в прахов блок с равномерна плътност и без деформации по слоевете.
- Охлаждане на прахoблока: след края на принтирането Build Unit се прехвърля в Processing Station за контролирано охлаждане – не отваряйте преди достигане на безопасна температура (обикновено 3–12 часа в зависимост от запълването). Постепенното охлаждане предотвратява термично напрежение и деформация на части с тънки стени или асиметрична геометрия.
- Разопаковане, пясъкоструене и последваща обработка: разкопайте частите от прахоблока, рециклирайте незапеченото прахо, пясъкоструйте повърхностите за отстраняване на остатъци; опционално – вибрационно полиране, боядисване или импрегниране за по-добра повърхност и цвят. Чисти, готови за употреба части с равномерна повърхност; боядисването (стандартно в сиво-черно) маскира типичния сив цвят на PA12.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
HP Jet Fusion 5200 е машина за производствени среди, в които повторяемостта, скоростта и изотропните свойства на частите не подлежат на компромис. MJF заличава границата между прототипиране и серийно производство – едни и същи параметри дават един или хиляда еднакви части. Дългото охлаждане и изискванията за управление на праха правят инвестицията смислена при достатъчен обем, но за правилното приложение Jet Fusion 5200 не конкурира традиционните методи – тя ги замества.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 юли 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 юли 2026.