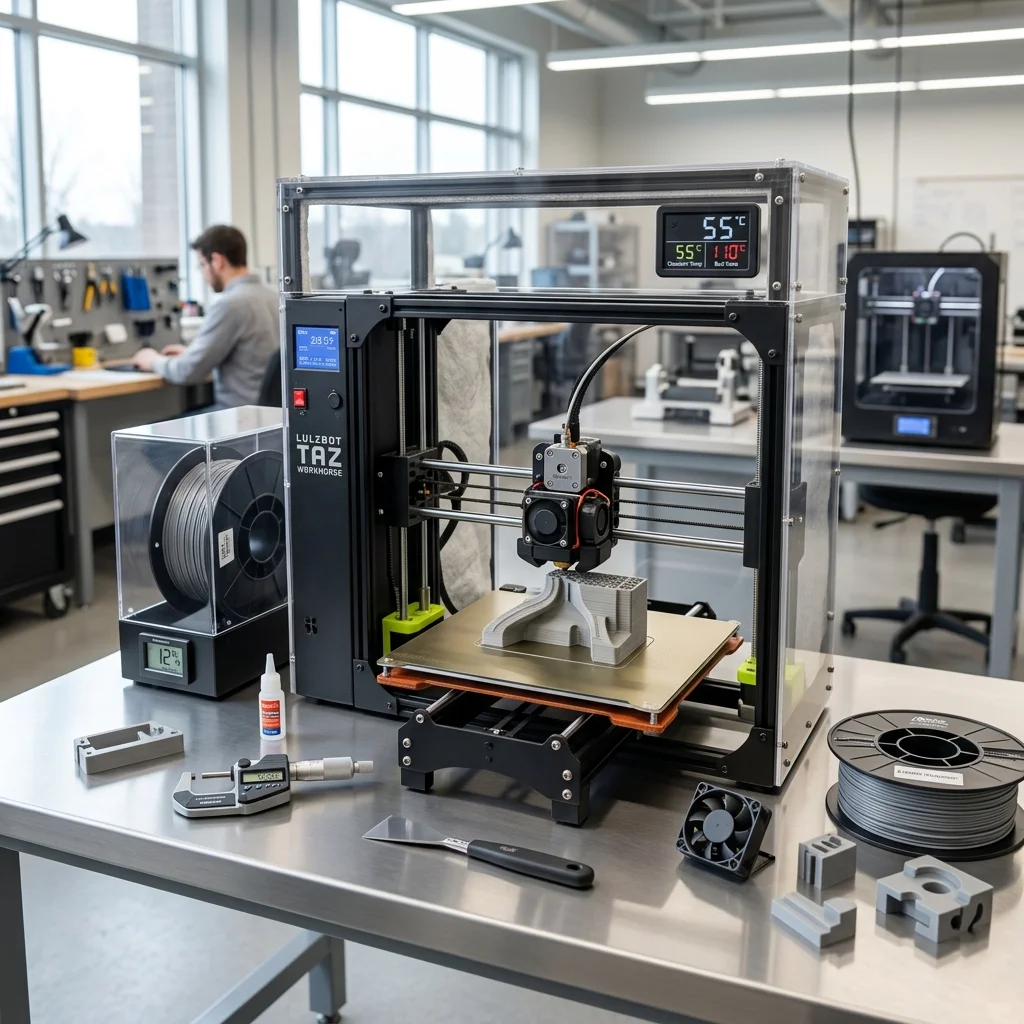
Всеки ентусиаст в 3D принтирането е изпитвал онзи момент на разочарование: след часове перфектен принтиране, ъглите на детайла започват да се отлепят от леглото, изкривявайки цялата геометрия. Това явление, известно като "warping" (изкривяване), е най-големият враг на ABS (Акрилонитрил бутадиен стирен). Въпреки това, превъзходните механични свойства на ABS – неговата удароустойчивост, възможност за последваща обработка и устойчивост на високи температури – го правят предпочитан материал за инженерни и функционални прототипи.
Добрата новина е, че изкривяването не е непреодолима пречка, а просто физичен проблем, който изисква правилното инженерно решение. В това ръководство ще разгледаме дълбочинно механизмите на термалното свиване и ще ви предоставим експертни стратегии, с които да превърнете борбата с ABS в рутинен и предвидим процес.
1. Физиката зад изкривяването на ABS
За да решим проблема, първо трябва да го разберем. ABS е аморфен полимер с висок коефициент на топлинно разширение. Когато материалът се екструдира при температури около 240-260°C и впоследствие се охлади до стайна температура, полимерните вериги се свиват значително. Тъй като слоевете се охлаждат с различна скорост (по-горните слоеве изстиват и се свиват по-бързо от тези близо до нагрятото легло), се генерира сериозно вътрешно напрежение (internal stress). Това напрежение дърпа долните слоеве нагоре, което неминуемо води до отлепване на ъглите от работната повърхност.
Ключът към предотвратяването на това явление е управлението на температурата на стъкления преход (Glass Transition Temperature – Tg), която за ABS е около 105°C. Целта е детайлът да се охлажда максимално бавно и равномерно около тази точка, за да се минимизира акумулираният термален стрес.
2. Перфектната среда: Значението на затворената камера
Най-ефективният метод за борба с изкривяването при ABS е използването на принтер със затворена камера (enclosure). Затворената система задържа топлината, отделяна от работното легло, създавайки микроклимат с постоянна температура (в идеалния случай между 45°C и 60°C). Това драстично намалява температурния градиент между екструдирания полимер и околната среда, позволявайки на слоевете да се свържат по-здраво и да се охлаждат синхронно.
Ако вашият принтер няма активен нагревател на камерата, препоръчителен трик е да включите леглото на 110°C поне 30 минути преди старта на принтирането. Това ще "накисне" камерата с топлина и ще стабилизира условията, елиминирайки опасните студени въздушни течения (drafts).
3. Оптимизация на работното легло и адхезията
Ако първият слой не е безупречно залепен за леглото, всички други усилия са напразни. Температурата на работното легло трябва да бъде между 100°C и 110°C. Повърхността също е от критично значение – PEI (Polyetherimide) листовете предлагат изключителна адхезия за ABS, когато са чисти.
Винаги почиствайте леглото с изопропилов алкохол (IPA) преди принтиране, за да премахнете мазнини от пръстови принтове. При по-упорити модели, използвайте специализирани лепила като Magigoo или Dimafix. За най-екстремните случаи ветераните използват "ABS Juice" – смес от ацетон и парченца ABS, която се нанася върху стъклено легло. Този метод създава толкова здрава връзка, че понякога е по-вероятно да счупите стъклото, отколкото да отлепите детайла принудително!
4. Настройки в слайсъра за минимален стрес
Софтуерните настройки са също толкова важни, колкото и хардуерните. Започнете с изключване на охлаждащия вентилатор за детайла (part cooling fan) за първите 3-5 слоя. За останалата част от принтирането го дръжте на минимум (0-30%), освен ако не принтирате малки детайли с много мостове (bridges) или надвеси (overhangs).
Задължително използвайте функцията "Brim" – контур от материал около основата на модела с ширина от 5 до 10 мм. Той увеличава контактната площ с леглото и действа като котва срещу силите на изкривяване. За остри ъгли можете да добавите и помощни дискове (anti-warping tabs/ears), които по-късно лесно се отрязват. Също така, намалете скоростта на принтиране за първия слой до под 20 мм/сек, за да гарантирате перфектно екструдиране и контакт с повърхността.
5. Скритият фактор: Влагата във филамента
Макар често да се пренебрегва, ABS е хигроскопичен материал – той абсорбира влага от въздуха. Когато влажен филамент премине през горещия хотенд, водата се превръща в пара, създавайки микро-експлозии. Това не само разваля повърхностния вид на детайла, но и значително отслабва връзката между слоевете, правейки материала още по-податлив на изкривяване и напукване (delamination).
Инвестирайте в сушилня за филаменти (filament dryer) и сушете вашия ABS при 65-75°C за поне 4 до 6 часа преди употреба. Сухият материал се екструдира много по-равномерно и осигурява здравината, заради която сте избрали ABS.
Заключение
Борбата с изкривяването при ABS не е черна магия, а приложна физика. Чрез комбиниране на контролирана термална среда, безупречна подготовка на работното легло, оптимизирани настройки в слайсъра и сух филамент, вие ще елиминирате warping ефекта. Тези експертни практики ще ви отключат пълния потенциал на ABS, позволявайки ви да създавате изключително здрави и прецизни инженерни компоненти с увереност.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 15 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 15 юни 2026.