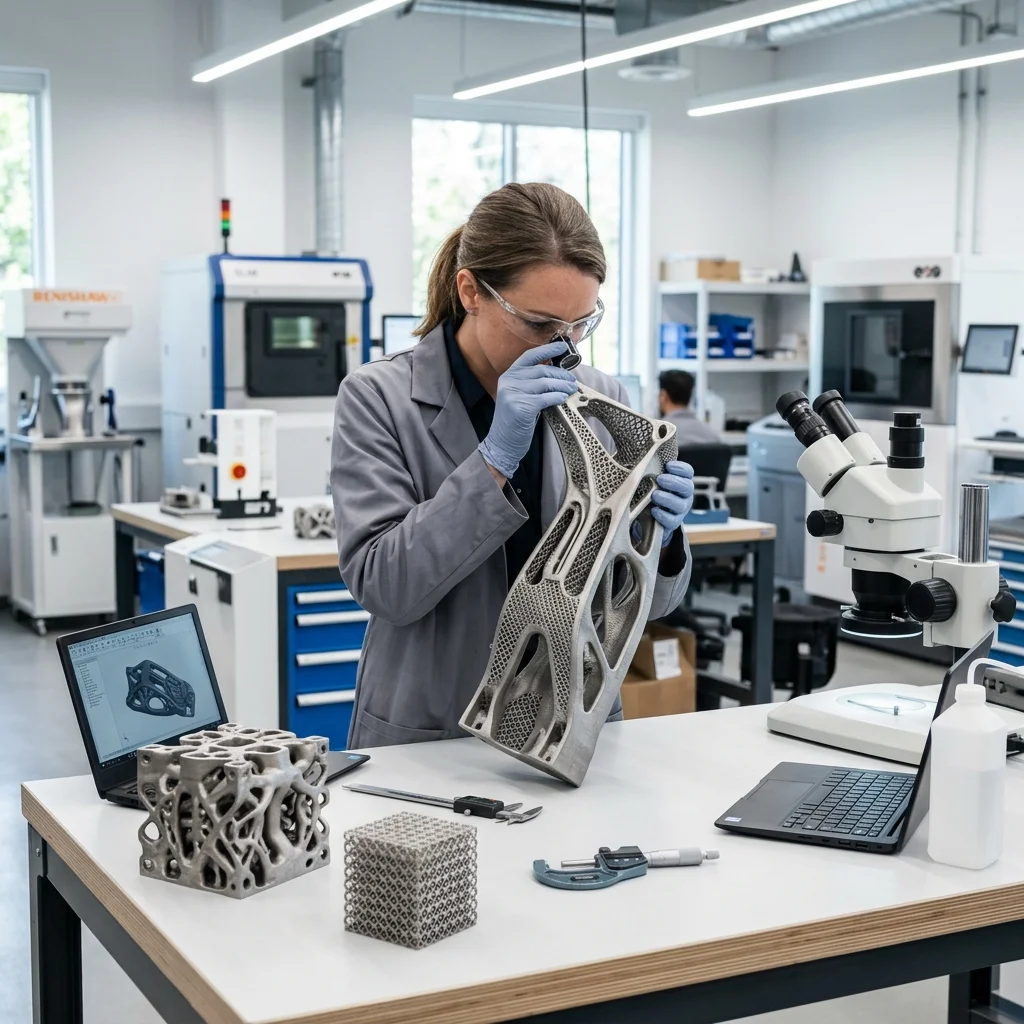
Адитивното производство не е просто различен метод за изработка на детайли – то е фундаментална промяна в инженерната парадигма. Традиционната логика на проектиране, ограничена от фрезоването, струговането и леенето, вече не важи. Дизайнът за адитивно производство (Design for Additive Manufacturing – DfAM) освобождава инженерите от оковите на конвенционалната инструментална екипировка, позволявайки безпрецедентна геометрична сложност, намаляване на теглото чрез топологична оптимизация и консолидиране на многокомпонентни възли в единични монолитни структури.
Въпреки това, тази свобода идва със собствен набор от непреклонни физични закони. За да извлечем максимума от 3D принтирането, не е достатъчно просто да експортираме CAD модел в STL формат. Трябва да проектираме с мисъл за самия процес на изграждане слой по слой. В това ръководство ще разгледаме фундаменталните технически принципи на DfAM, които ще трансформират вашите модели от просто „възможни за принтиране“ до индустриално оптимизирани шедьоври.
Правилото за 45 градуса и управление на надвесите
Най-фундаменталният закон на FDM (Fused Deposition Modeling) и SLA (Stereolithography) технологиите е гравитацията. Всеки нов слой трябва да бъде поддържан от слоя под него. Като общо правило, надвеси под ъгъл по-голям от 45 градуса спрямо вертикалата ще изискват поддържащи структури (supports). Поддръжките консумират допълнителен материал, увеличават времето за принтиране и оставят дефекти по повърхността (scarring). За да ги избегнете, използвайте правилото Y-H-T: структури под формата на буквата 'Y' се принтират без проблем, 'H' изисква преодоляване на мостове (bridging), а 'T' задължително се нуждае от поддръжка. Проектирайте детайлите със скосявания (chamfers) или дъгообразни преходи под ъгъл до 45°.
Ориентация и анизотропна здравина
За разлика от шприцването, 3D принтираните детайли са изразено анизотропни – техните механични свойства варират в зависимост от посоката. Поради естеството на изграждане слой по слой, сцеплението по оста Z винаги е по-слабо от здравината по осите X и Y (обикновено Z-оста е с 20-30% по-слаба). Като инженери, трябва да предвидим векторите на натоварване в детайла и да го ориентираме така, че силите на опън, срязване или огъване да действат успоредно на слоевете, а не перпендикулярно на тях. Освен това, ориентацията влияе на повърхностната гладкост (surface finish) и необходимостта от поддръжки.
Дебелина на стените и динамика на дюзата (FDM)
При FDM принтиране, дебелината на стената не е просто произволно число – тя трябва да бъде функция от диаметъра на дюзата. Ако използвате стандартна дюза от 0.4 mm, вашите стени трябва да бъдат кратни на тази стойност или по-точно на ширината на екструдираната линия (extrusion width), която обикновено е около 0.45 mm. Стена от 1.2 mm ще се принтира перфектно с 3 периметъра. Ако зададете стена от 1.0 mm, слайсърът ще генерира 2 периметъра и малка, неефективна празнина (gap fill) по средата, което води до вибрации на машината и структурни слабости. При SLA и SLS, стремете се към равномерна дебелина на стените навсякъде, за да избегнете термично свиване и изкривявания (warping).
Толеранси за подвижни части (Print-in-Place)
Една от суперсилите на адитивното производство е възможността за създаване на кинематични механизми наведнъж (print-in-place), без последващо сглобяване. За да работят такива механизми обаче, трябва да предвидите правилните толеранси. При FDM, заложете хлабина (clearance) от 0.3 mm до 0.4 mm между подвижните повърхности, за да предотвратите слягването им. При по-прецизни технологии като SLA или SLS (Selective Laser Sintering), този толеранс може да бъде намален до 0.15 – 0.2 mm. Винаги съобразявайте „слонския крак“ (elephant's foot) на първия слой, който може да блокира долните части на вашите механизми – използвайте леки скосявания (chamfers) в основата, за да го компенсирате.
Отвъд масивните структури: Кухини, дренаж и инфил
Традиционното мислене диктува, че здравият детайл трябва да е масивен (плътен). В 3D принтирането това е разхищение на материал и време, а при SLA принтиране – рецепта за провал поради огромните сили на отлепване (suction cup effect). Винаги „издълбавайте“ (hollowing) масивните SLA модели и добавяйте стратегически дренажни отвори близо до платформата за изтичане на невтвърдената смола. При SLS задължително оставяйте отвори за изпразване на неспоения прах. При FDM, използвайте интелигентно 3D структури на запълване (като Gyroid или Cubic), които осигуряват изо-тропна якост във вътрешността на детайла, като същевременно спестяват до 70% от теглото.
Заключение
Дизайнът за 3D принтиране не е просто съобразяване с ограничения, а освобождаване от старите догми. Чрез интелигентно прилагане на правилата за надвеси, ориентация, толеранси и оптимизация на структурата, ние не просто избягваме провали в принтирането – ние създаваме геометрии, които доскоро бяха невъзможни. Започнете да мислите адитивно и превърнете вашите дигитални концепции в перфектни физически реалности.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 15 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 15 юни 2026.