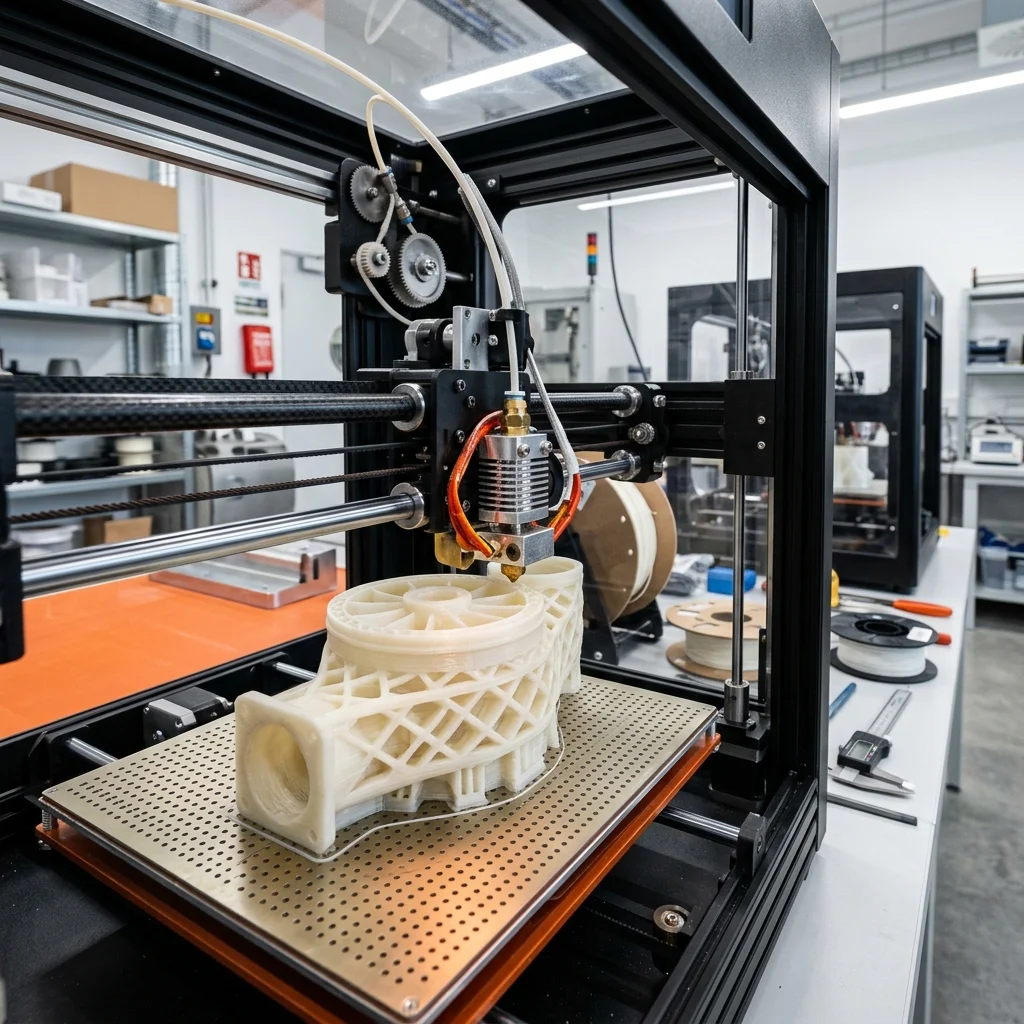
Найлонът (Полиамид – PA) е един от най-универсалните и здрави материали в индустрията на адитивното производство. Неговата изключителна износоустойчивост, химическа устойчивост и механична здравина го правят предпочитан избор за функционални прототипи, зъбни колела и детайли, работещи под стрес. Високотемпературните варианти на найлона (като PA12, PPA и композитите с въглеродни нишки PA-CF) предлагат още по-голяма температурна устойчивост и структурна стабилност.
Въпреки безспорните си предимства, 3D принтирането с високотемпературен найлон е съпроводен от сериозни предизвикателства. От високата му хигроскопичност до склонността към температурни деформации (warping), материалът изисква безкомпромисен подход към хардуера и подготовката. В тази статия ще разгледаме задълбочено най-добрите практики, технологични изисквания и тайни за постигане на безупречни резултати с индустриални полиамиди.
Хигроскопичността: Невидимият Враг на Найлона
Найлонът е изключително хигроскопичен материал, което означава, че абсорбира влага от околната среда с тревожна скорост. Дори няколко часа излагане на атмосферен въздух могат да компрометират нишката. Когато влажният найлон премине през горещия край, водата в него се превръща в пара. Това води до микроексплозии в дюзата, поява на мехурчета, непостоянна екструзия, пукащи звуци и драстично намаляване на здравината на детайла (слаба адхезия между слоевете).
За да се справите с този проблем, сушенето преди принтиране е абсолютно задължително. Препоръчва се изсушаване в специализирана сушилня за филаменти или конвекционна фурна при температури между 75°C и 90°C за поне 6 до 12 часа. За оптимални резултати и гарантирано индустриално качество, самият процес на 3D принтиране трябва да се осъществява директно от активна сушилна кутия (dry box), за да се предотврати повторното овлажняване по време на многочасови принтове.
Хардуерни Изисквания: Подготовка на Машината
Високотемпературният найлон изисква екструзионни температури, които обикновено надвишават 250°C, а често достигат и до 280°C – 300°C в зависимост от специфичната бленда. Това прави използването на All-Metal (изцяло метален) Hotend абсолютно задължително. Стандартните хотенди с PTFE (тефлонова) тръбичка ще деградират бързо при тези температури, отделяйки токсични изпарения и причинявайки запушвания.
Ако работите с подсилени найлонови композити, като стъклонапълнен или карбоннапълнен найлон (PA-GF, PA-CF), е критично да използвате дюза от закалена стомана (Hardened Steel), волфрамов карбид или рубин. Тези материали са силно абразивни и буквално ще „изядат“ стандартна месингова дюза за по-малко от един килограм изразходван материал. Освен това, екструдерът ви трябва да бъде с директно задвижване (Direct Drive) и висока предавателна мощност, за да се справи с вискозитета на разтопения полимер.
Управление на Термичния Стрес: Деформация и Адхезия
Поради своята полукристална структура, найлонът има висок коефициент на термично свиване при охлаждане. Това създава вътрешни напрежения в детайла, които водят до силно изкривяване (warping) и отлепяне от работното легло. Затворената камера (Enclosure) е критична за успеха – тя поддържа стабилна и висока околна температура (поне 40-60°C), което позволява на модела да се охлажда бавно и равномерно, минимизирайки стреса.
За перфектна адхезия към леглото, температурата на подложката трябва да бъде между 70°C и 120°C. Повърхности като Garolite (G-10), PEI или специално текстурирани стъкла са предпочитани. Задължително е използването на специализиран адхезив за найлон (като Magigoo PA) или обикновено PVA лепило. Добавянето на Brim (широка периферия около детайла) допълнително увеличава контактната площ и помага за задържането на ъглите към платформата.
Слайсинг Стратегии и Охлаждане
Когато настройвате слайсера си за найлон, правилото за охлаждането е просто: изключете го! Вентилаторът за охлаждане на детайла (Part Cooling Fan) трябва да бъде на 0% за почти цялото принтиране. Прекомерното охлаждане причинява термичен шок, което води до моментно свиване, изкривяване и катастрофално влошаване на здравината по Z-оста. Охлаждане (10-20%) може да се използва единствено и само за изключително сложни мостове или дребни детайли, които нямат време да се охладят естествено.
Оптималните скорости за принтиране са консервативни, обикновено в диапазона 30 – 50 mm/s, за да се осигури равномерно топене и добро спояване на слоевете. Височина на слоя между 0.1mm и 0.3mm дава отлични резултати. Про-съвет: ако търсите геометрична точност без изкривяване, преминете към карбоннапълнени варианти (PA-CF). Вложените влакна драстично намаляват термичното свиване, правейки материала значително по-лесен за принтиране, като същевременно увеличават твърдостта му.
Заключение
3D принтирането с високотемпературен найлон отваря вратите към създаването на истински индустриални, износоустойчиви и дълготрайни компоненти. Усвояването на работата с този материал изисква инвестиция в подходящ хардуер и стриктно спазване на правилата за подготовка – най-вече абсолютното елиминиране на влагата и контролът на термичната среда. Със знанията и правилните практики, вие можете да превърнете вашия 3D принтер в мощна машина за производство на инженерни детайли, способни да издържат и на най-екстремните натоварвания.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 15 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 15 юни 2026.