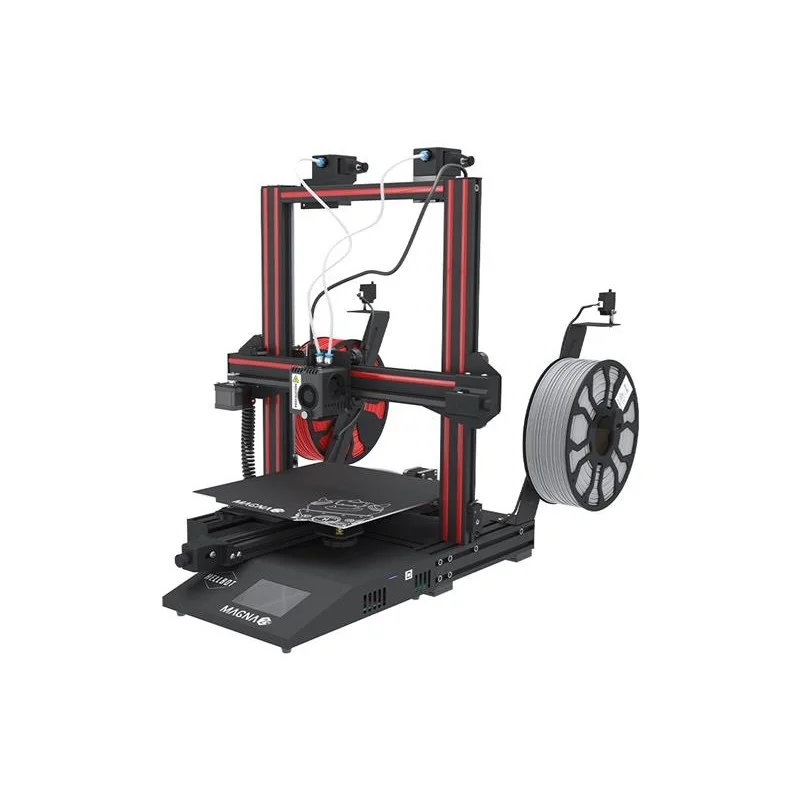
Какво представлява Hellbot Magna 2 230
Hellbot Magna 2 230 е 3D принтер на производителя Hellbot [1]. Работният обем е правоъгълен паралелепипед – за разлика от кръговата зона при делта машините. Типът кинематика не е посочен в наличния източник, но при машини от този клас с правоъгълен обем най-често е картезиански: движение по трите оси X, Y и Z по класическата логика на настолен FDM принтер, без делта рамена или кули. При такава конфигурация калибрацията минава през четирите ъгъла на масата.
Magna 2 230 е базовият (най-малкообемният) модел на второто поколение на семейство Magna 2 при Hellbot – в същата продуктова линия съществуват и по-обемните варианти Magna 2 400 и Magna 2 500 Dual, но техните конкретни спецификации не са предмет на тази статия. Платформата е нагрята [1], а машината работи с един екструдер [1], което я поставя в стандартната еднодюзова категория за настолно FDM принтиране.
Технически спецификации
| Производител | Hellbot [1] |
| Кинематика | не е посочена в наличния източник |
| Работен обем | 230 x 230 x 250 mm [1] |
| Нагрята платформа | да [1] |
| Брой екструдери | 1 екструдер, дюза 0,4 mm [3] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | до 80 mm/s макс., препоръчана 50 mm/s [2] |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът от 230 x 230 x 250 mm е малко по-широк откъм X и Y спрямо типичните 220 x 220 mm настолни машини, което дава повече свобода за детайли с по-голяма основа. Пълното техническо ръководство е достъпно като PDF наръчник [2], но конкретни стойности за температурен таван не са част от проверения източник тук.
За кого е Hellbot Magna 2 230
Работният обем от 230 x 230 x 250 mm покрива по-голямата част от настолните проекти, а единият екструдер [1] прави машината проста за обучение и поддръжка – няма офсет между дюзи за калибриране, няма избор кой екструдер е активен. Нагрятата платформа [1] отваря вратата към PETG и с повече внимание към ABS, отвъд стандартния избор PLA.
Като базов модел на семейство Magna 2, машината е добра отправна точка за преценка дали проектите изискват по-големия обем на 400-версията или двойната екструзия на 500-версията. За учебна среда с фокус върху основите на FDM принтирането – едноматериален детайл, нивелиране, температурни настройки – Magna 2 230 е достатъчна и предвидима отправна точка.
Калибрация стъпка по стъпка
При Magna 2 230 нивелирането е петточково подпомогнато ръчно нивелиране [2] – машината напътства потребителя последователно през пет точки на платформата, а не само през четирите ъгъла. Първата стъпка остава механична – опъването на ремъците по X и Y и проверка на квадратността на рамата, защото механично изкривяване се пренася директно в първия и всеки следващ слой. Чак след това идва самото петточково нивелиране [2], точка по точка, с теста с лист хартия под дюзата на всяка позиция, докато усетът за леко триене е еднакъв навсякъде.
Следващата стъпка е фино Z-регулиране (babystep) по време на първия слой [2] – функция, с която машината позволява живо коригиране на разстоянието дюза-платформа на стъпки от 0.01, 0.05 или 0.1 mm, докато печатът вече тече, вместо отделна процедура преди старта. При единия екструдер [1] няма нужда от допълнителна калибрация на офсет между дюзи, което прави целия процес по-кратък спрямо dual-екструдерна машина. Накрая се калибрират e-steps и потокът (flow) на екструдера чрез принтиране на кубче с известни размери.
Чести дефекти и решения
Изкорубване (warping) се появява най-често при ъглите на широки плоски детайли, когато долният слой изстине неравномерно спрямо горните – а по-широката платформа 230 x 230 mm статистически позволява по-широки, по-склонни към изкорубване детайли. При нагрята платформа [1] първата линия на защита е температурата на масата, съобразена с материала. Наличният източник не съобщава температурен таван на подгряваната маса при този модел, затова стойността трябва да се провери на самата машина.
Стрингинг (тънки конци между отделни части на детайла) обикновено идва от твърде висока температура на дюзата спрямо материала или от недостатъчно прибиране (retraction) при преход между отделни зони на принтирането. При единичен екструдер [1] настройката на retraction е директна – няма нужда да се балансира между два различни хотенда с различна механика.
Недостатъчна екструзия (тънки или разкъсани стени) идва от запушена дюза, грешно калибрирани e-steps или температура, по-ниска от нужната за конкретния материал. Слабото сцепление между слоеве по вертикала е физически очаквано – по правило слепването в равнината XY е близо до 100%, докато по Z е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), затова детайли, натоварени на опън по Z, трябва да се ориентират внимателно спрямо посоката на принтиране.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Hellbot Magna 2 230 – те важат за материала, не за конкретната машина, и трябва да се калибрират фино на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури. При Magna 2 230 нагрятата платформа [1] позволява реално да се тества целият диапазон по-горе, но крайните горни граници при PETG и ABS зависят от реалния капацитет на хийтъра, който не е част от проверения източник тук.
Заключение
Hellbot Magna 2 230 е 3D принтер на Hellbot с правоъгълен работен обем 230 x 230 x 250 mm, нагрята платформа и един екструдер [1]; типът кинематика не е посочен в наличния източник, макар при машини от този клас най-често да е картезиански. Като базов модел на семейство Magna 2, той предлага проста, предвидима отправна точка преди преценка дали проектите изискват по-големия обем на 400-версията или двойната екструзия на 500-версията. Температурният таван на хотенда остава непотвърден от наличния източник и затова не е част от тази статия; скоростта на принтиране (до 80 mm/s макс., препоръчана 50 mm/s) е по PDF ръководството [2]. За хора, които търсят правоъгълен работен обем с разумно по-широка от стандартната платформа, Magna 2 230 е солиден вход в продуктовата линия.
Източници
- hellbot_magna_2_230.def.json, Cura 5.4.0 – дефиниция на Hellbot Magna 2 230
- Техническо ръководство (PDF) на Hellbot Magna 2 230
- hellbot_magna_2_230_extruder_0.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/hellbot_magna_2_230.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.