Какво представлява
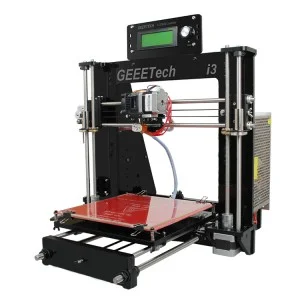
Geeetech I3ProB е 3D принтер на китайския производител Geeetech [2], изграден върху технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка). Машинният ѝ профил в Cura наследява директно от „Geeetech Base Single Extruder Printer“ [2] – базова дефиниция с единичен екструдер, споделена от няколко модела на марката, което поставя I3ProB сред по-достъпните, но реални работни машини на производителя, а не сред експериментални прототипи.
Работният обем е 200 x 200 x 180 mm [1] – типичен размер за настолна машина в тази ценова и класова категория, достатъчен за повечето битови и учебни проекти, без да претендира за принтиране на едри детайли на едно парче. Класификацията experimenter означава, че производителят предлага достъп до пълния набор от настройки в слайсъра и очаква потребителят сам да финализира калибрацията, вместо да разчита на изцяло затворена, автоматизирана процедура.
Отделно от общите данни за обема, самата машинна дефиниция на I3ProB съдържа и няколко реални, специфични за модела фабрични стойности: клирънс на портала (gantry height) от 45 mm [1] – разстоянието, което главата на екструдера трябва да пази над вече принтирани по-високи структури, за да не ги удари при преминаване, и фабрично зададено разстояние на прибиране на нишката (retraction) от 2 mm [1]. И двете са конкретни, документирани в самия профил на машината, не общи предположения за категорията принтери.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 200 x 200 x 180 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Geeetech [2] |
| Брой екструдери | 1 (единичен) [2] |
| Клирънс на портала (gantry height) | 45 mm [1] |
| Фабрично разстояние на ретракция | 2 mm [1] |
| Максимална температура на леглото (предупредителен праг) | 110 °C [2] |
Диаметър на дюзата, максималната температура на самия хотенд (различна от прага на леглото по-горе), реалната скорост на принтиране в mm/s и цената на машината не присъстват като фиксирани стойности в цитираните машинни дефиниции – профилът поддържа множество варианти на дюзата, но без гарантиран единствен диаметър за всяка бройка, затова не ги посочваме тук.
За кого е
Geeetech I3ProB е разумен избор за потребител, който вече е принтирал на друга машина и иска втори принтер с познат работен обем от 200 x 200 x 180 mm [1], без да плаща за екстри, каквито не използва. Класът experimenter предполага комфорт с ръчна настройка: смяна на профили, тестове с retraction и flow, а не очакване за напълно готова „кутия за отваряне и принтиране“.
Базовият машинен профил на Geeetech [2] задава хотенд температура по формула, зависима от избраната скорост на принтиране – от 200 °C при по-бавен инфил до 230 °C при по-агресивни настройки. Това е показателно за практическа, ориентирана към PLA и подобни материали конфигурация по подразбиране, а не за агресивен инженерен материал. Ако основната цел е принтиране на инженерни части при висока температура на леглото, стойте под предупредителния праг от 110 °C [2], зададен в самия профил на производителя – той не е случайно число, а гранична стойност, вградена в софтуерната защита на машината.
За начинаещ, който иска изцяло автоматизирано изживяване без никаква намеса в настройките, I3ProB не е първият избор – класът experimenter и наличието на множество варианти на дюзата означават реална крива на обучение.
Калибрация стъпка по стъпка
- Нивелирайте платформата в четирите ъгъла и центъра на 200 x 200 mm обхвата [1], преди да стартирате какъвто и да е загряващ цикъл.
- Имайте предвид клирънса на портала от 45 mm [1] при принтиране на модели с вече изградени по-високи секции встрани от основния детайл (например при няколко отделни модела на платформата едновременно) – недостатъчният клирънс е честа, но неочевидна причина за механично зацепване на главата в готов печат.
- Задайте температура на дюзата спрямо PLA като начална точка: 210 до 230 °C [material.pla.hotend_temp.slicer], близо до горния край на фабричната формула на Geeetech, зависима от скоростта [2]. За първия слой добавете 5 до 10 °C над работната температура [thermal.first_layer_temp_bump].
- Затоплете леглото [1] до 55 до 65 °C за PLA [material.pla.bed_temp.slicer], оставяйки достатъчен резерв под предупредителния праг от 110 °C [2], зададен от производителя за самата машина.
- Настройте фабричното разстояние на ретракция от 2 mm [1] като начална точка, не като финална стойност – фина настройка нагоре или надолу с 0.2 до 0.5 mm интервали е обичайна практика при преминаване към нов производител на нишка.
- Дръжте височината на слоя между 25 и 80 процента от диаметъра на реално монтираната дюза [layer_adhesion.layer_height_vs_nozzle].
- Ограничете обемния дебит до около 50 mm³/s [thermal.print_speed_thermal_limit] – особено важно, тъй като фабричната температурна формула на Geeetech [2] вече покачва температурата автоматично при по-висока скорост, а комбинирането на висока скорост с ръчно завишена температура над формулата може да доведе до прекомерно омекване на материала преди дюзата.
Чести дефекти и решения
Недостатъчна или прекомерна ретракция се проявява като нишковидни влакна между отделни елементи (при недостатъчна) или като пропуски и хлопащ звук от екструдера (при прекомерна). Тръгвайте от фабричната стойност 2 mm [1] и коригирайте на малки стъпки, вместо да приемате произволно число от форум за друга машина.
Warping (деформация от неравномерно изстиване) остава риск дори с нагряемо легло [1] [thermal.fdm_warping_cte], особено при по-широки плоски детайли. Дръжте температурата на леглото в горния разумен край на диапазона за материала, но винаги под предупредителния праг от 110 °C [2].
Elephant foot (разширена основа на детайла) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset].
Провиснали надвеси над 45° без опора [dfam.fdm.overhang_angle] изискват подпори в слайсъра – при клирънс на портала от само 45 mm [1] внимавайте с височината на добавените подпорни структури около съседни, вече принтирани елементи.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon (полиамид) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
При ABS горният край на препоръчания диапазон за легло (110 °C) съвпада точно с предупредителния праг, зададен в машинния профил на Geeetech [2] – на практика това означава да работите близо до горната граница на възможностите на леглото, а не с комфортен резерв. PETG остава по-балансиран избор за издръжливи части. Nylon изисква подсушена нишка преди принтиране заради собствената си хигроскопичност, независимо от машината, на която се принтира.
Заключение
Geeetech I3ProB съчетава компактен обем от 200 x 200 x 180 mm [1] с нагряемо легло [1] и няколко конкретни, документирани фабрични стойности – клирънс на портала 45 mm и ретракция 2 mm [1] – които рядко присъстват открито в машинните профили на по-малки марки. Класификацията experimenter и единичният екструдер [2] я поставят сред достъпните, но реални работни машини на Geeetech, подходящи за потребител с известен опит, готов да калибрира сам.
За ABS принтиране внимавайте с предупредителния праг на леглото от 110 °C [2], зададен пряко от производителя – това е границата, зад която машината сама сигнализира риск, не препоръка за комфортна работна зона.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/geeetech_I3ProB.def.json (машинна дефиниция на Geeetech I3ProB от Cura 5.4.0; работен обем 200 x 200 x 180 mm, статус на нагряемото легло, клирънс на портала 45 mm, фабрична ретракция 2 mm; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/Geeetech_Base_Single_Extruder.def.json (базова дефиниция, наследена от Geeetech I3ProB: производител Geeetech, единичен екструдер, предупредителен праг на леглото 110 °C, формула за температура на хотенда спрямо скоростта; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.