

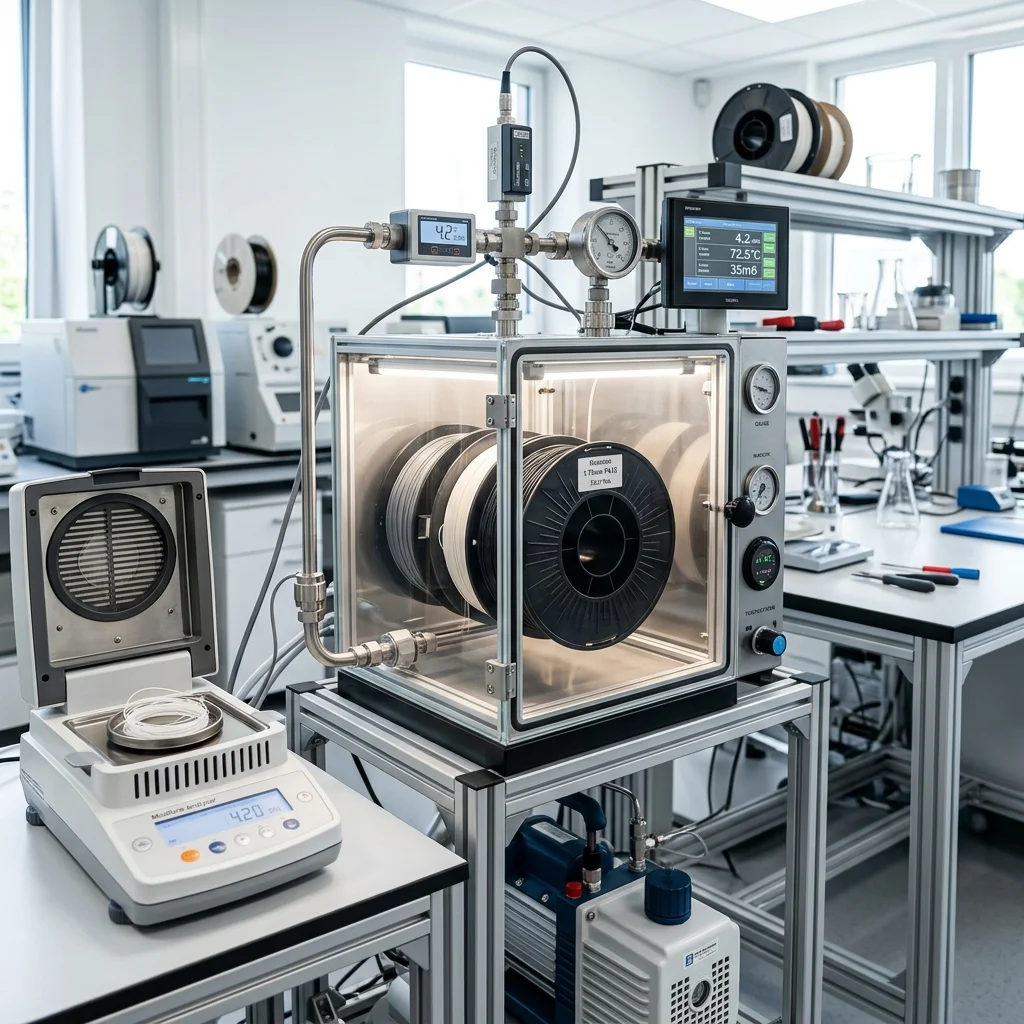
В прехода от любителски експерименти към индустриално адитивно производство, само хардуерът не е достатъчен. Тайната на перфектните, размерно точни и структурно здрави 3D принтирани детайли се крие в материалознанието. Един от най-коварните врагове на полимерната екструзия е невидим за простото око: атмосферната влага. Хигроскопичните материали като PA (Найлон), PC, TPU и дори стандартният PETG активно абсорбират водни молекули от въздуха. Когато този материал попадне в хотенд, нагрят до 300°C, уловената влага предизвиква хаос. Овладяването на процеса по сушене на филаменти не е просто стъпка за отстраняване на проблеми – това е фундаментална предпоставка за истинско дигитално производство.
Молекулярният враг: Хидролиза и прекъсване на веригите
Много потребители смятат, че влагата просто предизвиква визуални дефекти, като 'съскане' или балончета по повърхността. Реалността е много по-разрушителна. Когато наситеният с вода полимер навлезе в зоната на топене, водата мигновено се превръща в пара, разширявайки се обемно. По-страшното обаче е химичната реакция, наречена хидролиза. При високи температури водните молекули атакуват и разрушават дългите полимерни вериги. Това 'нарязване' на веригите (chain scission) драстично намалява молекулното тегло на пластмасата. Резултатът? Детайл, който изглежда добре, но има катастрофално занижена якост на опън и силно компрометирана адхезия между слоевете.
Термодинамика на сушенето: Време, температура и Tg
Сушенето е термодинамичен процес, при който топлинната енергия се използва за изтласкване на влагата от полимерната матрица. Ключът към успешното сушене е да се доближим максимално до температурата на встъкляване (Glass Transition Temperature – Tg) на материала, без да я превишаваме. Ако надвишите Tg, филаментът ще омекне и ще се слее в масивна пластмасова буца върху ролката. За PLA препоръчителната температура е около 45-50°C в продължение на 4-8 часа. При инженерни материали като Поликарбонат (PC) или Найлон (PA), температурите достигат 80-100°C за 12 до 24 часа. Важно е също така да проверите термичната устойчивост на самата пластмасова ролка (spool), тъй като някои евтини ролки се деформират при температури над 60°C.
Активно сушене срещу пасивно изсушаване
Една от най-често срещаните заблуди е, че поставянето на филамента в кутия със силикагел ще го 'изсуши'. Силикагелът (desiccant) е пасивен агент – той има за цел да поддържа ниска влажност в затворено пространство и да предотврати бъдеща абсорбция на вода. Той обаче няма способността да извлече вече проникналата дълбоко в полимера влага. За да върнете наситен филамент към фабричното му състояние, ви е необходимо активно сушене: комбинация от контролирана топлина и въздушен поток, който да отведе изпарената влага извън камерата (в противен случай получавате просто 'сауна' за пластмаса).
Индустриални добри практики за производствения процес
За да гарантирате нулев процент дефекти (Zero Defect Manufacturing), интегрирайте сушенето като задължителна пред-принтираща процедура. Дори чисто нови, вакуумирани от завода ролки често съдържат остатъчна влага, тъй като процесите на водно охлаждане при екструзията на филамента в завода оставят следи. За изключително хигроскопични материали, най-добрата практика е директното принтиране от активна сушилня или специализирана 'суха кутия' (dry box). Интегрирането на прецизни цифрови хигрометри във вашите системи за съхранение ви дава данни в реално време, превръщайки 3D принтирането от изкуство в предвидим инженерен процес.
Заключение
В крайна сметка, дори най-скъпият и прецизен 3D принтер е толкова добър, колкото е подготвен материалът, който екструдира. Разбирането на физиката на влагоабсорбцията и прилагането на строги протоколи за сушене са фундаментът на надеждното производство. Това е философията, която следваме в EduFacturing – даваме ви знанието ('кирките и лопатите'), което осмисля технологията и ви превръща в истински иноватори.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии