

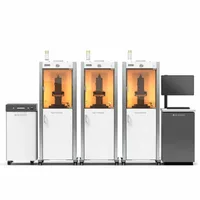
3D Systems Figure 4 е индустриална DLP платформа, проектирана за производство – не само за прототипиране. Модулната архитектура позволява мащабиране от единична машина до многостанционна производствена клетка, а широкият портфейл от функционални смоли покрива приложения от медицина до аерокосмос.
Какво представлява
Figure 4 е наречена на легендарния четири-точков механизъм на Чарлс Уилсън Пийл – символ на прецизност и баланс. В практиката е DLP (Digital Light Processing) система, при която UV-проектор втвърдява цял слой смола едновременно вместо да следва контур, което постига изключително кратко време за слой. Ключовата иновация е безконтактният процес на разделяне на частта от мембраната – без залепване и разкъсване, което позволява скорости до 100 mm/h по Z-оста. Машината се продава в три варианта: самостоятелна (Standalone), полуавтоматична (Semi-Automated) и напълно автоматизирана (Automated Production Unit), като всички използват еднотипни смоли и последобработваща станция Post-Cure Unit (PCU).
Технически спецификации
| Технология | DLP (Digital Light Processing) – безконтактна мембрана |
|---|---|
| Работен обем | 125 × 70 × 200 mm (на модул) |
| Скорост по Z | до 100 mm/h |
| Материална система | 3D Systems Figure 4 смоли (затворена система) |
| Мащабируемост | Standalone → Semi-Auto → Automated Production Unit (многостанционна клетка) |
| Последобработка | Post-Cure Unit (PCU) – UV отвердяване, задължително за финални механични свойства |
| Клас / Цена | Индустриален · от ~25 000 € |
Приложения и индустрии
- Производство на крайни части – функционални компоненти от инженерни смоли с повтаряемост и качество, сравнимо с леене под налягане – директно от цифров файл без скъпи форми (Електроника и потребителски стоки)
- Дентални и медицински апликации – хирургични направляващи шаблони, ортодонтски модели и биосъвместими компоненти от сертифицирани смоли – с прецизност под 50 микрона (Медицина и дентална индустрия)
- Инвестиционно леене (castable) – изгаряеми восъчни модели за прецизно леене на метал – нулева пепел при изпичане, висока точност на детайла за бижутерия и аерокосмос (Бижутерия и аерокосмос)
Производствен процес
- Подготви смолата: разклати касетата, провери температурата на смолата (препоръчително 25–30°C). Хомогенна смола без седимент – гарантира еднаква плътност и консистентни механични свойства на частта.
- Провери мембраната и FEP покритието на платката – без драскотини, замърсяване или остатъчна смола. Чиста мембрана гарантира безконтактното разделяне и предпазва DLP проектора от UV разсейване.
- Стартирай DLP принтирането: машината наслоява по 50–100 микрона, UV проекторът втвърдява всеки слой едновременно. Целослойното втвърдяване постига скорости до 100 mm/h – на порядъци по-бързо от SLA с лазерна точка.
- След принтиране: отстрани частта, изплакни с IPA или DEF (Material Wash Unit) за 10–15 мин. Отстранява незаполимеризирана смола от повърхността и скритите кухини – задължителна стъпка преди UV отвердяване.
- Постави частта в Post-Cure Unit (PCU): програмирана UV + топлина по материален профил. Финалното UV отвердяване развива пълните механични и термични свойства на смолата – без тази стъпка частта е крехка.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
Figure 4 е отговорът на 3D Systems за производствения цех, не за прототипния отдел. Безконтактният DLP процес, модулната мащабируемост и широкият портфейл от сертифицирани смоли я правят рентабилна при малки и средни серии крайни части - особено там, където леенето под налягане е прекалено скъпо или бавно за валидиране.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии