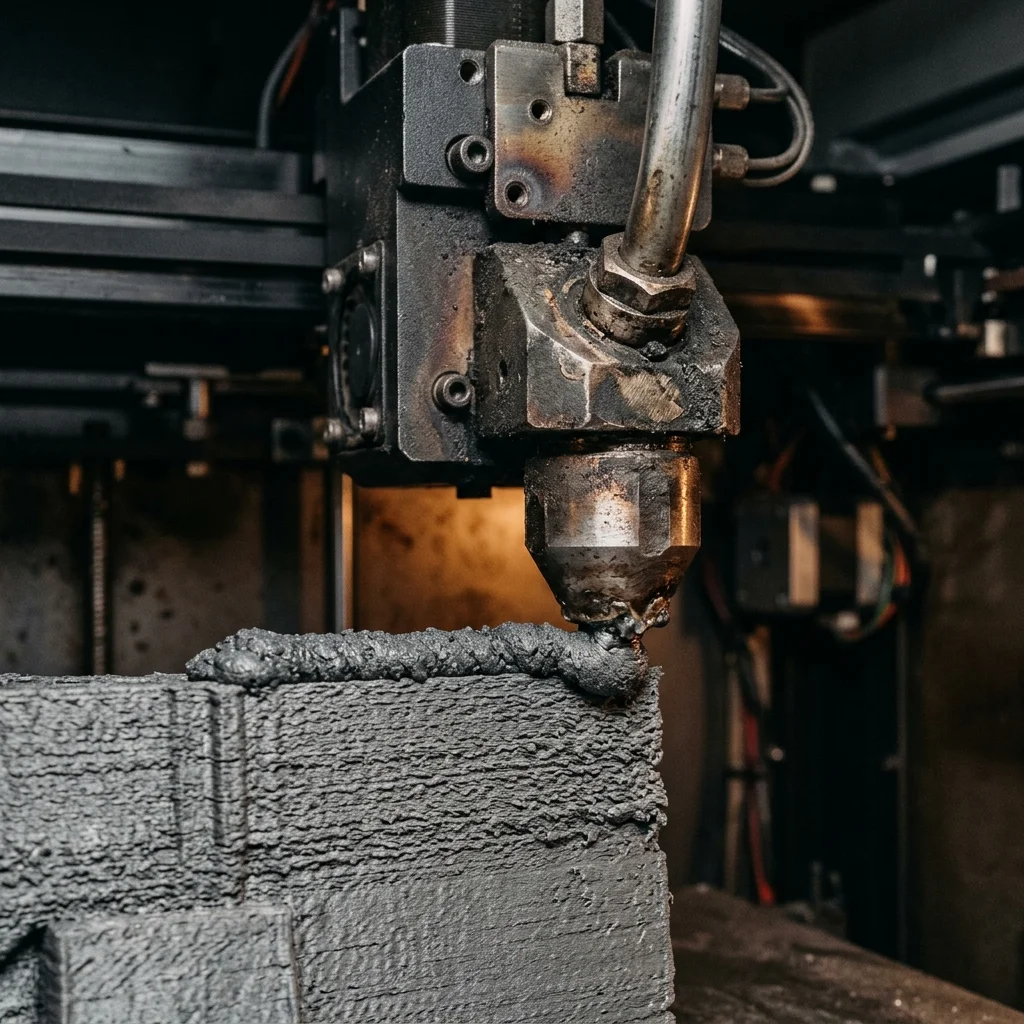
За производството на едрогабаритни детайли, които трябва да издържат на тежки условия, високи температури и външни влияния, ABS и ASA са предпочитани материали. Когато се комбинират с FGF (Fused Granular Fabrication) технологията, те предлагат безпрецедентни възможности за индустрията.
Докато ABS е стандартът за механична здравина и термична устойчивост, ASA надгражда с изключителна устойчивост на UV лъчение и атмосферни влияния. Принтирането с тези материали в голям мащаб е предизвикателство, но резултатите са изключителни.
В това ръководство ще разгледаме как да преодолеете трудностите при FGF принтиране с ABS/ASA, кои системи са най-подходящи и какви са най-честите приложения.
Въведение в FGF технологията с ABS и ASA
FGF (Fused Granular Fabrication) технологията променя правилата на играта при индустриалното 3D принтиране, като замества традиционния филамент с термопластични гранули (пелети). Това позволява екстремно висока скорост на екструзия (до 10-20 кг на час) и драматично намаляване на разходите за материали – често с над 80% спрямо филамента.
Когато говорим за инженерни полимери като ABS (Акрилонитрил-бутадиен-стирен) и ASA (Акрилонитрил-стирен-акрилат), тази технология отключва възможността за производство на едрогабаритни детайли, матрици и крайни продукти с изключителна механична здравина.
Защо ABS и ASA? Тези два материала са индустриални стандарти. ABS е известен със своята издръжливост на удар и висока температурна устойчивост. ASA надгражда тези свойства, като добавя перфектна UV устойчивост – детайлите не пожълтяват и не стават крехки, дори когато са изложени на пряка слънчева светлина в продължение на години.
Вътрешно устройство на FGF екструзията
За разлика от стандартните FDM принтери, FGF системите разполагат с масивен шнеков механизъм (screw extruder). Той отговаря за поемането на гранулите, тяхното стопяване чрез триене и нагревателни зони, и прецизното им екструдиране през широка дюза (често между 2 и 8 мм).
Основни предимства на FGF екструзията:
-
Промишлена скорост: Способност за изграждане на масивни обекти за часове, вместо за седмици.
-
Гъвкавост на материалите: Възможност за смесване на пелети с добавки (например стъклени или въглеродни влакна) директно в бункера.
-
Рециклиране: Можете да смелите стари неуспешни принтове и да ги използвате отново в процеса.
Предизвикателства: Термично свиване и Warping
Най-големият враг при принтирането с ABS и ASA е термичното свиване (shrinkage). Когато горещият материал се охлади бързо, той се свива. При едрогабаритни детайли това създава огромни вътрешни напрежения, които водят до изкривяване (warping), отлепване от работното легло или разцепване на самите слоеве (delamination).
За да се елиминира този ефект, индустриалните FGF системите разполагат с активно нагрята камера (Active Heated Chamber). Камерата поддържа постоянна околна температура (често между 70°C и 100°C), което позволява на детайла да се охлади бавно и равномерно чак след приключване на принтирането.
Температура на екструзия: 240°C – 270°C
Температура на леглото: 100°C – 120°C
Температура на камерата: 80°C – 100°C
Сравнение: ABS срещу ASA
Въпреки че двата материала са много близки химически, те имат специфични области на приложение. Ето бързо сравнение:
-
UV Устойчивост: ASA печели категорично. ABS деградира на слънце.
-
Механична здравина: Много близки показатели, но ABS е малко по-устойчив на счупване при удар.
-
Свиване: ASA има една идея по-малко изкривяване по време на принтиране.
-
Цена: ABS пелетите обикновено са по-евтини от ASA.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Fgf 3d принтиране с abs и asa | индустриално ръководство
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.