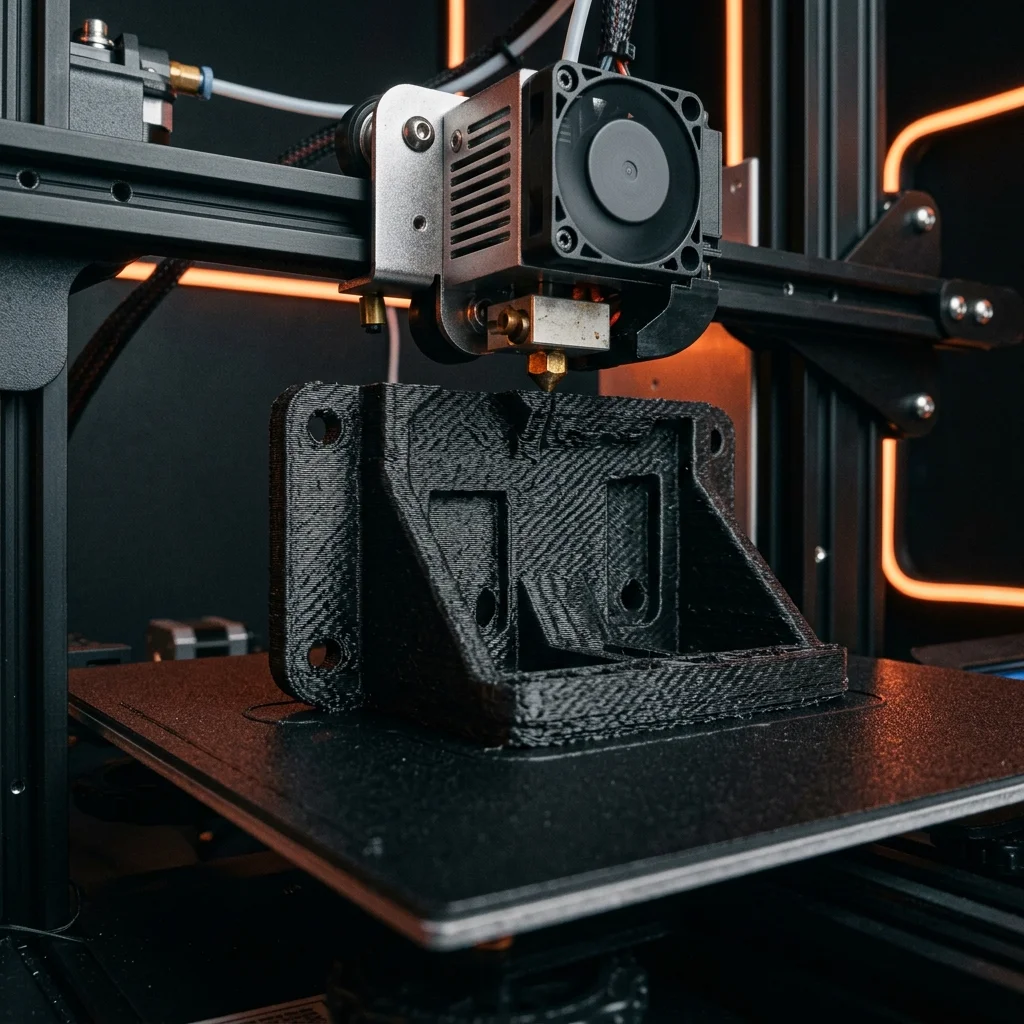
Carbon Fiber композити в FDM представляват едно от най-значимите инженерни приложения на десктоп 3D принтирането. С 15-30% въглеродни нишки в полимерна матрица (PA6, PLA, PETG, ABS), тези филаменти дават механична якост, която приближава тази на тънкостенно алуминиево лиене – при чест от теглото и при цена, която позволява поръчково производство. В това ръководство покриваме разликите между видовете CF филаменти, кои принтери са подходящи за CF композити, кои не са, и реални примери на инженерни приложения от България – от EOAT в роботи до конструктивни елементи в дронове.
Защо Carbon Fiber в FDM
Стандартен PLA има якост на огъване около 70 MPa. Стандартен Nylon (PA6) – около 60 MPa. Алуминий 6061-T6 – около 250 MPa.
Carbon Fiber армиран Nylon (PA6-CF с 25% въглеродни нишки) – около 130-150 MPa. Това е 2× повече от чист Nylon, и 60% от алуминия – но при 30% от теглото на алуминия.
За реални инженерни приложения, разликата е критична:
Тегло: алуминиев EOAT за робот тежи 2-3 кг. PA6-CF EOAT тежи 0.6-0.8 кг. За робот, който върви 24/7, по-малкото тегло намалява енергиен разход и износване на ставите.
Корозия: алуминият се окислява. PA6-CF не. За приложения в храна (хранителна индустрия), вода, химия – PA6-CF не корозира.
Изолация: PA6-CF е електрически изолатор (за разлика от алуминия). За електронни приложения – полезно.
Цена: алуминиев EOAT с CNC обработка – €200-€800. PA6-CF EOAT от десктоп 3D принтиране – €30-€100.
Скорост на производство: от CAD до готов EOAT – алуминий 2-4 седмици. PA6-CF – 1-2 дни.
Кога CF композитите НЕ са разумен избор:
- Високи температури (над 120°C HDT за PA6-CF). За приложения над 120°C изберете PEEK или индустриален Nylon.
- Кранчета под високо налягане (10+ bar). FDM композитите имат микропора между слоевете.
- Конструктивни приложения с реална безопасност (volant в кола, спирачен механизъм). FDM, въпреки CF, не е сертифициран материал за critical safety приложения.
За инженерни приложения с механично натоварване, износване, EOAT, инструменти и шаблони – CF композитите са едни от най-разумните FDM материали.
Видове Carbon Fiber филаменти
PLA-CF (PLA с въглеродни нишки, 15-25% обем):
PLA матрица с CF армировка. Запазва лекостта на принтиране на PLA, но добавя матово-черна повърхност и значително по-висока якост.
Препоръчвани марки: Polymaker PolyLite PLA-CF (€55/кг), eSUN ePLA-CF (€38-€45/кг), Bambu Lab PLA-CF (€32/кг).
Идеален за: лек декоративен инженерен външен вид, начинаещ опит с композити, прототипи с приемлива механична якост. PLA-CF е добър за части, които не са под високо натоварване, но трябва да изглеждат „професионални“ (матово-черни).
PETG-CF:
PETG матрица с CF армировка. По-устойчив на температура от PLA-CF (75-80°C HDT срещу 55-60°C). Принтира по-чисто от PA6-CF за начинаещи.
Препоръчвани марки: Fiberlogy PET-CF (€42/кг), eSUN ePETG-CF (€45/кг), Polymaker PolyLite PETG-CF (€55/кг).
Идеален за: функционални прототипи, EOAT в по-високи температури, корпуси с висока термоустойчивост.
PA6-CF (Nylon 6 с въглеродни нишки):
Nylon 6 матрица с 15-30% CF армировка. Най-устойчив от обикновените CF филаменти. Висока механична якост, ниско триене, добра износоустойчивост.
Препоръчвани марки: Polymaker PolyMide PA6-CF (€78-€90/кг), Bambu Lab PA-CF (€70/кг), Markforged Onyx (€180/кг – за специализирани Markforged принтери).
Идеален за: EOAT за роботи, конструктивни елементи в дронове, зъбни колела с високо натоварване, инженерни прототипи с реално функционално приложение.
PA12-CF (Nylon 12 с CF):
Nylon 12 матрица. Подобна на PA6-CF механична якост, но с по-ниско влагопоглъщане (PA12 поглъща 1-2% влага, PA6 поглъща 5-7%).
Препоръчвани марки: Polymaker PolyMide PA12-CF (€85-€95/кг), BASF Ultrafuse PA12-CF (€140/кг).
Идеален за: приложения в влажна среда (морски, кранчета, химически индустрия), приложения с дълго експлоатационно време.
ABS-CF:
По-рядко използвано. ABS матрица с CF. По-високо HDT от PLA-CF (95°C), но по-сложно принтиране.
Препоръчвани марки: Polymaker PolyLite ABS-CF (€55/кг).
PEEK-CF (за специализирани приложения):
Индустриален материал. €350-€500/кг. Изисква специализиран принтер (Intamsys Funmat HT, Stratasys F900, Markforged FX20). Не за стандартни Bambu или Prusa принтери.
Препоръчани принтери за Carbon Fiber
КРИТИЧНО ВАЖНО: CF филаментите са абразивни. Стандартна месингова дюзна глава (€2-€5) се изтрива за 100-200 g CF филамент. За CF принтиране задължително трябва стоманена дюзна глава (€15-€30) или диамантова (Hardened Steel – €40-€80).
За начинаещ опит с CF (PLA-CF, PETG-CF):
- Bambu Lab A1 (€420) + Hardened Steel Hotend (€15-€30) – отлична отправна точка. Принтира PLA-CF и PETG-CF чисто.
- Prusa MK4S (€999) + Hardened Steel Nozzle (€25) – алтернатива с европейска поддръжка.
За сериозна работа с CF композити (PA6-CF, PA12-CF):
- Bambu Lab X1-Carbon (€1449) – затворена камера (необходима за качествено Nylon принтиране), Hardened Steel Hotend в стандартен пакет, отличен Cura-базиран слайсер.
- Prusa MK4S с Prusa Enclosure (€999 + €330) – комбинация за PA6-CF и PA12-CF.
- Bambu Lab P1S (€700) – бюджетна затворена алтернатива.
- Anycubic Kobra 2 Max (€500) – голяма работна зона за по-големи CF композитни части.
За индустриално приложение (PEEK-CF, PA-CF с висока сертификация):
- Intamsys Funmat HT (€8 000) – десктоп индустриален принтер с дюзна глава 360-450°C и затворена камера 90°C.
- Markforged Mark Two / X7 (€18 000-€35 000) – специализиран за CF и Continuous Fiber Reinforcement.
- Stratasys F370 с Nylon CF support (€60 000+) – индустриален стандарт.
За малък инженерен ателие в София с обем 5-10 PA6-CF части/месец, препоръчвам Bambu Lab X1-Carbon (€1449) + Hardened Steel Hotend (вкл. в стандартния пакет) + 2-3 кг Polymaker PolyMide PA6-CF (€160-€240). Общо около €1700-€1800 за пълен старт. ROI се изплаща за 3-6 месеца.
Оптимални настройки за PA6-CF
Температура на дюзата: 270-290°C (PA6-CF е по-вискозен от стандартен PA6). Започнете с 275°C, проверете флоу с тестов квадратчик. PA6-CF без достатъчна температура не екструдира равномерно.
Температура на леглото: 70-80°C. PA6 не залепва добре на стъклена плоча – препоръчвам PEI или гарфит плоча. С Bambu Studio профил Magigoo лепило (€10) дава отлично сцепление.
Скорост на принтиране: 30-60 mm/s. PA6-CF е чувствителен на високи скорости. Bambu X1-Carbon може да принтира CF до 100 mm/s, но за качество препоръчвам 50 mm/s.
Ретракция: PA6-CF има висока ретракционна чувствителност. Direct drive: 1.5-2.5 mm @ 30 mm/s. Bowden: 4-6 mm @ 25 mm/s.
Охлаждане: 0-30% (PA6-CF не обича охлаждане – лежи между слоевете лошо при бързо охлаждане). За първите 5-10 слоя – без охлаждане. След това до 30%.
Височина на слоя: 0.20 mm стандарт. CF филаментите имат по-добра видимост на слоевете от чисти материали – слизайте до 0.16 mm за по-фини детайли.
Запълване: 35-60% за функционални части. CF филаментите вече са здрави с малко запълване – 100% infill добавя малко якост и значително време/материал.
Стенен пирамидален модел: 4-6 walls. Това е по-важно за якостта на CF композити от запълването.
Подпори: препоръчвам tree supports за CF композити (по-малко следи), или ясни breakaway supports от Polymaker PolySupport (но €45/кг).
Изсушаване на филамент: PA6 е изключително хигроскопично – поглъща 5-7% влага за 24 часа в стандартна стая. Преди принтиране изсушавайте филамента в сушилня (Bambu Lab Dryer €99, eSUN eBox €70) при 70°C за 6-12 часа. Без сушене – мокрите принтове са пълни с пукащи бабули, повърхността е грапава, механичната якост намалена с 30-50%.
Реални инженерни приложения в България
Пример 1: EOAT за робот в храните индустрия (Plovdiv)
Клиент: фабрика за консерви в Пловдив. Поръчват EOAT (end-of-arm tooling) – захвати в края на робот, които вдигат буркани от лента.
Решение: PolyMide PA6-CF на Bambu Lab X1-Carbon. Захват от 8 части (общо 600 g материал), сглобен с винтове и heat-set inserts. Време за дизайн и оптимизация: 8 часа. Принтиране: 12 часа. Сглобяване и тестване: 4 часа.
Цена: €50 материал + €120 труд за дизайн + €30 сглобяване = €200 общо. Алуминиев EOAT с CNC обработка би струвал €600-€1200 и би изисквал 2-3 седмици доставка.
Пример 2: Конструктивни елементи в FPV дрон (София)
Клиент: индивидуален FPV (First-Person View) дрон състезател в София.
Решение: PLA-CF за рамка на дрон 5-инчова. 4 рамкови части + крепители за мотори. Тегло на пълна рамка: 85 g (срещу 150 g стандартна рамка от карбоново-стъклена пластмаса).
Цена: €15 материал + €40 труд за дизайн = €55 общо. Готова карбонова рамка от магазин: €120-€200.
Преимущество: при катастрофа дронта може да се принтира нова рамка за €15 и 4 часа, вместо да чакате 1-2 седмици за доставка.
Пример 3: Зъбни колела за машина за пакетиране (Стара Загора)
Клиент: фирма за пакетиране на сладкарски продукти. Старата машина има изтрити пластмасови зъбни колела. Оригинална замяна – €250 за комплект от 3 колела с 6-8 седмици доставка от Германия.
Решение: PolyMide PA6-CF за зъбни колела с heat-set метални вложки за гладко въртене на оси. Реверсивно инженерство от съществуващите счупени части (с 3D скенер).
Цена: €35 материал + €80 труд за реверсивно инженерство + €25 сглобяване = €140 общо. Машината работи с 3D-принтирани колела вече 18+ месеца без проблем.
Пример 4: Шарнирен механизъм за раздвижна врата (София хотел)
Клиент: 4-звезден хотел в София с раздвижни стъклени врати в спа зоната. Шарнирните механизми се износват за 3-5 години.
Решение: PolyLite PETG-CF за заместители на пластмасовите шарнирни компоненти. По-устойчив на влага от стандартен PETG, по-евтин от PA6-CF.
Цена: €20 материал + €30 труд = €50 общо за пълен комплект. Оригинална замяна (от производителя на вратите): €300-€500.
Пример 5: Облицовка за машина за автоматичен принтер (Sofia Tech Park MakerSpace)
Клиент: MakerSpace в Sofia Tech Park, който има автоматичен 3D принтиращ принтер с външна облицовка от стандартна пластмаса.
Решение: PA12-CF за нови облицовки с по-добра термостабилност и по-малко влагопоглъщане. По-устойчиви на ежедневна употреба от множество потребители.
Цена: €120 материал + €200 труд = €320 за пълен комплект облицовки. Оригинална замяна не съществува (нестандартна машина).
Тези примери показват, че FDM Carbon Fiber композитите не са просто хобистко приложение – те решават реални инженерни проблеми с икономика по-добра от традиционните методи.
Често задавани въпроси (FAQ)
Калкулатор за Fdm с carbon fiber композити – за инженерни функционални части
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.