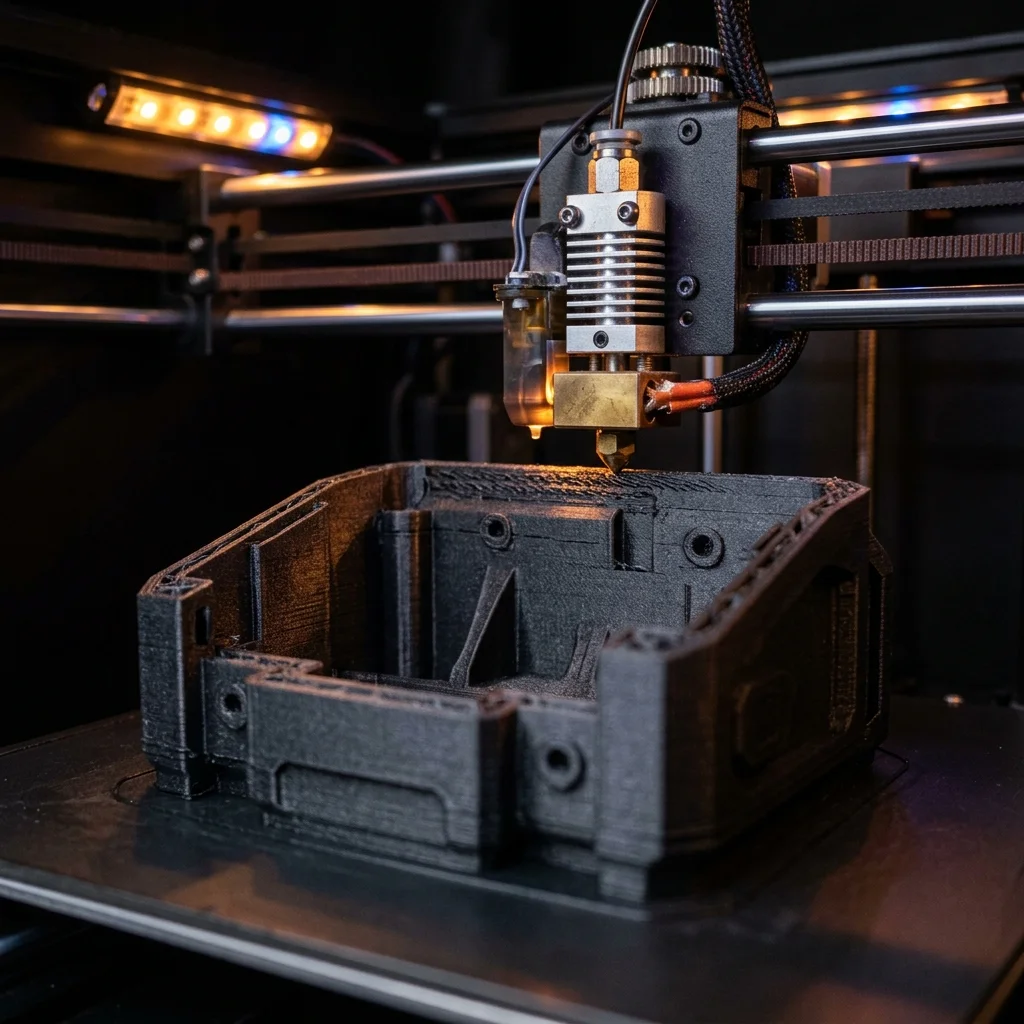
ABS (акрилонитрил-бутадиен-стирол) и ASA (акрилонитрил-стирол-акрилат) са двата термопластика, които професионалните собственици на FDM използват, когато им трябва истинска устойчивост на температура, на UV и механична жилавост. ABS се топи около 240°C и омеква на 95°C – почти двойно повече от PLA. ASA добавя устойчивост на UV, което прави детайлите подходящи за пряко слънце с години. И двата материала изискват затворена камера и опит – деформиране на ъглите и пукнатини между слоевете са честа реалност без подготовка. В това ръководство показваме как да принтирате ABS и ASA надеждно, кои принтери са подходящи и кога да ги предпочетете пред PETG или найлон.
Кога ABS, кога ASA, кога нито двете
ABS е инженерният стандарт от 70-те години – блокчетата Lego са от ABS. Има добра якост на опън (40 MPa), отлична ударна устойчивост и омеква около 95-100°C. Това го прави подходящ за части в автомобил, ръчни инструменти, дръжки и всичко, което иначе би се деформирало в гореща среда. Освен това ABS се разтваря в ацетон, което позволява химическо свързване на принтирани отделно части.
ASA е модерният приемник на ABS за приложения на открито. Има всички плюсове на ABS плюс устойчивост на UV – детайл от ASA на пряко слънце за 5 години не пожълтява и не става крехък. ASA е изборът за автомобилни аксесоари, антени, части за дронове и всичко, което ще живее на открито.
Кога не: ако работите без затворена камера, ако стаята ви е без вентилация (ABS отделя пари от стирол), ако имате астма или дихателни проблеми. В тези случаи PETG-CF (PETG с въглеродни нишки) или ASA-CF е по-добър избор от чистите ABS и ASA.
Препоръчани FDM принтери
Bambu Lab X1-Carbon (€1449) – еталонът за ABS и ASA. Активно загрята затворена камера до 60°C, закалена стоманена дюза, поддръжка на AMS за многоцветно принтиране. Препоръчваме за всеки, който сериозно ще принтира ABS.
Prusa MK4 с Prusa Enclosure (€999 + €330) – изборът с отворен код. Затворената камера е добавка, но прави принтера годен за ABS. Препоръчваме за майсторене и производствени ферми.
Creality K1 Max (€800) – затворена камера, голяма работна площ (300×300×300 mm), хардуерен нагревател на леглото до 120°C. Препоръчваме за големи прототипи от ABS.
Qidi Plus 4 (€650) – професионален принтер със затворена камера, загрята до 65°C. Малко по-малко популярен в България, но с отлично качество на изработка.
Избягвайте: открити принтери като стандартния Ender 3 или Bambu Lab A1 за ABS – деформирането ще ви разочарова при всяка част над 50 mm. Можете да импровизирате затворена камера с акрилни листове, но фабрично затворената машина прави всичко по-лесно.
Препоръчани марки ABS и ASA
Polymaker PolyLite ABS – стандартен ABS, добра цена €25-€30/кг. Принтира чисто в Bambu Lab X1 или Prusa със затворена камера. Препоръчваме за начало.
Prusament ASA – собственият ASA на Prusa. Изключително стабилен под UV, добро сцепление между слоевете. €32-€38/кг.
Bambu Lab ABS – оптимизиран за Bambu Lab X1 с автоматично разпознаване от AMS. €28/кг. Препоръчваме, ако имате принтер Bambu Lab.
FormFutura ApolloX (ASA) – специализиран ASA с подобрена стабилност при принтиране и по-чист завършек. €35-€40/кг. Препоръчваме за приложения на открито.
Fiberlogy FiberSatin ABS – матов ABS с по-добро скриване на слоевете. €28/кг.
За специализирани приложения: ABS-CF (с въглеродни нишки, по-малко деформиране), ABS-X (устойчив на удар), ASA-AERO (за части за дронове).
Оптимални настройки за ABS и ASA
Температура на дюзата: 240-260°C. Започнете с 245°C, увеличете при недо-екструзия. ASA често изисква 250-255°C.
Температура на леглото: 100-110°C. Не слизайте под 95°C – деформирането е гарантирано. Плоча PEI или текстурирано стъкло с тънък слой суспензия от ABS помагат.
Температура на камерата: 40-60°C. Това е важно. Без загрята камера големите части се деформират по ъглите. При X1-Carbon и K1 Max е автоматично; при Prusa Enclosure – пасивно (но достатъчно за части под 150 mm).
Скорост: 40-60 mm/s. ABS не обича висока скорост – сцеплението между слоевете страда.
Охлаждане: 0-30%. ABS и ASA НЕ обичат охлаждане. Първите 20 слоя – 0%. След това максимум 30%.
Височина на слоя: 0.20 mm.
Първи слой: бавно (15-20 mm/s), горещо (105-110°C), тънко (Z-отместване 0.12-0.15 mm). Ръб (brim) 5-8 mm е задължителен за части над 100 mm.
Често срещани грешки
Деформиране на ъглите – най-честият проблем с ABS. Решения: нагревател на камерата (X1 или K1 Max), ръб 8 mm, по-бавен първи слой, суспензия от ABS върху леглото. Без затворена камера – приемете, че деформирането е неизбежно.
Пукнатини между слоевете – температурата в камерата е твърде ниска или охлаждането е твърде силно. Изключете охлаждането напълно за първите 15 слоя. Увеличете температурата на дюзата с 5°C.
Разширение в основата на детайла – температурата на леглото е твърде висока ИЛИ Z-отместването е твърде ниско. Намалете леглото с 5°C или вдигнете Z-отместването с 0.05 mm.
Запушване на дюзата – ABS е по-чувствителен към некачествен филамент. Изсушете филамента 4 часа на 60°C. Уверете се, че дюзната глава е цялометална (стандартните с PTFE подложка не работят добре над 240°C).
Некачествен първи слой – увеличете подаването на материал за първия слой до 105%, намалете скоростта до 15 mm/s, направете нивелиране на леглото с тест с лист хартия на горещо легло.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Fdm с abs и asa – здравият избор за тежки условия
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.