

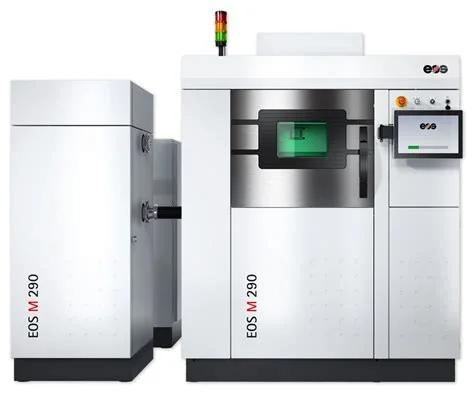
EOS M 290 е индустриален DMLS/LPBF метален принтер, еталон в аерокосмоса и медицината. Лазер с мощност 400 W стопява метален прах слой по слой в инертна атмосфера (N₂ или Ar), изграждайки плътни метални части директно от CAD файл – без инструментална екипировка, без формоване.
Какво представлява
DMLS (Direct Metal Laser Sintering), в по-точната си терминология LPBF (Laser Powder Bed Fusion), е процес, при който фин метален прах се разстила на тънки слоеве и прецизен лазерен лъч го стопява по контура на сечението. EOS M 290 е носителят на тази технология в производствена среда: работен обем 250×250×325 mm, оптична система с F-theta леща и монитор на процеса в реално време (EOSTATE MeltPool). Машината работи в напълно затворена камера под инертен газ – критично условие за предотвратяване на окисляването на реактивни сплави като Ti6Al4V. Частите излизат напълно плътни (>99,5%) и отговарят на авиационни и медицински стандарти.
Технически спецификации
| Технология | DMLS / LPBF (Laser Powder Bed Fusion) |
|---|---|
| Работен обем | 250 × 250 × 325 mm |
| Лазер | 400 W Yb влакнест лазер |
| Диаметър на лъча | 100 µm (фокусна точка) |
| Дебелина на слоя | 20–80 µm (зависи от материала) |
| Инертна атмосфера | азот (N₂) или аргон (Ar) |
| Клас / Цена | Индустриален · ~600 000 € |
Приложения и индустрии
- Аерокосмически лекотежки части – горивни дюзи, структурни скоби и решетъчни (lattice) конструкции от Ti6Al4V и Inconel, намаляващи теглото с до 60% спрямо фрезовани части (Аерокосмос и отбрана)
- Медицински импланти по мярка – гръбначни клетки, тазобедрени чашки и дентални корони от Ti6Al4V и CoCr – персонализирана геометрия, пореста повърхност за остеоинтеграция (Медицина и дентална индустрия)
- Инструментална екипировка с конформно охлаждане – леярски форми и пресформи с охлаждащи канали, следващи точно контура на кухината – по-кратко цикличното време и по-висока размерна точност на отливките (Автомобилостроене и производство на форми)
Производствен процес
- CAD подготовка: добавяне на опори и определяне на ориентацията на частта. Оптимална ориентация минимизира опорите, остатъчните напрежения и времето за изграждане.
- LPBF изграждане: машината разстила прах и лазерът стопява всеки слой в инертна атмосфера. Напълно плътна метална структура (>99,5%) без окисляване на реактивни сплави.
- Отрязване от платформата и термична обработка / HIP (Hot Isostatic Pressing). Снети остатъчни напрежения, затворена микропорьозност, финализирани механични свойства.
- Отстраняване на опорите, финишна обработка (шлифоване, полиране, HF ецване при нужда). Финална геометрична точност и изисквана грапавост на повърхността за функционална употреба.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
EOS M 290 е производственият стандарт за DMLS/LPBF – машина, при която авиационни, медицински и автомобилни производители поверяват критични части. Процесът изисква сериозна инфраструктура (инертен газ, термична обработка, CT контрол), но предоставя метални части с механични свойства, сравними или надвишаващи конвенционалното производство, с геометрична свобода, недостижима по друг начин.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии