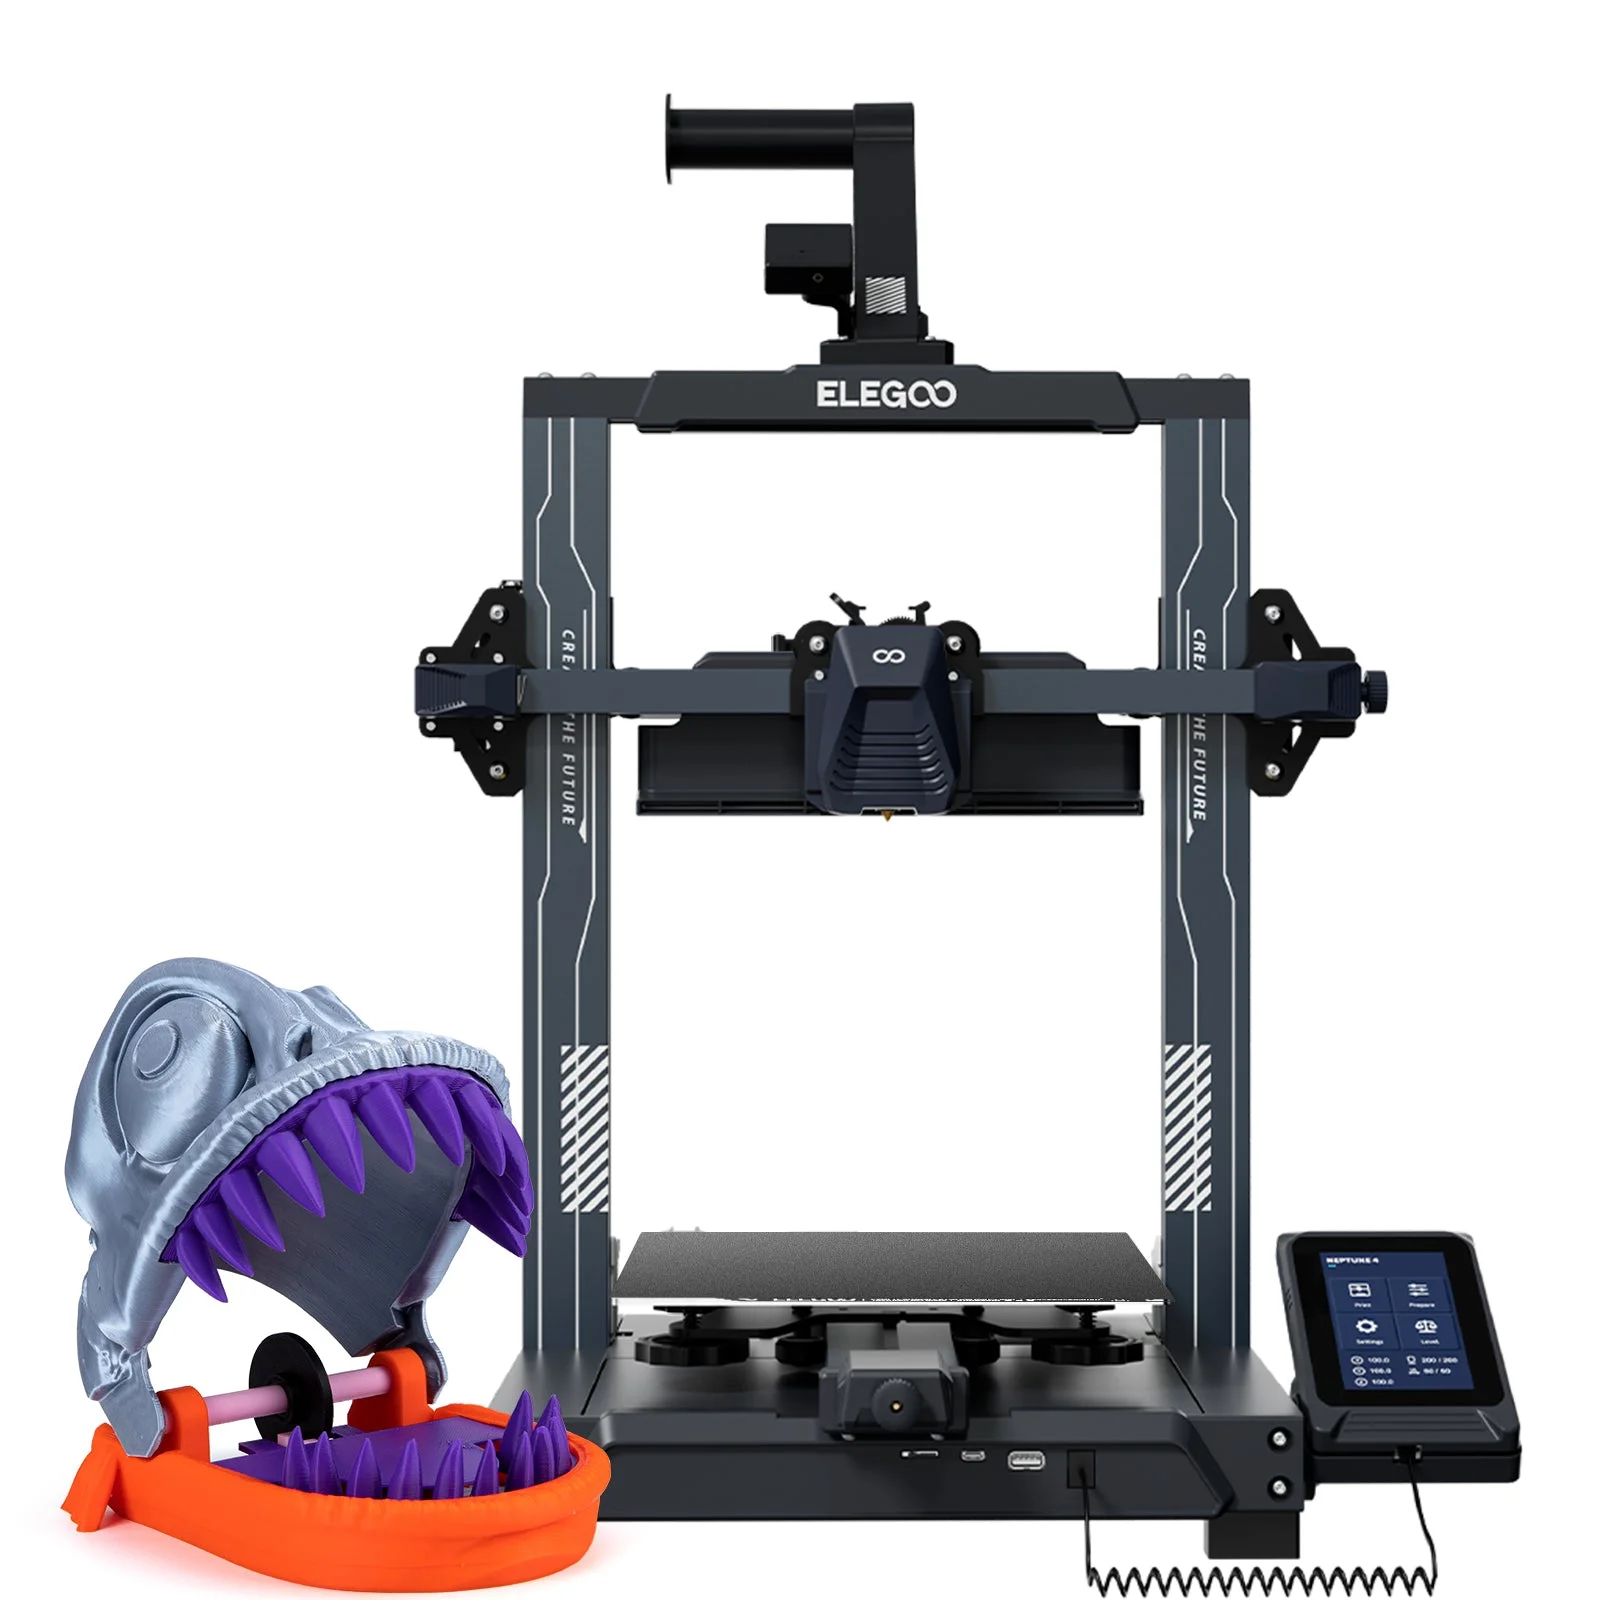
Какво представлява Elegoo Neptune 4
Elegoo Neptune 4 е 3D принтер на производителя Elegoo [1]. Цифрата „4“ в името подсказва четвърто поколение на серията Neptune – обичайна практика в бранша е всяко следващо поколение да наследява механиката на предишното и да добавя главно подобрения в скоростта, фърмуера и електрониката, а не изцяло нова конструкция. Именно това личи и тук: моделът е позициониран като бърза настолна машина, а не като нишова или експериментална кинематика.
Класът е между хоби и „prosumer“ (полупрофесионална домашна употреба) – зададената максимална скорост на принтиране от до 500 mm/s [1] е число, което до преди няколко години се свързваше само с индустриални или силно модифицирани машини, а днес е достъпно на настолно ниво благодарение на по-леки движещи се маси и по-мощна електроника. Работният обем от 225 x 225 x 265 mm [1] е типичен за средна настолна машина – достатъчен за повечето практически проекти, но не за едроформатни детайли.
Технически спецификации
| Производител | Elegoo [1] |
| Работен обем | 225 x 225 x 265 mm [1] |
| Максимална скорост на принтиране | до 500 mm/s [1] |
| Фърмуер | Klipper [1] |
| Дюза / брой екструдери | не е посочено в наличния източник |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Нагрята платформа | не е посочено в наличния източник |
| Цена и година на пускане | не са посочени в наличния източник |
Важно е „до 500 mm/s“ [1] да се чете правилно – това е горна граница на движението на принтиращата глава, а не устойчива скорост за целия детайл. Реалната практическа скорост зависи от геометрията на модела (завои, малки детайли, надвеси), от материала и от това доколко механиката е физически калибрирана за високо ускорение. Фактът, че производителят посочва Klipper [1] като фърмуер, е пряко свързан с тази скорост – за разлика от по-стария Marlin, Klipper разпределя изчисленията между платка и по-мощен хост процесор, което позволява по-сложни траектории и функции като компенсация на резонанс (input shaping) без да се задръства управляващата електроника.
За кого е Elegoo Neptune 4
Обемът 225 x 225 x 265 mm [1] покрива по-голямата част от настолните проекти – органайзери, кутии, стойки, механични детайли, функционални прототипи. Той е по-висок откъм Z спрямо ширината и дълбочината, което дава известно предимство при вертикално ориентирани детайли (вази, тръби, фигурки), докато за широки плоски повърхности остава ограничението на по-малката X/Y равнина.
Заявената скорост до 500 mm/s [1] прави Elegoo Neptune 4 интересен избор за хора, които принтират често и в обем – малки серии, партиди прототипи или учебна среда с много последователни задания, където времето за принтиране директно се превръща в чакащи хора на опашка пред машината. Фърмуерът Klipper [1] от своя страна е предимство за потребители, които искат да навлязат по-дълбоко – конфигурационни файлове, тонинг на ускорения и резонанси, вместо затворено меню с фиксирани настройки. За абсолютен начинаещ, който никога не е отварял конфигурационен файл, кривата на учене е малко по-стръмна в сравнение с машина на стандартен Marlin с фабрични профили, но инвестицията в разбирането на Klipper се изплаща бързо с по-добро качество на високи скорости.
Калибрация стъпка по стъпка
Първата стъпка при всяка картезианска или подобна настолна машина е механичната проверка – опънати ремъци, изправени релси, затегнати, но не пренатегнати колела по осите. Едва след тази механична проверка има смисъл от софтуерна калибрация, защото никаква електроника не компенсира разхлабен ремък или изкривена рамка.
Следва нивелиране на платформата в няколко точки и задаване на Z-offset за първия слой – основата, върху която стъпва всичко останало. При машина с Klipper [1] обичайната следваща стъпка е тест за резонанс (input shaper calibration), при който акселерометър или ръчен тест установява честотите, при които рамката вибрира, а фърмуерът компенсира тези вибрации по software път. Точно това е стъпката, която прави високата заявена скорост от 500 mm/s [1] реално използваема, а не само число на кутията – без такава компенсация машина, карана бързо, обикновено дава грозни повърхности много преди да достигне механичния си таван.
Накрая се калибрират e-steps (колко реално се движи екструдерът спрямо зададеното) и потокът на материала (flow) – принтира се тестово кубче и линейни стени с известна дебелина, за да се сверят реалните размери с очакваните. Тези стъпки са еднакви за практически всяка FDM машина, независимо от фърмуера.
Чести дефекти и решения
При високоскоростно принтиране най-честият нов дефект спрямо бавна машина е „ringing“ или „ghosting“ – вълнообразни следи по повърхността близо до рязка промяна на посоката, причинени от вибрации на рамката. При Elegoo Neptune 4 това е пряко свързано с горницата от 500 mm/s [1] – колкото по-близо се принтира до максималната скорост, толкова по-важна става правилната input shaper калибрация на Klipper [1], описана по-горе. Решението рядко е само „намали скоростта“ – по-устойчиво е да се открие и компенсира реалната честота на вибрация на конкретната машина.
Изкорубване (warping) на ъглите при широки детайли остава класически проблем, произтичащ от неравномерно охлаждане на долния слой. Наличният източник не потвърждава дали платформата е нагрята, затова конкретните температурни граници на масата не могат да се посочат тук – препоръчително е това да се провери директно на машината, преди да се разчита на материали като ABS, които обикновено изискват затворена камера и стабилна температура на масата.
Слабото сцепление между слоеве по вертикалната ос е физическо ограничение на самата FDM технология, не дефект на конкретен модел – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При високоскоростно принтиране тази разлика може да се задълбочи допълнително, ако слоят не се охлажда и не се слепва достатъчно преди да бъде затрупан от следващия – затова детайли, натоварени на опън по Z, заслужават внимателно ориентиране на модела спрямо посоката на принтиране.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Elegoo Neptune 4 – те важат за материала като такъв и трябва да се калибрират фино на конкретната машина.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури. Важна бележка при висока скорост: с приближаване към горницата от 500 mm/s [1] е добра практика да се намалява скоростта именно в участъци с надвес и фини детайли, дори ако основното тяло на детайла се принтира бързо, защото при тези участъци качеството на повърхността е по-чувствително на вибрации, отколкото на права стена.
Заключение
Elegoo Neptune 4 е настолен FDM принтер на Elegoo с работен обем 225 x 225 x 265 mm, заявена максимална скорост до 500 mm/s и фърмуер Klipper [1]. Тази комбинация го позиционира като машина, ориентирана към скорост и към потребители, готови да инвестират малко повече време в калибрация на резонанс, за да получат реално качество при тези скорости. Дюза, максимална температура на хотенда, наличие на нагрята платформа, цена и година на пускане не са част от проверения източник тук и затова не се посочват като факт – при нужда те трябва да се проверят директно на конкретния екземпляр машина.
Източници
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.