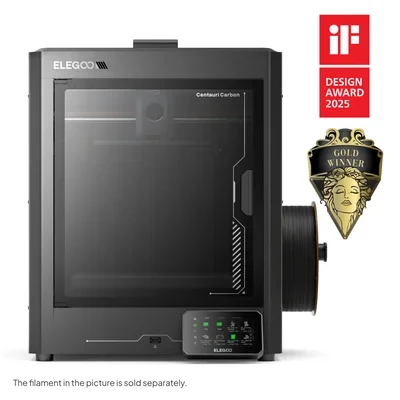
Elegoo Centauri Carbon е затворен CoreXY FDM принтер от бюджетен клас, проектиран да направи принтирането с въглеродно-армирани и инженерни материали достъпно за всеки. С работен обем 256×256×256 mm, скорости до 500 mm/s и фабрично монтирана втвърдена дюза, Centauri Carbon предлага CF-готовност без компромис с цената.
Какво представлява
Centauri Carbon е затвореният CoreXY принтер на Elegoo, насочен към потребители, които искат да работят с абразивни и технически полимери, без да плащат premium цена. „Carbon“ в името не е маркетинг – машината излиза от кутията с фабрично втвърдена дюза, готова за PLA-CF, PET-CF и CF-Nylon без допълнителна инвестиция. Затворената камера удържа топлината за ABS, ASA и PC, а CoreXY кинематиката позволява динамични скорости, обичайни за принтери от по-висок клас. Машината е без AMS система – подходяща за един материал на поход, с пълна свобода при избора на доставчик на консуматив.
Технически спецификации
| Технология | FDM (CoreXY, затворена камера) |
|---|---|
| Работен обем | 256 × 256 × 256 mm |
| Максимална скорост | до 500 mm/s |
| Дюза | втвърдена стомана (фабрична – CF-ready) |
| Калибрация | автоматично нивелиране, Input Shaper |
| Многоматериалност | не (единична дюза, без AMS) |
| Клас / Цена | Бюджетен · ~438 € |
За кого е
- Бързо прототипиране – производство на бързи и евтини физически модели за проверка на форма, сглобка и ергономия преди масово производство (Продуктов дизайн и инженеринг)
- Приспособления и фикстури – производство на персонализирани монтажни помагала, шаблони за наравняване и задържащи фикстури от здрави материали като CF-Nylon или PC (Автомобилостроене и производство)
- Малкосерийно производство – създаване на персонализирани крайни части, резервни компоненти или малки серии (1–100 броя) без разходи за инструментална екипировка (Потребителска електроника и аерокосмос)
Калибрация стъпка по стъпка
- Почисти PEI платформата старателно с изопропилов алкохол (IPA) преди принтиране. Обезмаслена повърхност гарантира оптимална адхезия на първия слой и предотвратява неуспехи при принтиране.
- Изпълни последователността за автоматично нивелиране на леглото и прецизирай ръчно Z-offset параметъра. Перфектно изстискан първи слой с оптимално разстояние дюза–легло, без празнини или слонско стъпало.
- Принтирай тест-кула за дебит (Flow Tower) и калибрирай математически стъпките на екструдера (E-steps). Точни размерни допуски и гладки стенки без блобове от свръхекструзия или празнини от недоекструзия.
- Пусни автоматизирания тест за компенсация на резонанса (Input Shaping). Вибрациите от бързите кинематични движения се елиминират електронно, премахвайки призрачните артефакти.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
Centauri Carbon е убедителен избор за потребители, които искат да влязат в света на въглеродно-армираните и инженерни полимери без тежка инвестиция. Затворената камера, CoreXY кинематиката и фабрично монтираната втвърдена дюза предоставят CF-готовност на достъпна цена – компромисът е липсата на AMS система, но за едноматериално инженерно принтиране това рядко е ограничение.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.