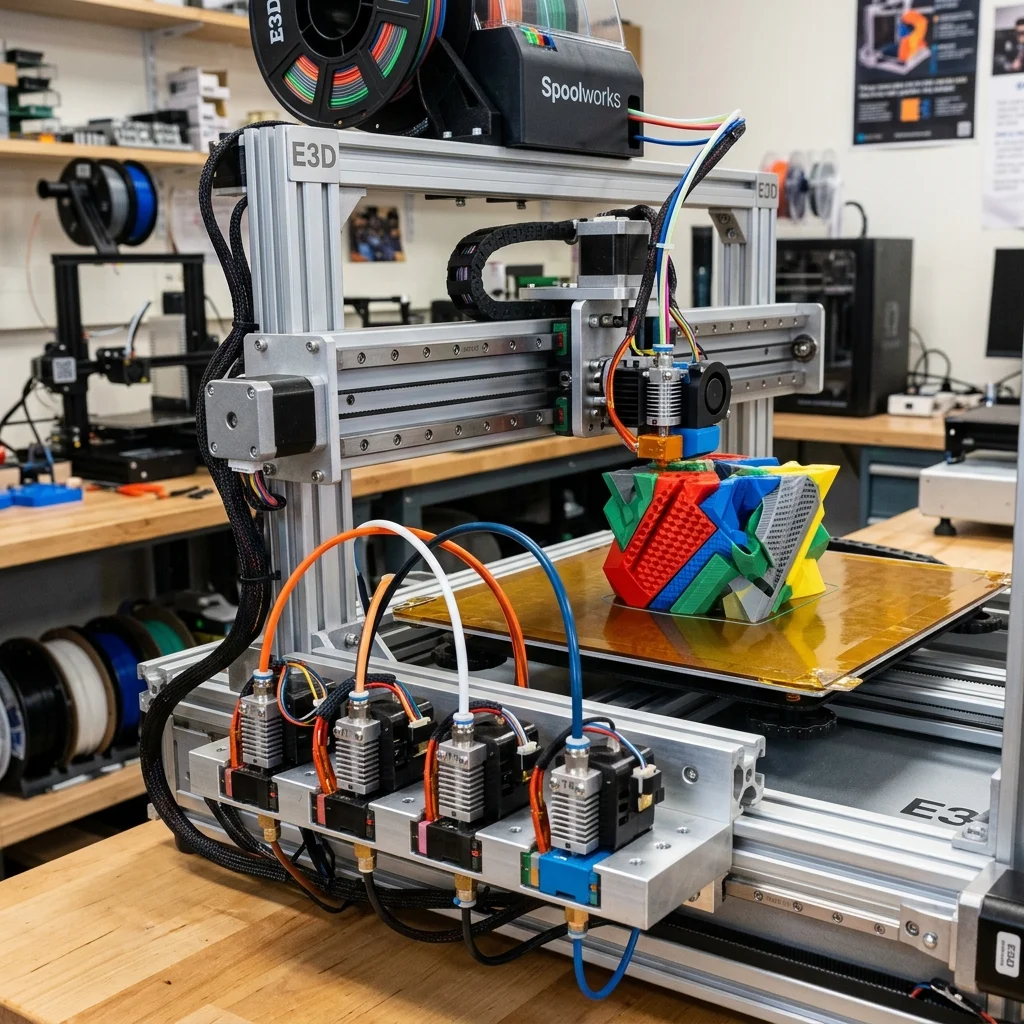
Когато говорим за „кирките и лопатите“ в 3D принтирането, не можем да не се преклоним пред инженерния гений на оригиналния E3D ToolChanger. Въпреки че E3D официално спряха неговото производство през 2023 г., за да насочат целия си ресурс към екструзионните системи от фамилията Revo, общността не позволи на тази платформа да бъде забравена. През 2025 и 2026 г. сме свидетели на истинско възраждане: неофициалната концепция E3D Toolchanger V2. Това не е готов комерсиален кит, а цялостна DIY еволюция. Чрез замяна на остарелите платки с управление под Klipper, внедряване на леки екструдери и CAN Bus окабеляване, тази отворена система постига прецизност при многоматериалното принтиране, която засрамва дори скъпите индустриални машини. Нека разглобим инженерните детайли и физика, които правят V2 толкова специален.
Физика и кинематика на перфектното позициониране
Сърцевината на Toolchanger платформата е нейната способност да сменя инструменти с повторяемост под 5 микрона (<0.005 mm). За да постигнат това без скъпи серво задвижвания, E3D използват принципа на Максуеловото кинематично скачване. При този дизайн инструменталната глава (Receiver) и самите инструменти (Tools) се свързват в три точни точки. Инструментът има три щифта със сферични върхове, които се напасват в три V-образни канала на базата, разположени под 120 градуса един спрямо друг. Този контакт ограничава точно шестте степени на свобода на тялото (3 линейни оси и 3 ротационни) без пренапрягане (over-constraint) на метала.
Във версия „V2“ общността замени стария заключващ механизъм, който се задвижваше от серво мотор (склонен към прегряване при продължително задържане на инструмента), със стъпков мотор, оборудван с червячна предавка и оптичен ограничител. Това осигурява постоянна и контролирана сила на притискане (clamping force), която е критична за елиминиране на луфтове при високи ускорения.
2. CoreXY Кинематика и Динамика на портала
Принтерът използва CoreXY кинематика, което означава, че моторите за X и Y са фиксирани към рамата. Това намалява теглото на движещата се каретка. В оригиналния дизайн каретката беше изработена от стомана и карбон, но все пак беше сравнително тежка. При V2 общността преминава към олекотени CNC фрезовани алуминиеви плочи (като тези на Mandala Rose Works) и висококачествени линейни водачи MGN12. Това позволи намаляване на масата на каретката с над 35%, което директно рефлектира в:
- Възможност за ускорения до 12,000 mm/s² без поява на резонанси (ghosting/ringing).
- Намалено износване на Gates ремъците.
- По-прецизен контрол над инерционните сили по време на процеса на скачване/разкачване.
3. CAN Bus Топология: Край на кабелния ад
Ако трябва да окабелиш традиционен принтер с 4 сменяеми глави по старата схема, ще се изправиш пред кошмар от 40+ отделни проводника. Тези кабели се движат постоянно, прекъсват се от умора на метала и натежават на портала. V2 стандартът въвежда CAN Bus (Controller Area Network) за всяка отделна глава. На всеки инструмент се монтира микроскопична платка (напр. BigTreeTech EBB36 или подобна). Така до главата достигат само 4 тънки проводника (захранване 24V, маса и два сигнала за данни). Комуникационният протокол разпределя задачите за нагряване, отчитане на температурата и стъпките на екструдера директно на инструмента, разтоварвайки централния MCU.
4. Автоматично калибриране на офсета (TAMV и Klipper)
Най-трудният проблем при системи с няколко дюзи е перфектното им калибриране по осите X, Y и Z. Разлика от 0.05 mm е напълно достатъчна, за да съсипе многоцветен или многоматериален детайл. В V2 платформите този процес е напълно автоматизиран чрез:
- TAMV (Tool Align Machine Vision): Насочена нагоре камера с висока разделителна способност, монтирана в ъгъла на принтера. При всяка смяна или калибриране дюзите минават над камерата, а софтуер за компютърно зрение разпознава центъра на отвора на дюзата, коригирайки координатите в Klipper в реално време.
- Проводими дюзи / Оптични стопове: Прилагат се макроси, при които дюзата докосва фина електрическа пластина за Z-офсет с повтаряемост под 1 микрон.
Технически спецификации: Оригинален Toolchanger vs V2 DIY стандарт
| Параметър | E3D Toolchanger (Оригинален) | E3D Toolchanger V2 (Community DIY) |
|---|---|---|
| Управляваща платка | Duet 2 WiFi / Ethernet + DueX5 | BTT Manta M8P V2.0 + CB1/CM4 |
| Фърмуер | RepRapFirmware (RRF) | Klipper фърмуер |
| Електроника на инструмента | Директно окабеляване (многожилни снопове) | CAN Bus (EBB36 / Fly-SB2040 на всеки инструмент) |
| Заключващ механизъм | Серво мотор (оригинално) / ранен stepper | Усъвършенстван Stepper с червяк и Torque sensing |
| Максимална скорост | 80 – 120 mm/s | 250 – 350 mm/s (с Input Shaper) |
| Ускорение | 2,000 – 3,000 mm/s² | 8,000 – 12,000 mm/s² |
| Инструменти (Hotends) | V6 / Hemera (тежки) | Revo Micro / Revo Roto / Orbiter V2.0 (ултралеки) |
| Калибриране на офсет | Ръчно (с тестови шарки) | Автоматично (TAMV камера / Z-пластина) |
Предимства и Недостатъци
Предимства:
- Чист многоматериално принтиране без отпадъци: За разлика от Bambu Lab AMS или Prusa MMU, където се губи огромно количество материал и време за прочистване през една дюза, тук всяка дюза работи със собствен цвят/материал. Времето за смяна е под 5 секунди.
- Хибридни материали: Можеш да комбинираш гъвкав TPU с твърд ABS или Nylon, както и да използваш разтворими подпорки (PVA/BVOH) за сложни геометрии.
- Оптимален топлинен профил: Тъй като инструментите стоят в докове извън каретката, неактивните дюзи се охлаждат леко, което предотвратява изтичане на филамент (oozing) и запушване.
- Изключителна повтаряемост: Максуеловото кинематично скачване гарантира субмикронна точност дори след хиляди смени на инструментите в едно принтиране.
Недостатъци:
- Изключително сложен проект за сглобяване: V2 изисква сериозни познания по електротехника, конфигурация на Klipper и фина механична настройка. Не се препоръчва за начинаещи.
- Висока цена на компонентите: Макар и DIY проект, цената на рамата, моторите, 4-те екструдера, дюзи Revo и CAN Bus платки бързо надхвърля 2500–3000 лв.
- Ограничен обем за принтиране по Y-оста: Поради пространството, което заемат доковете на инструментите в задната част на рамата, полезният обем е по-малък от физическия габарит на леглото.
Интерактивен водач за отстраняване на дефекти
Избери симптом на дефект при принтиране, за да разбереш причините и как да го решиш.
Stringing
Възможна причина: Влажен филамент, твърде висока температура или ниска ретракция.
Бързо решение:
- Изсуши филамента за 4-6 часа на 50°C.
- Намали температурата на дюзата с 5-10°C.
- Увеличи дължината на ретракция с 0.5 – 1.0 mm.
Често задавани въпроси (FAQ)
1. Защо E3D спряха официалния Toolchanger и как се поддържа V2 днес?
Интерактивен Анализатор за E3d toolchanger v2: модулната diy платформа става още по-прецизна
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 21 септември 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 21 септември 2026.