Какво представлява
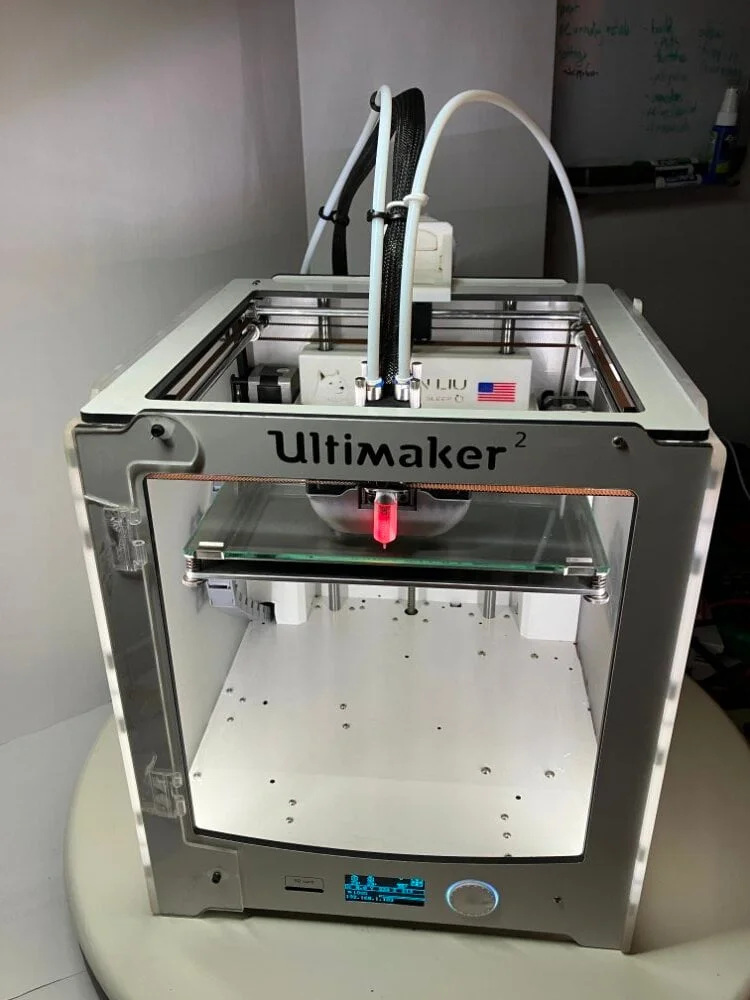
DXU е 3D принтер, документиран в Cura от общността около платформата Ultimaker (автор на профила „TheUltimakerCommunity“ [1]), работещ по технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка). Машинната дефиниция наследява директно от „ultimaker2_plus“ [1] – профилът на Ultimaker 2 Plus – което обяснява и произхода на производителя UMO+ DXU: машината е доразработка върху платформата Ultimaker Original Plus (UMO+), а не изцяло нов проект от нулата.
Работният обем е 238 x 223 x 203 mm [1] – по-голям от типичните 200-милиметрови кубчета сред достъпните хоби машини, но без да претендира за индустриален размер. Класификацията на машината е hobby, което е по-опростен клас от повечето модели, разгледани заедно с DXU в тази поредица – тук производителят е заложил на познат, вече изпитан набор от настройки, наследен от Ultimaker екосистемата, вместо да оставя всичко отворено за ръчна намеса.
Машината има нагряемо легло [1] и, за разлика от много други профили в Cura, изрично зададен диаметър на дюзата от 0.4 mm [1] и диаметър на нишката от 1.75 mm [1] – и двете стойности присъстват директно като override в самата машинна дефиниция, не само като предпочитание за вариант. Дефиницията декларира и два екструдер трейна (dxu_extruder1 и dxu_extruder2) [1] – основата, върху която стъпва и напълно дву-екструдерният вариант UMO+ DXU Dual от същото семейство, с друг работен обем и активирана автоматична кула за прочистване между смени на материала.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 238 x 223 x 203 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | hobby |
| Производител | UMO+ DXU |
| Диаметър на дюзата | 0.4 mm [1] [2] |
| Диаметър на нишката | 1.75 mm [1] |
| Фабрична ретракция | 6.5 mm при 25 mm/s [1] |
| Максимална зададена скорост на движение X/Y | 300 mm/s [1] |
Максималната работна температура на самия хотенд (различна от диаметъра на дюзата по-горе) и цената на машината не присъстват като потвърдени числа в цитираната дефиниция. Профилът наследява ultimaker2_plus [1], но самата гранична температура на хотенда не е презададена изрично в DXU дефиницията, затова не я цитираме като специфична за този модел.
За кого е
DXU е подходяща машина за потребител, който вече познава екосистемата на Ultimaker или иска принтер, изграден върху нейни изпитани стандарти, без сам да сглобява профил от нулата. Класът hobby тук означава по-достъпен вход в сравнение с experimenter машините – производителят е взел готови, наследени настройки от платформата Ultimaker 2 Plus [1], вместо да остави всичко на потребителя.
Работният обем от 238 x 223 x 203 mm [1] е удобен за средно големи детайли – по-голям от компактните 200-милиметрови кубчета, но все още настолен принтер. Наличието на нагряемо легло [1] и фиксиран диаметър на дюзата от 0.4 mm [1] правят машината предвидима отправна точка за PLA и PETG принтиране без допълнителна конфигурация на хардуера.
Ако основната ви задача изисква едновременно принтиране с два материала или два цвета в една и съща геометрия, разгледайте директно UMO+ DXU Dual – сроден модел от същото семейство, при който дву-екструдерната конфигурация е активна по подразбиране, докато DXU остава по-опростената основа на платформата.
Калибрация стъпка по стъпка
- Нивелирайте платформата в четирите ъгъла на 238 x 223 mm обхвата [1].
- Задайте температура на дюзата спрямо PLA: 210 до 230 °C [material.pla.hotend_temp.slicer], с покачване от 5 до 10 °C за първия слой [thermal.first_layer_temp_bump]. Дюзата с диаметър 0.4 mm [1] е стандартна за повечето общи FDM профили, така че генеричните диапазони важат директно.
- Затоплете леглото [1] до 55 до 65 °C за PLA [material.pla.bed_temp.slicer].
- Настройте фабричното разстояние на ретракция от 6.5 mm при скорост 25 mm/s [1] като начална точка – относително голямото разстояние е типично за bowden тип подаване на нишката, наследено от архитектурата на Ultimaker 2 Plus [1], а не за директен (direct drive) екструдер.
- Дръжте се в границите на максималната зададена скорост на движение от 300 mm/s по X и Y [1] при ръчна намеса в профила – това е горна граница на самата механика, не препоръчителна работна точка за принтиране.
- Настройте височината на слоя между 25 и 80 процента от 0.4 mm диаметъра на дюзата [1] [layer_adhesion.layer_height_vs_nozzle], което дава практически диапазон от около 0.1 до 0.32 mm.
- Ограничете обемния дебит до около 50 mm³/s [thermal.print_speed_thermal_limit], особено при по-бързо принтиране на детайли с голяма основа в рамките на 238 x 223 mm площта.
Чести дефекти и решения
Нишковидни влакна между елементи (stringing) при относително дългото фабрично разстояние на ретракция от 6.5 mm [1] обикновено сочат към температура на дюзата в горния край на диапазона – опитайте първо да намалите температурата на принтиране с 5 °C, преди да увеличавате самата ретракция допълнително.
Warping (деформация от неравномерно изстиване) остава риск при по-широки детайли дори с нагряемо легло [1] [thermal.fdm_warping_cte]. Затворен корпус против течения и по-топло легло в горния край на диапазона за материала намаляват риска.
Elephant foot (разширена основа на детайла) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset].
Провиснали надвеси над 45° без опора [dfam.fdm.overhang_angle] изискват подпори в слайсъра. Машинната дефиниция на DXU включва и няколко изключени зони близо до ъглите на платформата [1], вероятно свързани с механични клипсове за фиксиране на плота – планирайте разположението на скирт (skirt) или бриим извън тези зони, за да избегнете колизия при първите движения на главата.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon (полиамид) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
С дюза 0.4 mm [1] и нишка 1.75 mm [1] DXU приема почти всеки готов профил за тези два общи стандарта без хардуерна модификация. PLA и PETG са най-прекия път благодарение на нагряемото легло [1]. ABS и Nylon са технически достъпни по същата причина, но изискват повече внимание към затворен корпус и подсушаване на нишката съответно.
Заключение
DXU предлага работен обем от 238 x 223 x 203 mm [1] с нагряемо легло [1], фиксирана дюза от 0.4 mm [1] и нишка 1.75 mm [1], изградени върху наследения профил на Ultimaker 2 Plus [1]. Класът hobby я прави по-достъпна отправна точка от experimenter машините в тази поредица – готов, изпитан набор настройки, а не отворена платформа за пълна ръчна конфигурация.
Ако задачата изисква два материала или два цвета в едно принтиране, следващата логична стъпка в същото семейство е UMO+ DXU Dual, при която дву-екструдерната конфигурация е активна по подразбиране заедно с по-компактен работен обем.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/dxu.def.json (машинна дефиниция на DXU от Cura 5.4.0; работен обем 238 x 223 x 203 mm, статус на нагряемото легло, диаметър на дюзата 0.4 mm, диаметър на нишката 1.75 mm, ретракция, максимална скорост на движение, наследяване от ultimaker2_plus; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/dxu_extruder1.def.json (файл на екструдера на DXU от Cura 5.4.0, потвърждаващ диаметър на дюзата 0.4 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.