

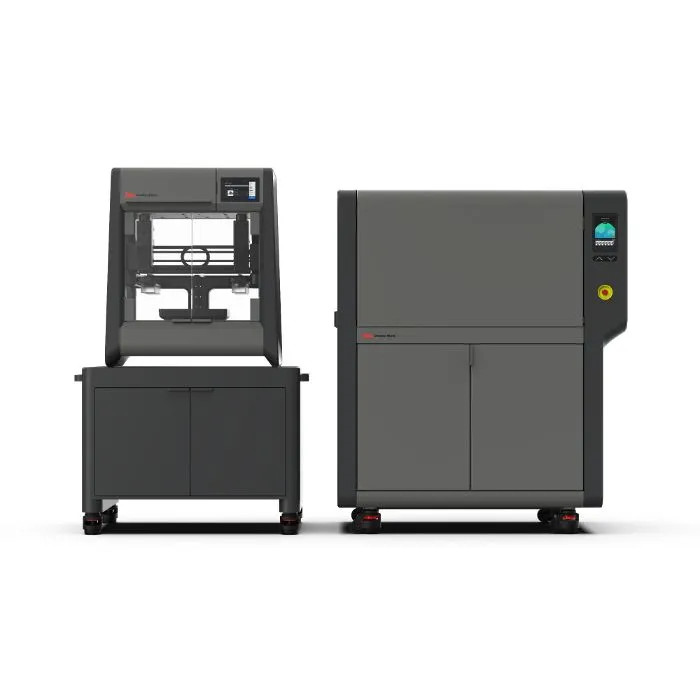
Desktop Metal Studio System 2 е офис-приятелски метален 3D принтер, използващ BMD (Bound Metal Deposition) – екструзия на метален прах, свързан в прът, последвана от debinding и синтероване в пещ. Без лазер, без хлабав прах, без специализирана вентилация – безопасен производствен процес на работното бюро.
Какво представлява
Studio System 2 работи с BMD: металният прах е свързан в твърди пръти с восъчно-полимерно свързващо вещество. Принтерът екструдира прътите слой по слой, създавайки т.нар. "зелена" (green) част. Тя преминава през двустъпков пост-процес: debinding (отстраняване на свързващото) и синтероване в специализирана пещ до плътен метален компонент. Резултатът е метална част с механични свойства, сравними с CNC или конвенционално леяне – без хлабав прах, без лазер и без нуждата от специализирана инфраструктура за безопасност. Машината е насочена към инженерни екипи, R&D лаборатории и малки производства, търсещи достъп до функционални метални части директно в офиса.
Технически спецификации
| Технология | BMD – Bound Metal Deposition (екструзия на свързан метален прът) |
|---|---|
| Работен обем | 300 × 200 × 200 mm |
| Процес | 2-стъпков: BMD принтиране → debinding → синтероване в пещ |
| Топлинна обработка | интегрирана пещ (Furnace) за синтероване до плътен метал |
| Свободен прах | не – само свързани метални пръти |
| Лазер | не – безлазерен процес |
| Офис безопасност | без специализирана вентилация / ATEX зониране |
| Клас / Цена | Индустриален · ~120 000 € |
Приложения и индустрии
- Прототипиране на метални части – бързо създаване на функционални метални прототипи за тестване на форма, сглобка и механично натоварване – без аутсорсинг до CNC цех (Машиностроене и R&D)
- Инструментална екипировка (Jigs & Fixtures) – производство на метални шаблони, приспособления и фиксатори за монтажни линии с висока механична издръжливост и повторяемост (Автомобилна и аерокосмическа индустрия)
- Малки серии функционални метални части – принтиране на крайни метални компоненти в серии от 1 до няколко десетки бройки, заместващи скъпо MIM или леяне под налягане за ниски обеми (Медицинска техника и индустриално производство)
Производствен процес
- Подготви CAD модела с компенсация на свиване: Studio Fleet софтуерът автоматично мащабира геометрията (~15–20%), за да компенсира свиването при синтероване. Финалната синтерована част постига проектните размери в рамките на толеранса.
- BMD принтиране на зелена (green) част: принтерът екструдира металния прът слой по слой, изграждайки частта с временни опори от разтворимо свързващо вещество. Здрава, но крехка "зелена" (green) part, готова за debinding.
- Debinding (отстраняване на свързващото): частта се поставя в Debinder устройството, което разтваря и отстранява по-голямата част от свързващото вещество с помощта на разтворителни пари. "Кафява" (brown) part – свързващото е отстранено, металните зърна са в контакт, частта е готова за пещта.
- Синтероване в пещ: кафявата часта се синтерова при висока температура (близо до точката на топене), металните зърна се сливат до плътен монолитен метален компонент. Плътна метална part с механични свойства, сравними с конвенционални методи; лека остатъчна пористост под 2%.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
Studio System 2 предлага уникален път към офис-ориентирано метално производство: BMD елиминира хлабавия прах и лазера, правейки процеса безопасен и достъпен за инженерни екипи без ATEX инфраструктура. Двустъпковият debind+sinter workflow изисква планиране, но резултатът са плътни метални части от неръждаеми стомани, инструментални стомани, мед и суперсплави – директно от работното бюро.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии