Какво представлява
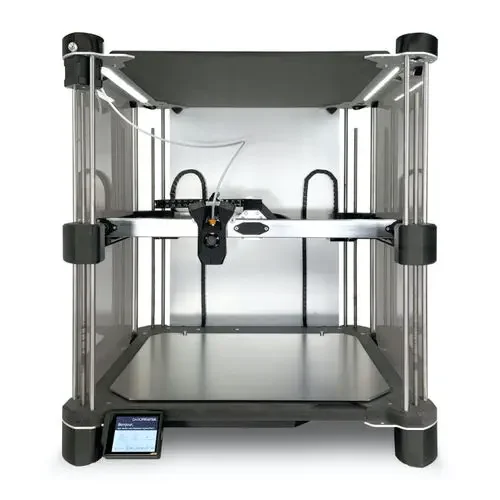
Dagoma PRO 430 Dual е 3D принтер на френския производител Dagoma, надграждащ базовия модел PRO 430 BASE с втори екструдер [1]. Технологията е FDM (fused deposition modeling, послойно нанасяне на разтопена пластмасова нишка), а класът в проверения източник остава hobby, тоест машина за домашна работилница или учебен кабинет с амбиция за по-широки възможности, не индустриална система.
Разликата спрямо BASE версията е конкретна и потвърдена: машинната дефиниция задава брой екструдери 2 [1], докато базовият модел разполага само с един. На практика два екструдера отварят вратата за неща, невъзможни на еднодюзова машина: принтиране с два цвета в един и същ модел, комбиниране на основен материал с разтворима подпорна структура, или редуване на твърд и по-гъвкав материал в различни части на детайла. Точната механична реализация на тези два екструдера (дали работят независимо по собствена ос, или са монтирани на обща глава) не е описана в проверения източник, затова не правим предположения за архитектурата извън потвърдения факт „два екструдера“.
Работният обем е напълно потвърден и за трите оси: 430 x 320 x 310 mm [1]. Това е забележимо по-голяма машина от повечето хоби принтери и, за разлика от базовия вариант, тук височината е известна, а не липсваща от документацията.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 430 x 320 x 310 mm [1] |
| Брой екструдери | 2 [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | hobby |
| Производител | Dagoma |
Извън тези редове проверения източник не съдържа диаметър на дюзата (за никой от двата екструдера), максимална температура на хотенда, скорост на принтиране, цена или дали е налична отделна температурна крива за втория екструдер. Умишлено не попълваме тези клетки, за да не представим предположение като факт за конкретния модел. Ако имате нужда от точни числа за дюзите, проверете гравировката на самите хотенди на вашата бройка или официалната документация.
За кого е
PRO 430 Dual е логичен избор за потребител, който вече е усвоил основите на FDM принтирането с един материал и иска следваща стъпка: многоцветни модели, композитни детайли или по-лесно премахване на подпорни структури чрез разтворим материал във втория екструдер. Широкият работен обем от 430 x 320 x 310 mm [1] означава, че тези комбинирани принтове могат да са и по-обемни, а не само по-сложни технически.
Класификацията остава hobby, което означава, че машината е насочена към ентусиаст, малка работилница или учебен кабинет, който иска да експериментира с двуматериално принтиране, а не към производствена линия, изискваща сертифицирана повторимост на цвят или материал между отделни партиди. Ако основната ви цел е само еднородно принтиране в един цвят и материал, инвестицията в дуал версията носи допълнителна сложност (два потока материал за калибрация, потенциално кръстосано замърсяване между цветовете) без реална полза, и базовият модел PRO 430 BASE е по-простият избор за тази нужда.
Калибрация стъпка по стъпка
- Нивелирайте нагряемото легло [1] на голямата платформа 430 x 320 mm [1] в поне пет точки, а при дуал система проверете и дали двата екструдера достигат еднакво разстояние до платформата в общата им зона на движение, ако споделят направляващи.
- Калибрирайте височинното изравняване (Z-офсет) поотделно за всеки от двата екструдера, ако софтуерът на машината позволява индивидуална настройка. Разлика в офсета между двата хотенда е честа причина за неравен първи слой при смяна на материала по средата на принтирането.
- Задайте температура на дюзата спрямо основния материал, например 210 до 230 C за PLA [material.pla.hotend_temp.slicer], а за първия слой добавете 5 до 10 C отгоре [thermal.first_layer_temp_bump]. При двуматериално принтиране температурата на всеки екструдер трябва да отговаря на собствения му материал, не на осреднена стойност.
- Настройте температурата на леглото според по-взискателния от двата материала в комбинацията, например 70 до 85 C за PETG [material.petg.bed_temp.slicer], ако комбинирате PETG с PLA или разтворим материал.
- Настройте височината на слоя в диапазона 25 до 80 процента от диаметъра на дюзата [layer_adhesion.layer_height_vs_nozzle], еднакво за двата екструдера, за да съвпадат равномерно наслагваните от тях слоеве.
- Калибрирайте отделно потока (flow) на всеки екструдер: принтирайте тестова кула само с единия, после само с другия, и коригирайте процента в слайсъра за всеки поотделно, докато измерените стени съвпаднат със зададените.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit] за всеки от двата потока материал, особено при по-бързо принтиране на голямата платформа.
Чести дефекти и решения
Кръстосано замърсяване между цветовете или материалите е дефект, специфичен за дуал системи като тази: остатъци от предишния материал върху дюзата или в отвора замърсяват следващия слой с чужд цвят. Решение е добавяне на „чистеща кула“ (purge tower) или зона за прочистване извън модела в слайсъра, преди всяка смяна между двата екструдера.
Деформация от неравномерно изстиване (warping) остава риск и тук, дори с нагряемо легло [1], защото по-голямата площ от 430 x 320 mm [1] увеличава общата сила на свиване по краищата на детайла [thermal.fdm_warping_cte]. Стабилна температура в помещението и добра адхезия на първия слой намаляват риска значително.
Разширена основа (elephant foot) на модела се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset]. При дуал принтиране проверете, че тази настройка важи и за двата екструдера, ако моделът редува материали още от първите слоеве.
Провиснали надвеси над около 45 градуса без опори [dfam.fdm.overhang_angle] могат да се решат по два начина на дуал машина: класически подпори от основния материал, или подпори от разтворим материал през втория екструдер, ако комбинацията ви позволява това и материалът действително се разтваря в подходящ разтворител.
Препоръчани настройки по материал
Нагряемото легло [1] прави PRO 430 Dual годна за трите основни FDM материала по-долу, а вторият екструдер отваря и възможността за комбинации между тях в един и същи печат.
| Материал | Дюза (хотенд) | Легло | Приложимост за PRO 430 Dual |
|---|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C | Добра основа за многоцветни принтове между два PLA цвета |
| PETG | 230 до 265 C | 70 до 85 C | Подходящ, особено в комбинация с разтворим подпорен материал в другия екструдер |
| ABS | 235 до 270 C | 80 до 110 C | Възможен благодарение на нагряемото легло [1], но комбиниране с материал с различна температура на екструзия изисква внимателна проверка на съвместимост |
Заключение
Dagoma PRO 430 Dual е потвърдено по-функционалната версия на семейството PRO 430: пълен обем от 430 x 320 x 310 mm [1], два екструдера [1] и нагряемо легло [1]. За разлика от базовия модел, тук височината по Z е записана изрично в източника, а не липсваща стойност, а вторият екструдер отваря пътя към многоцветни и композитни принтове, невъзможни на еднодюзова машина.
Цената на тази допълнителна възможност е реална сложност: калибрация на два потока материал, грижа за кръстосано замърсяване и по-внимателно планиране на всяко принтиране с два материала. Ако не ви е нужна тази функционалност, базовият PRO 430 BASE покрива същата широка платформа с по-проста настройка. Ако ви е нужна, PRO 430 Dual е потвърдено способна на нея по данните пред нас.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/dagoma_pro_430_dual.def.json (машинна дефиниция на Dagoma PRO 430 Dual от Cura 5.4.0, наследяваща dagoma_pro_430_base; работен обем 430 x 320 x 310 mm, брой екструдери 2, нагряемо легло да; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.