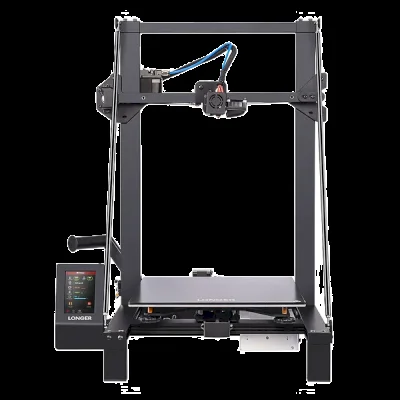
Какво представлява Creasee CS30
Creasee CS30 е 3D принтер на производителя Creasee [1]. Работният обем е 300 x 300 x 400 mm [1] – три линейни измерения по X, Y и Z. Типът кинематика и формата на работната зона не са посочени в наличния източник. При машини от този клас, зададени с ширина/дълбочина/височина, най-често се среща картезианска геометрия – принтиращата глава и/или масата се движат по прави, взаимно перпендикулярни оси, за разлика от делта принтерите, при които ефекторът следва крива траектория, изчислена от три диагонални рамена едновременно – но за CS30 конкретно това остава общ ориентир, не потвърдена спецификация.
Името „CS30“ го поставя в серията CS на Creasee редом с по-обемния CS50s Pro – съдейки по номерацията и представката „Pro“ при по-големия модел, CS30 изглежда позициониран като среден представител на серията, а не като нейния връх. Наличният източник не съобщава нагрята платформа, брой екструдери, дюза или ценови клас, затова позиционирането тук е изведено единствено от обема и името, не от твърдения за възможности, каквито не са потвърдени.
Технически спецификации
| Производител | Creasee [1] |
| Работен обем | 300 x 300 x 400 mm [1] |
| Форма на обема / кинематика | не е посочена в наличния източник |
| Нагрята платформа | не е посочено в наличния източник |
| Дюза / брой екструдери | 1 екструдер, дюза 0,4 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Забележете съотношението между страните: 300 mm по X и Y срещу 400 mm по Z [1] означава, че CS30 има с една трета по-голям ход във височина, отколкото в основата си. Практически това отваря повече свобода за високи еднокорпусни детайли, отколкото за широки плоски отливки – докато принтер с квадратна основа и по-нисък таван би дал обратния компромис. Всичко извън изброените редове в таблицата не присъства в проверения източник, затова умишлено не е попълнено с предположения.
За кого е Creasee CS30
С 300 x 300 x 400 mm [1] CS30 е подходящ за детайли, при които височината е ограничаващият фактор при по-малка машина – вази, органайзери с няколко нива, стойки за инструменти, по-високи кутии за електроника, части за рафтови системи. Основата от 300 на 300 mm остава достатъчна за повечето настолни проекти, а допълнителните 100 mm височина спрямо квадратен вариант на същата основа позволяват принтиране на цели детайли, които иначе биха се разделили на две части и залепили.
Тъй като наличният източник не потвърждава нагрята платформа, потребител, който разчита основно на PLA, няма от какво да се притеснява – PLA обикновено се справя и на студена маса, стига да има добро сцепление на първия слой. За PETG и особено ABS обаче нагрятата платформа обичайно е предпоставка за добро сцепление и по-малко изкорубване – тук тази възможност остава непотвърдена и трябва да се провери директно на машината, преди да се разчита на тези материали за по-големи детайли. Като цяло CS30 пасва на потребител, преминал отвъд най-малкия формат принтер и търсещ повече свобода по вертикала, без да скача веднага към мащаба на CS50s Pro.
Калибрация стъпка по стъпка
При картезианска конфигурация, типична за машини от този клас, нивелирането тръгва от четирите ъгъла на масата, а не от три кули, както при делта принтерите; типът кинематика на CS30 конкретно не е посочен в наличния източник. Първата стъпка е механична – проверка дали масата стои успоредно на релсите на гантрито по цялата дължина на хода X и Y, защото дори леко наклонена маса прави точното нивелиране на един ъгъл безсмислено за останалите три. След механичната проверка идва самото нивелиране: винт или пружина във всеки от четирите ъгъла се затяга или отпуска, докато разстоянието дюза-маса стане еднакво в четирите точки, а при машини с автоматично нивелиране сензорът изминава мрежа от точки по цялата повърхност от 300 x 300 mm и записва компенсационна карта.
Заради по-дългия ход по Z (400 mm) [1] отделно внимание заслужава проверката на самата Z ос – дали винтът или ремъкът, който вдига гантрито или масата, е прав по цялата дължина и дали няма хлабина в гайката. Малка грешка тук се натрупва много по-видимо на 400 mm ход, отколкото би се натрупала на по-нисък принтер. Едва след механичната проверка и нивелирането на масата има смисъл от фино нагласяне на Z-offset за първия слой – обикновено в центъра и в близост до всеки от четирите ъгъла, за да се потвърди, че цялата зона е в приемливи граници. Накрая се калибрират e-steps и потокът на екструдера чрез принтиране на калибрационно кубче и линейни отсечки с известна дебелина, сравнени с реалните резултати.
Чести дефекти и решения
Изкорубване (warping) се проявява най-често по ъглите на широки, плоски детайли, когато долният слой изстива неравномерно спрямо горните слоеве. При PLA това рядко е сериозен проблем дори без нагрята платформа, но при PETG и особено ABS, където наличието на подгрята маса при CS30 остава непотвърдено, рискът от повдигане на ъглите нараства осезаемо – практическо решение е първо тестово парче с малка основа, преди да се ангажира голяма плоска повърхност.
Стрингинг (тънки конци между отделни зони на детайла) обикновено идва от прекалено висока температура на дюзата спрямо материала или от недостатъчна ретракция при преходи между острови на принтирането. Тъй като максималната температура на хотенда не е част от проверения източник за CS30, стойността трябва да се настрои опипом, като се тръгне от долната граница на препоръчания диапазон за конкретния материал и се качва постепенно, докато сцеплението между слоеве остане добро без излишни нишки.
Слабото сцепление между слоеве по вертикала е физически очаквано при всеки FDM принтер, включително CS30: сцеплението в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При машина с 400 mm ход по Z [1] този факт е особено важен – високи, тънкостенни детайли, натоварени на опън по вертикалната ос, трябва да се преориентират по възможност хоризонтално, вместо да разчитат само на по-висока температура за компенсация.
Препоръчани настройки по материал
Стойностите по-долу са общи ориентири от ядрото на правилата на EduFacturing за FDM принтиране, не спецификация на Creasee CS30 – те важат за самия материал, а фината настройка се прави на конкретната машина.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията се нуждае от опорни структури, независимо от размера на машината. При CS30 високите детайли, допустими благодарение на 400-те mm по Z [1], често включват стъпаловидни или конусовидни форми, при които този праг определя колко от дизайна ще излезе чист без опори и колко ще изисква допълнителна обработка след принтиране.
Заключение
Creasee CS30 е 3D принтер на Creasee с работен обем 300 x 300 x 400 mm [1] – забележимо повече ход по височина, отколкото по основата. Потвърдени от проверения източник са производителят и обемът; типът кинематика и формата на работната зона не са посочени в наличния източник. Нагрята платформа, дюза, скорост и цена остават извън обхвата на наличните данни и затова не са представени като факти в тази статия. За потребител, който търси повече свобода по вертикала спрямо компактен принтер, без да преминава директно към мащаба на по-големите модели в серията, CS30 предлага разумен баланс между площ и височина.
Източници
- creasee_cs30.def.json, Cura 5.4.0 – дефиниция на Creasee CS30
- creasee_extruder_1.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM принтиране: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път на източника: Cura 5.4.0 resources/definitions/creasee_cs30.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.