Какво представлява
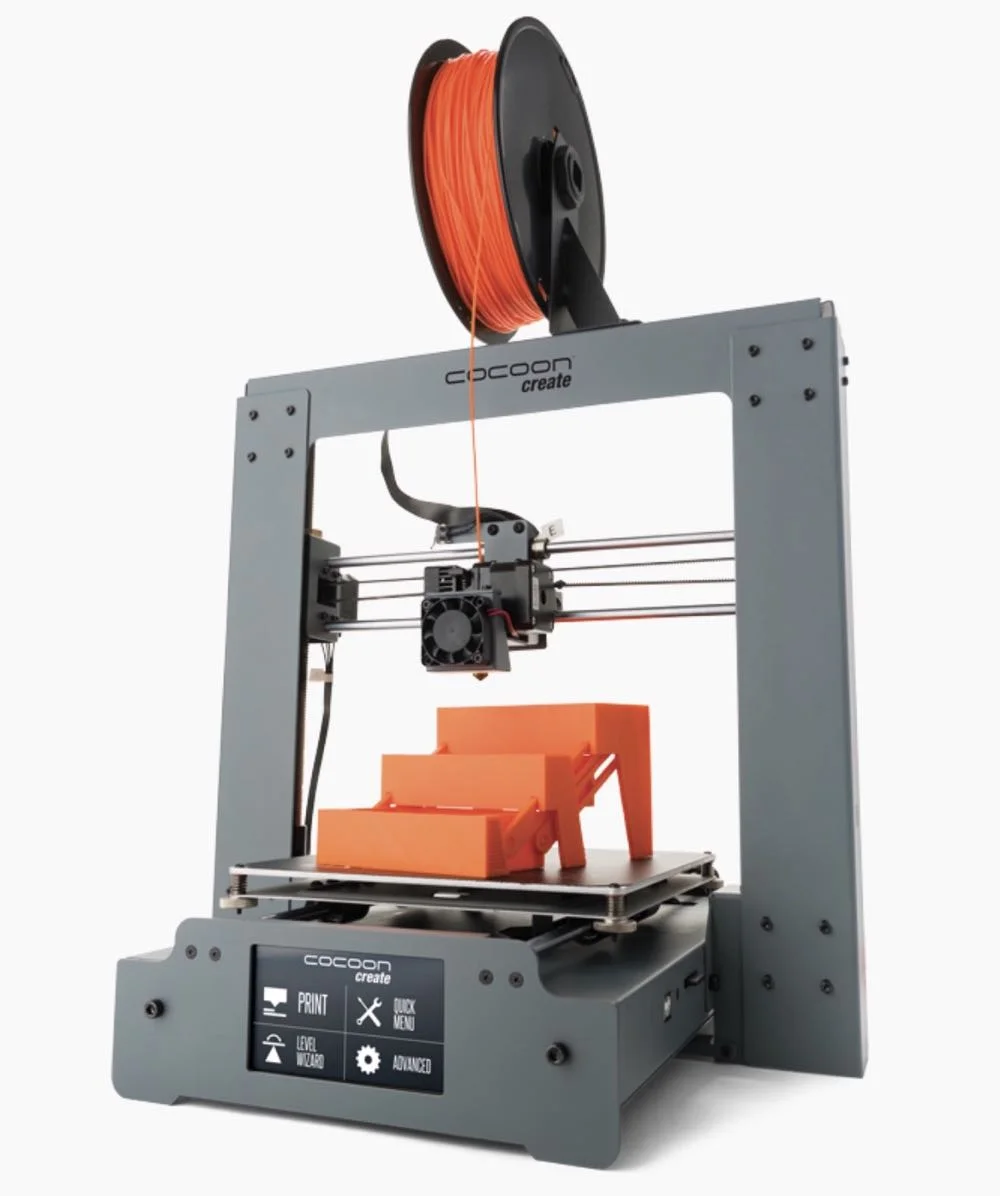
Cocoon Create Touch е настолен 3D принтер от хоби класа, произведен от Cocoon и разпространяван на пазара и като преиздадена (ребрандирана) машина за начинаещи потребители. Технологията, върху която работи, е FDM (Fused Deposition Modeling, топлинно наслагване на нишков материал): нагрята дюза топи термопластична нишка (филамент) и я полага слой по слой, докато детайлът порасне във височина.
Името на машината подсказва наличието на сензорен дисплей за управление на разпечатките, което е логично за модел, целящ опростено първо запознанство с 3D принтирането. Като продукт от хоби класа, Cocoon Create Touch не е насочен към индустриална употреба, а е стъпало към разбирането на адитивните технологии, инструмент за учене чрез практика, а не машина, която ще видите в производствена линия.
Важно е да се каже честно: пазарната информация около модела е оскъдна и разпръсната. Cocoon Create е марка, известна с преиздаване и препродажба на готови хардуерни платформи под собствено име, затова много от параметрите, които обичайно очакваме в едно ревю (максимална температура на дюзата, скорост на принтиране, цена и година на пускане), не могат да бъдат потвърдени от надежден жив източник към момента на писане. Затова в тази статия боравим само с доказаните числа и говорим общо за стандартите на FDM технологията там, където конкретна спецификация липсва.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Технология | FDM |
| Клас | Hobby (любителски, начално ниво) |
| Работен обем (build volume) | 200 x 200 x 180 mm [1] |
| Отопляемо легло (heated bed) | Да [1] |
| Диаметър на дюзата | 0.4 mm [2] |
Работният обем от 200 x 200 x 180 mm [1] поставя Cocoon Create Touch в средния диапазон за настолни хоби принтери: достатъчен за повечето еднолични детайли, функционални прототипи, дребни резервни части и учебни модели, но не и за едрогабаритни принтове на един пас. Наличието на отопляемо легло [1] е съществена подробност, защото то позволява по-стабилно захващане на първия слой и отваря вратата към материали, по-капризни от чистия PLA, като PETG и, с известни ограничения заради липсата на потвърдена затворена камера, дори ABS.
За кого е
Cocoon Create Touch е логичен избор за хора, които тепърва навлизат в света на 3D принтирането: ученици, студенти, майстори любители у дома, малки училищни STEM кабинети или родители, които искат детето им да докосне истинска машина, без да инвестират в принтер от професионален или индустриален клас. Хоби класификацията на машината не е недостатък, а точно определение на аудиторията: хора, за които процесът на принтиране е част от ученето, а не от бизнес поръчка с договорен краен срок.
Работният обем от 200 x 200 x 180 mm [1] е достатъчен за типичните учебни и хоби проекти: калъфи, държачи, дребна механика, макети, части за роботика клубове. Ако целта е принтиране на едрогабаритни серии или производство с висока повторяемост, тази машина не е подходящият инструмент; мястото там е на индустриални или полу-професионални системи с потвърдени по-високи спецификации.
Отопляемото легло [1] означава, че потребителят не е ограничен само до PLA: с известно търпение за настройка може да експериментира и с PETG, а по-нататък, стъпка по стъпка, и с по-взискателни материали. Това прави машината добра отправна точка за учене, а не капан, от който потребителят бързо ще израсне.
Калибрация стъпка по стъпка
Калибрацията на всеки FDM принтер, включително Cocoon Create Touch, тръгва от едно и също място: геометрията трябва да е вярна, преди да мислим за температури и скорости.
- Нивелиране на леглото (bed leveling): с изключено нагряване, преместете дюзата в четирите ъгъла и центъра на плочата и настройте разстоянието до около дебелината на лист хартия между дюза и легло на всяка точка. Отопляемото легло [1] означава, че тази стъпка си заслужава да се повтори и при работна температура, защото металът и стъклото леко се деформират при нагряване.
- Z-офсет (Z offset): фината настройка на разстоянието между дюзата и леглото в първия слой. Ако разстоянието е твърде малко, дюзата остъргва пластмасата и оставя елефантско краче (elephant foot); ако е твърде голямо, първият слой не залепва добре.
- Загряване до работна температура: без потвърдена препоръка за дюза от производителя, тръгнете от общите диапазони за FDM материали (вижте таблицата по-долу) и задайте на първия слой температура с 5 до 10 градуса над основната стойност за материала. По-горещият първи слой залепва по-сигурно за плочата.
- Калибриране на потока на материала (extrusion multiplier / flow): принтирайте тестова кула или единична стена и измерете реалната дебелина спрямо зададената в софтуера за подготовка на принтирането (slicer). Коригирайте процента на потока, докато измерената и зададената стойност съвпаднат.
- Избор на височина на слоя: дръжте се в границите от 25% до 80% от диаметъра на дюзата. По-нисък слой дава по-фин детайл и по-добро сцепление между слоевете, по-висок слой дава по-бързо принтиране с по-груба повърхност.
- Тестово принтиране за качество: калибрационен куб или модел с надвеси (overhang) до 45 градуса, за да проверите дали настройките издържат геометрия без опора отдолу.
Тази последователност не е специфична единствено за Cocoon Create Touch, тя е универсалната рецепта за всеки FDM принтер. Точно защото производителят на този конкретен модел не публикува пълен официален наръчник с фиксирани стойности, стъпковата калибрация е единственият сигурен път напред: измерваш, коригираш, принтираш пробен модел, повтаряш.
Чести дефекти и решения
При хоби принтери като Cocoon Create Touch най-честите проблеми са познати на всеки, минал по този път.
- Елефантско краче: долните слоеве излизат по-широки от зададения размер заради прекалено малко разстояние на Z-офсета или прекалено горещо легло. Решение: увеличете леко разстоянието между дюзата и леглото на първия слой и свалете температурата на леглото с няколко градуса, ако принтирате поредица от еднакви детайли.
- Изкривяване (warping): ъглите на детайла се повдигат от плочата, особено при материали с по-голямо топлинно свиване (coefficient of thermal expansion). Отопляемото легло [1] помага съществено тук, но при по-взискателни материали като ABS може да не е достатъчно само по себе си. Допълнителна адхезия (лепило за легло или разширен ръб в основата, brim) и защита от течения в помещението често правят разликата.
- Провиснали надвеси и мостове: геометрия над 45 градуса надвес без опора обикновено провисва или се къдри. Решението е добавяне на опори (supports) в софтуера за подготовка на принтирането или преориентиране на модела така, че критичните ъгли да паднат в печатаемия диапазон.
- Запушена или частично запушена дюза: проявява се като намален поток на материал или пропуски в стените. Причината почти винаги е прегряване на материала в зоната над дюзата или прах и примеси в нишката. Решението е студено или горещо продухване на дюзата, а превенцията е чист филамент и правилна температура.
- Слаба адхезия между слоевете: обикновено следствие от твърде ниска температура на дюзата спрямо материала или прекалено висока скорост, надвишаваща обемния дебит (volumetric flow), който дюзата може да стопи качествено. Общата граница, към която да се придържате, е до около 50 mm3/s, макар че конкретната граница зависи от диаметъра на дюзата и материала.
Общото между тези дефекти е, че почти никога не изискват смяна на хардуер. Решават се с търпелива, повторяема калибрация, каквато описахме по-горе.
Препоръчани настройки по материал
| Материал | Температура на дюзата (hotend) | Температура на леглото (bed) |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Стойностите по-горе са общи диапазони за FDM технологията, а не официална спецификация на Cocoon Create Touch. Конкретният оптимум зависи от конкретната нишка, влажността на материала и калибрацията на самата машина, затова разглеждайте таблицата като отправна точка, не като закон. За първия слой добавете 5 до 10 градуса към температурата на дюзата спрямо основната стойност от таблицата, защото по-горещата пластмаса залепва по-сигурно за плочата в най-критичния момент от принтирането.
За PLA отопляемото легло [1] на Cocoon Create Touch дори не е задължително условие, но помага срещу извиване на ъглите при по-едрогабаритни детайли. За PETG вече е почти задължително, защото материалът е по-чувствителен към адхезия. За ABS отопляемото легло е минимално условие, но не гаранция: без потвърдена затворена нагрята камера (данни за конкретно тази машина липсват) изкривяването остава реален риск и изисква допълнителни мерки, като лепило за легло, ограждане от картон или плексиглас около работната зона и избягване на течение от отворени прозорци и климатици.
Ако сте съвсем в началото на пътя си с тази машина, най-разумният подход е да започнете с PLA и да прекарате нивелирането и Z-офсет калибрацията през него, защото материалът прощава повече грешки. Едва след стабилен резултат преминете към PETG или, с повече внимание, към ABS.
Заключение
Cocoon Create Touch е типичен представител на хоби класа настолни FDM принтери. Работен обем 200 x 200 x 180 mm [1] и отопляемо легло [1] са двете потвърдени опори, върху които стъпва цялата му практическа употреба. Машината не крие амбиции да бъде индустриален инструмент, а честно заема мястото си като входна точка към адитивните технологии: за ученици, любители и малки учебни кабинети, където процесът на принтиране е самата цел, а не средство за серийно производство.
Липсата на публично потвърдени данни за дюза, максимална температура, скорост на принтиране и цена не е скрит недостатък на машината, а реалност на пазара, в която много модели от рода на Cocoon Create се предлагат под различни имена и препаковки, без прозрачна техническа документация. Точно затова подходът, който препоръчваме тук, е универсален: калибрирайте методично, стъпка по стъпка, тръгвайки от общите стандарти на FDM технологията, докато конкретните настройки на вашия екземпляр не се утвърдят емпирично. Отопляемото легло [1] ви дава свобода да експериментирате отвъд PLA, а работният обем от 200 x 200 x 180 mm [1] е достатъчен за по-голямата част от учебните и любителски проекти, за които е проектирана тази машина.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/cocoon_create_touch.def.json: машинна дефиниция на Cocoon Create Touch от Ultimaker Cura 5.4.0 (Cura е безплатен софтуер с отворен код), съдържаща работен обем и наличие на отопляемо легло. Достъпено на 2026-09-25.
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/cocoon_create_touch_extruder_0.def.json: файл на екструдера на Cocoon Create Touch от Ultimaker Cura 5.4.0, съдържащ диаметър на дюзата 0.4 mm. Достъпено на 2026-10-01.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.