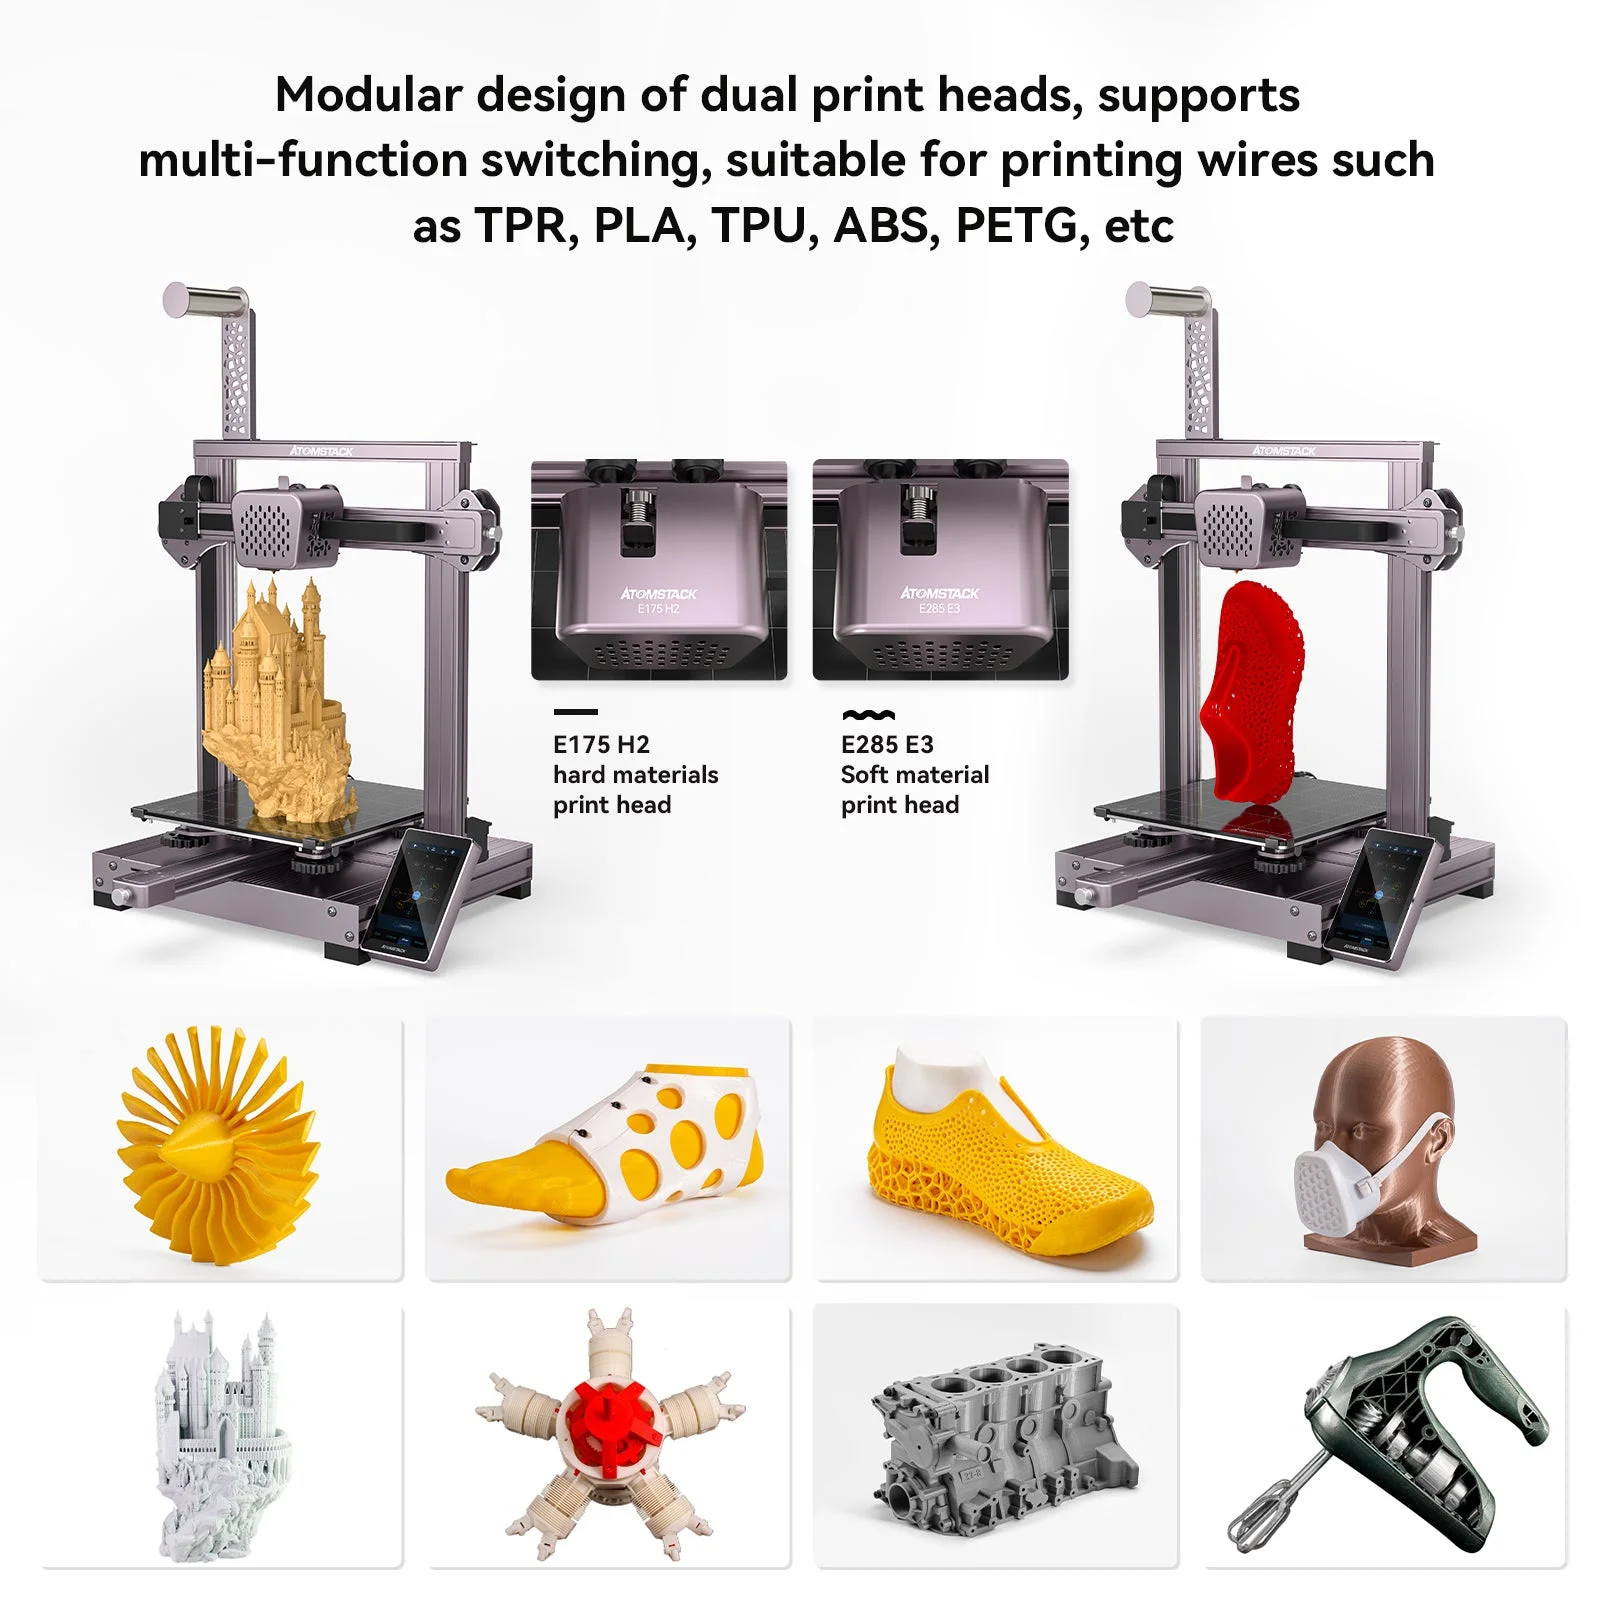
Какво представлява Cambrian Pro E285
Cambrian Pro E285 е 3D принтер на производителя AtomStack [1]. Провереният източник потвърждава работния обем, нагрятата платформа и единия екструдер [1][2], но не посочва изрично типа кинематика – при машини от този клас най-често е картезиански (принтираща глава и платформа се движат по независими прави оси X, Y и Z), за разлика от делта конструкциите, при които ефекторът виси на три диагонални рамена, но конкретното потвърждение за Cambrian Pro E285 липсва в наличния източник. AtomStack е по-познат в общността с лазерните си гравьори, а Cambrian Pro E285 разширява продуктовата линия към класически FDM печат.
Платформата е нагрята [2] и машината е с един екструдер [2] – комбинация, типична за среден клас FDM принтери, насочени към стабилна работа с няколко различни материала, а не към специализирана мулти-материална употреба. Числото „285“ в модела намеква за височината на работния обем, но реалната цифра според проверения източник е малко по-различна – затова стойностите по-долу са тези от спецификацията, не от името на продукта.
Технически спецификации
| Производител | AtomStack [1] |
| Работен обем | 235 x 235 x 250 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да [2] |
| Дюза / брой екструдери | 1 екструдер, дюза 0,8 mm [3] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът от 235 x 235 x 250 mm поставя Cambrian Pro E285 в средния клас по размер – достатъчно голям за повечето настолни проекти, но без да претендира за производствен мащаб. Височината от 250 mm е сравнително щедра спрямо основата, което оставя разумно пространство за по-високи вертикални детайли. Стойности извън изброените в таблицата не се съобщават от проверения източник.
За кого е Cambrian Pro E285
Обем от над 230 mm в трите посоки е достатъчен за домакински органайзери, части за хобита, прототипи с реален размер и учебни проекти, изискващи повече от компактна „настолна“ зона. Единичният екструдер [2] означава, че многоцветен или мулти-материално принтиране тук не е опция без ръчна смяна на нишката – машината е насочена към еднородни детайли, не към комбинирани сглобки с разтворими опори.
Нагрятата платформа [2] отваря вратата отвъд PLA – PETG е реалистичен избор, а ABS е възможен с повече внимание към течения на въздух и стабилна температура на средата. Профилът на купувача е потребител с известен опит, който иска по-голям обем от начален хоби принтер и е готов да работи с малко по-широка палитра материали, без да търси двуекструдерна сложност.
Калибрация стъпка по стъпка
Ако Cambrian Pro E285 следва картезианската схема, типична за машини от този клас, нивелирането минава през четирите ъгъла на платформата, а не през кули. Първата стъпка е проверка на механичната успоредност на портала спрямо масата – при обем над 230 mm дори малко отклонение в единия ъгъл се вижда ясно по разлика в дебелината на първия слой между двата края на детайла.
Следва нивелиране в четирите ъгъла плюс центъра, обикновено с лист хартия или автоматичен сензор, ако машината разполага с такъв. При нагрята платформа [2] Z-offset за първия слой се калибрира при работна температура на масата, не при студена такава, защото топлинното разширение леко променя реалната височина спрямо студено измерена стойност. Накрая се калибрират e-steps и потокът на единствения екструдер [2] чрез стандартен тест с кубче и линейни отсечки, за да се потвърди, че дозираното количество материал отговаря на зададеното в слайсъра.
Чести дефекти и решения
Изкорубване (warping) при ъглите на широки детайли се среща най-често при ABS и се овладява чрез комбинация от нагрята маса [2], съобразена с материала температура, и намалено охлаждащо въздушно течение върху първите слоеве. При PETG проблемът е по-рядък, но не изчезва напълно при много широки плоски форми.
Стрингинг (тънки конци между отделни зони на детайла) идва от прекомерна температура на дюзата спрямо материала или недостатъчна ретракция – при единичен екструдер [2] настройката е сравнително праволинейна, без усложненията на смяна между два хотенда. Недостатъчна екструзия при по-обемни детайли често се дължи на запушване след дълга непрекъсната сесия на принтиране при висока температура – редовно почистване на дюзата и проверка на потока намаляват риска особено при по-абразивни или по-влакнести материали.
Препоръчани настройки по материал
Следните стойности са общ ориентир от ядрото на правилата на EduFacturing за FDM материали, не спецификация на Cambrian Pro E285 – нагрятата платформа [2] на тази машина реално позволява да се тества целият долен диапазон при PETG и ABS, но конкретният температурен таван на хотенда не е част от проверения източник.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – при обем от 235 x 235 mm в основата има достатъчно място за няколко успоредни детайла в една сесия, стига всеки от тях да спазва тази граница индивидуално, а не само общата платформа да е достатъчно голяма.
Заключение
Cambrian Pro E285 е машина на AtomStack с работен обем 235 x 235 x 250 mm, нагрята платформа и един екструдер [1][2] – типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезиански. Средният клас обем и наличието на топла маса ѝ дават разумна гъвкавост между PLA, PETG и предпазлив ABS, без претенции за мулти-материална сложност. За потребител, надрастнал компактен начален принтер и търсещ по-голям обем без двуекструдерни усложнения, тя е логична следваща стъпка.
Източници
- atomstack_cambrianproe285.def.json, Cura 5.4.0 – дефиниция на Cambrian Pro E285
- atomstack_cambrian_base.def.json, Cura 5.4.0 – базов файл за серията Cambrian
- atomstack_cambrianproe285_extruder_0.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/atomstack_cambrianproe285.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.