Какво представлява
Blocks Pro S100 е настолен FDM принтер на европейския производител Blocks (BlocksTechnology), базиран в Португалия – по-малка компания в сравнение с масовите азиатски производители, фокусирана върху линията „Pro“ за хоби и полу-професионална употреба. Данните за модела не са потвърдени от производителя. При опит за достъп до официалния сайт сървърът върна грешка (HTTP 403), затова няма публично достъпен източник за спецификациите на S100.
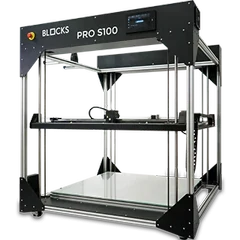
Португалският произход на Blocks го отличава от повечето известни имена в бюджетния клас, съсредоточени основно в Китай. Сходен модел от семейството „Pro“ (Blocks Pro S30) е документиран с отворена система за филамент, фърмуер Marlin, автоматично нивелиране и двойно задвижване – доколко тези черти важат и за S100 остава непотвърдено.
Технически спецификации
Без достъпен източник тук не посочваме обем, дюза, температура, скорост или цена конкретно за S100. Общото за хоби и полу-професионалния клас, към който принадлежи линията „Pro“:
- Отворена система за филамент, диаметър 1.75 mm, без картриджи на производителя
- Фърмуер тип Marlin, съвместим с широка гама слайсери
- Функции за по-лесен старт като автоматично нивелиране, срещани при други модели от семейството
- Механизъм за подаване с повишена надеждност (например двойно задвижване)
- Свързаност през USB и SD карта
За кого е
Европейският произход обичайно означава по-висока цена, но и по-лесна комуникация с производителя. За работилница или лаборатория, ценяща близка поддръжка, класът пасва – но купувачът трябва да получи числата директно от производителя, тъй като публично те не бяха достъпни.
Калибрация стъпка по стъпка
Ако S100 споделя автоматичното нивелиране на семейството, редът обичайно е:
- Автоматично нивелиране, ако е налично, за компенсиране на наклона в няколко точки.
- Ръчна проверка на Z-offset, тъй като нивелирането не компенсира разстоянието до дюзата.
- Калибриране на потока с единична стена спрямо зададената дебелина.
- Настройка на ретракцията – при двойно задвижване се тръгва от по-къса дистанция.
- Температурна кула в границите на машината за оптималната стойност.
Първият слой е бавен, 15-25 mm/s, с изключен вентилатор – общо правило за адхезия от ядрото на EDi Brain [1][2].
Чести дефекти и решения
Stringing (нишки). Симптом: конци между частите. Причина: висока температура или слаба ретракция. Решение: понижаване на температурата на стъпки от 5°C и увеличаване на ретракцията.
Warping (коробене). Симптом: повдигнати ъгли. Причина: ниска температура на леглото или течения около отворена зона. Решение: brim и ограничаване на течения.
Недоекструзия при двойно задвижване. Симптом: прекъснати или тънки горни слоеве. Причина: замърсено зъбно колело на подаващия механизъм – специфично за dual-drive конструкция. Решение: почистване на двете зъбни колела, не само едното.
Лоша адхезия на първия слой. Причина: мазна плоча или неточен Z-offset. Решение: почистване с изопропилов алкохол и проверка на разстоянието.
Препоръчани настройки по материал
Диапазоните са общи за FDM от ядрото на EDi Brain, не потвърдени специално за S100:
- PLA – дюза 210-230°C, легло 55-65°C [3][4]. Отправна точка при първи тестови принтове.
- PETG – дюза 230-265°C, легло 70-85°C [5][6]. При отворена система лесно се намира съвместима ролка.
- ABS – дюза 235-270°C, легло 80-110°C [7][8]. Без потвърден таван горната граница не е гарантирана.
- TPU – дюза 220-240°C, легло 35-55°C [9][10]. Предимство е, ако S100 наследява двойното задвижване.
Първият слой остава бавен с изключен вентилатор, а при ABS обдухването остава ниско, до около 20% [2][11].
Заключение
Blocks Pro S100 изглежда позициониран като европейски хоби и полу-професионален FDM принтер от португалски производител с фамилни традиции в отворени системи за филамент, но затрудненият достъп до документацията не позволява потвърждение на конкретни числа. За купувач в Европа, ценящ близка поддръжка, машината остава разумен кандидат. За купувач, търсещ незабавно сравнение по цифри, липсата на публичен източник е реална пречка засега.
Източници
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range
- EDi Brain, ядро на правилата: gcode.quality.first_layer_fan_off
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.