

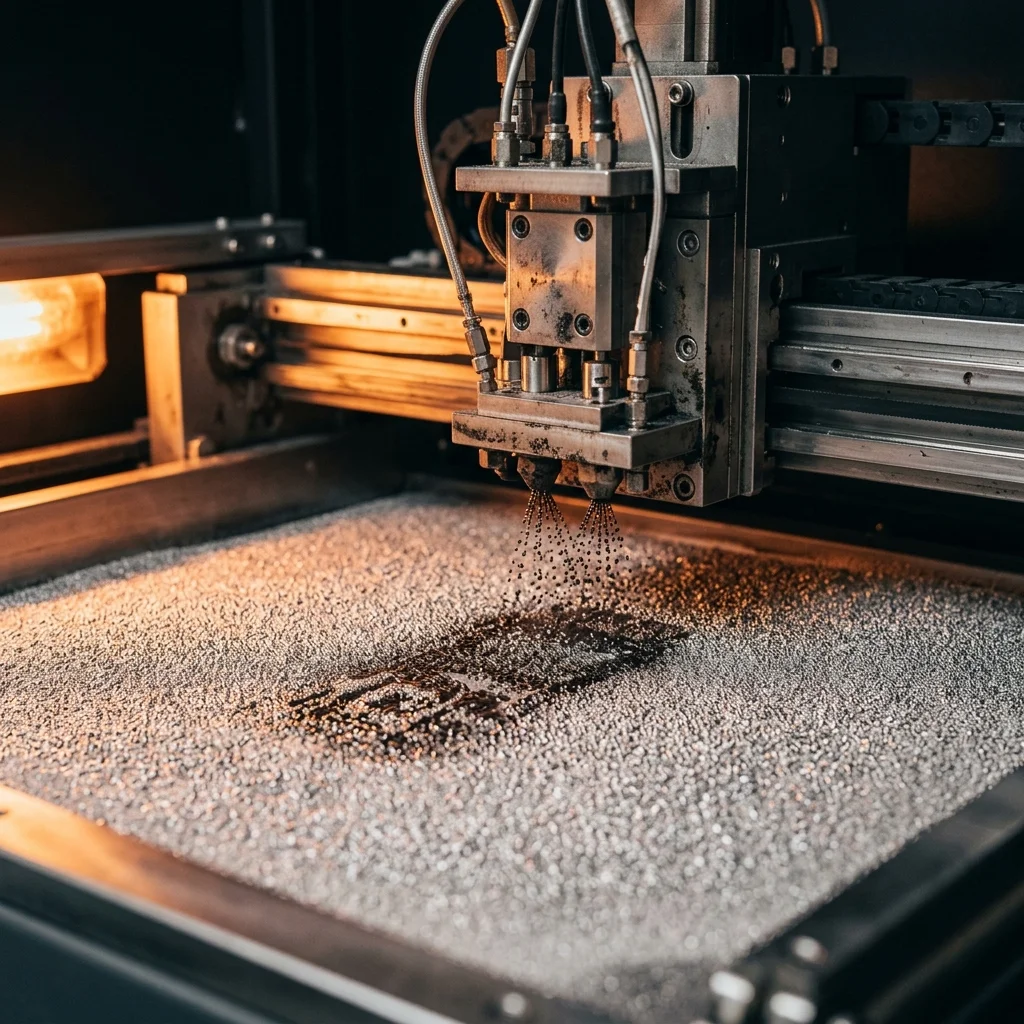
Metal Binder Jetting (Свързващо впръскване) революционизира серийното производство чрез 3D принтиране, като предлага изключителна скорост и рентабилност при работа с метали.
За разлика от лазерните технологии, които разтопяват метала по време на принтиране, Binder Jetting използва течно свързващо вещество, което слепва металните частици слой по слой.
В това ръководство ще разгледаме технологията, процесите на синтероване и защо неръждаемата стомана е идеалният материал за тази технология.
Основи на Binder Jetting технологията
Процесът на Binder Jetting е бърз и ефективен. Принтиращата глава преминава над слой метален прах и прецизно депозира свързващо вещество.
След принтирането се получава т.нар. ‘зелен детайл’ (green part), който е крехък и се държи заедно само от полимерното лепило.
Този детайл трябва да бъде внимателно изваден от праха, след което преминава през термична обработка (debinding) и синтероване (sintering) в пещ, където металните частици се сливат.
Предимства на неръждаемата стомана
Неръждаемата стомана (особено сплавите 316L и 17-4 PH) е изключително популярна поради своята здравина, устойчивост на корозия и термична стабилност.
При Binder Jetting, прахът не се топи директно, което означава, че процесът не създава вътрешни напрежения.
-
Свобода на дизайна: Липсата на опорни структури по време на принтиране позволява невероятно сложни вътрешни канали.
-
Серийно производство: Възможност за принтиране на стотици детайли едновременно в един работен обем.
-
Икономичност: Използва по-евтин метален прах в сравнение с лазерните системи.
Препоръчителни индустриални принтери
Пазарът на Metal Binder Jetting се развива бурно. Ето някои от водещите системи:
-
Desktop Metal Desktop Metal Production System P-50: Проектирана за масово производство, тази система е една от най-бързите на пазара и се конкурира с леенето.
-
ExOne (Desktop Metal) ExOne S-Max: Изключително надеждна система за мащабно производство на сложни метални и пясъчни компоненти.
-
HP HP Metal Jet S100: Технологията на HP предлага превъзходна резолюция, осигурявайки детайли с висока плътност и качество.
Препоръчителни марки и материали
Използват се фини метални прахове от водещи производители:
-
EOS 316L Stainless Steel: Стандарт за индустрията, предлагащ отлична устойчивост на корозия и висока чистота.
-
Markforged 17-4 PH: Неръждаема стомана с висока якост, която може да бъде термично обработена за допълнителна твърдост.
-
BASF Ultrafuse 316L (FDM): Макар създаден за FDM принтери, този материал следва същите стъпки за синтероване като Binder Jetting детайлите.
Предизвикателства и чести проблеми
Процесът изисква сериозно планиране и контрол на качеството:
-
Изчисление на свиването: По време на синтероване детайлите се свиват с до 20%. Това трябва да бъде компенсирано в софтуера.
-
Деформация в пещта: При високите температури детайлите могат да провиснат. За сложни геометрии се използват специални керамични подпори (setters).
-
Крехкост на зеления детайл: Преди синтероването, детайлите са много крехки и изискват деликатно почистване от свободния прах.
Оценка на разходите и параметри
Инвестиция в система: От $100,000 до над $1,000,000 за цели производствени линии (принтер, пещ, станция за почистване).
Цена на метален прах: Често под $20 до $50 на килограм, което е значително по-евтино от DMLS праховете.
Ниво на свиване: Обикновено между 15% и 20% по време на процеса на синтероване.
Крайни механични свойства: Достигат 96% до 99% плътност, сравними с традиционното леене.
Често задавани въпроси (FAQ)
Калкулатор за Пълно ръководство: binder jetting и неръждаема стомана
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии