Какво представлява
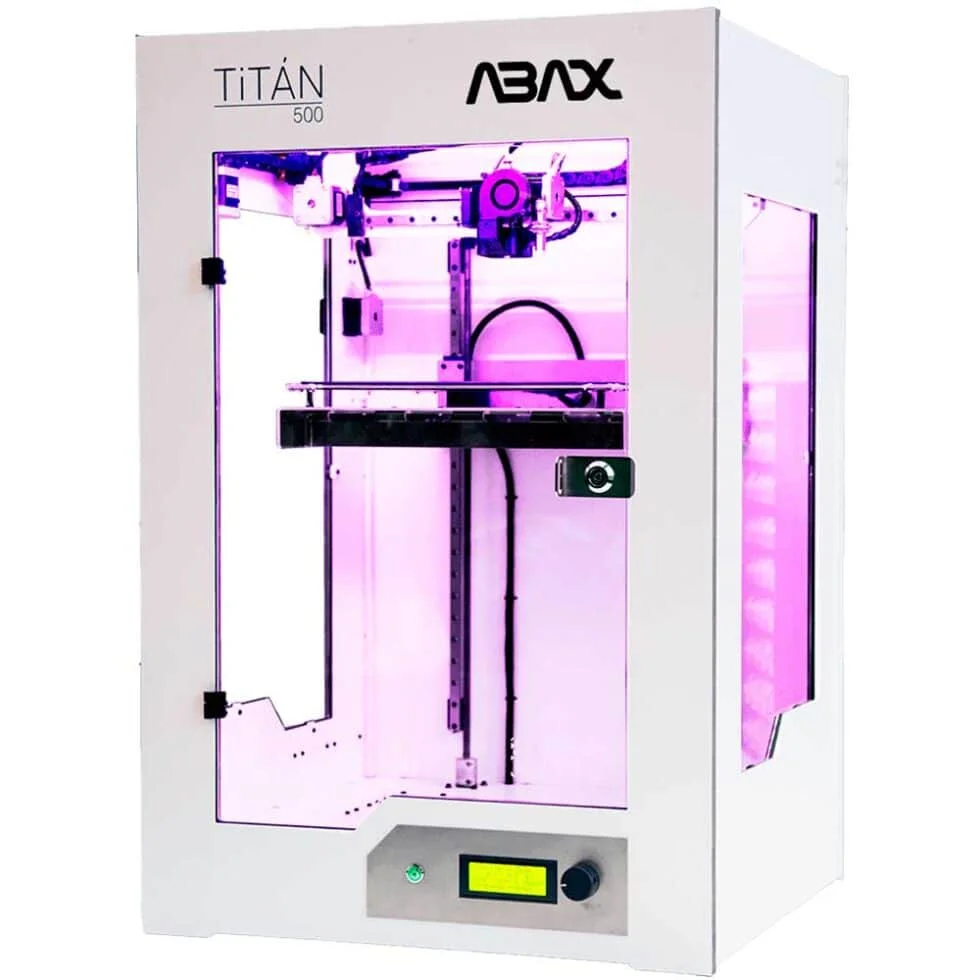
Abax Titan (модел Titan 300) е FDM 3D принтер на испанския производител Abax Engineering Solutions от Мадрид; производителят не посочва изрично кинематиката на машината (картезианска, CoreXY или друга). За разлика от типичните бюджетни машини в клас „hobby“, Titan разчита на линейни релси HIWIN по трите оси X, Y и Z вместо на обикновени пръти и лагери, а по оста Z допълнително има трапецовидни винтове IGUS[1]. Резултатът е много по-твърда и повторяема механика, каквато обичайно се среща на по-скъпи машини, но опакована в готова за домашна употреба кутия с магнитно закрепено легло и автоматично нивелиране.
Машината задвижва се от собствен фърмуер на базата на Marlin (производителят го нарича „Firmware propio derivado de Marlin“ – собствена разработка, не отворен код) и включва защита при прекъсване на филамента и при прекъсване на захранването – функции, които обичайно се очакват на много по-скъпи принтери, а тук идват фабрично за клас „hobby“, насочен към потребители без опит в поддръжка на принтер, но с желание за голям обем на принтиране.
Технически спецификации
Официалната страница на производителя за Titan 300[1] посочва следните параметри:
| Обем на принтиране | 310 × 310 × 300 mm (29 литра)[1] |
| Температура на екструдера | 0-265°C[1] |
| Температура на леглото | 0-120°C[1] |
| Височина на слоя | от 50 до 300 микрона[1] |
| Направляващи | линейни релси HIWIN по X, Y, Z; трапецовидни винтове IGUS по Z[1] |
| Диаметър на филамента | 1.75 mm[1] |
| Диаметър на дюзата | 0.4 mm стандартно; опционално 0.2 / 0.3 / 0.5 / 0.6 / 0.8 / 1 / 1.2 mm[1] |
| Свързаност | четец на SD карти, USB тип B, опционален WiFi[1] |
| Легло | магнитно закрепено, с автоматично нивелиране[1] |
| Фирмуер | собствен, разработен от производителя на базата на Marlin (не с отворен код)[1] |
За кого е
Titan е насочен към хора, които искат голям обем на принтиране – 29 литра е сериозно за машина от клас „hobby“ – без да плащат за индустриална машина и без да се налага сами да сглобяват твърда механика с линейни релси. Магнитното легло с автоматично нивелиране и защитите при спиране на тока или свършване на филамента го правят подходящ за дълги, необслужвани принтове, каквито изисква обем от над 300 mm във всяка посока.
Не е най-добрият избор за потребители, търсещи максимална температура за инженерни пластмаси като PC – горната граница от 265°C на дюзата покрива почти целия диапазон на PETG, но не достига високия край, изискван от поликарбонат. За класическата тройка PLA, PETG и ABS обаче хардуерът е напълно достатъчен, включително и за високата температура на леглото, нужна за ABS без деформации.
Калибрация стъпка по стъпка
- Автоматично нивелиране: производителят посочва, че собственият фърмуер коригира автоматично височината на платформата спрямо дюзата по време на принтиране, като нивелиранията стават по-рядки с времето[1]; страницата не описва ръчна менюна процедура с мрежа от точки, затова такава не се твърди тук.
- Z-offset на първия слой: след автоматичното нивелиране разстоянието между дюзата и платформата се фино настройва ръчно, докато първата линия на принтирането залепва плътно, без да се разплесква прекомерно – стандартният тест е лист хартия, който се движи с лек съпротив между дюза и легло.
- Поток (flow) на екструдера: печата се малка тестова кубчета с една стена и се измерва реалната дебелина спрямо зададената, за да се коригира процентът на потока в слайсъра.
- Ретракция: с 0.4 mm дюза и температурен диапазон до 265°C се препоръчва кула за ретракция, стъпка по стъпка увеличаване на дължината на прибиране, докато нишките между отделните детайли изчезнат.
- Първи слой и охлаждане: общото правило за FDM машини е скорост на първия слой в диапазон 15-25 mm/s с изключен вентилатор (rule id gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off) – особено важно при обем от 310×310 mm, където голямата площ на първия слой е чувствителна към прекалено бързо принтиране.
Чести дефекти и решения
Warping при големи детайли: с обем от 310×310 mm рискът от повдигане на ъглите расте пропорционално на площта на първия слой. Леглото стига до 120°C, което е достатъчно за ABS и ASA, но за максимален ефект печатът трябва да е в затворено пространство и с минимален таван на вентилатора за тези материали – общото правило е 0-20% обдухване (rule id gcode.material.abs_asa_fan_cap).
Stringing (нишки): при опционалните по-широки дюзи (0.6-1.2 mm) обемният поток е по-голям и изисква по-агресивна ретракция от стандартните настройки. Решение: постепенно увеличаване на дължината и скоростта на прибиране, докато нишките между детайлите изчезнат.
Under-extrusion (недоекструзия): честа причина е несъответствие между зададен и реален диаметър на филамента при смяна на макара. Решение: измерване на реалния диаметър с шублер на няколко места и корекция в слайсъра, преди да се коригира процентът на потока.
Лоша адхезия на първия слой: при магнитно легло най-честият проблем е замърсена или износена повърхностна плоча. Решение: почистване с изопропилов алкохол преди всяко принтиране и проверка на нивелирането, ако адхезията остане нестабилна след почистването.
Препоръчани настройки по материал
Стойностите по-долу идват от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu) и при Titan са напълно достижими благодарение на широкия температурен диапазон на екструдера и леглото:
- PLA: дюза 210-230°C, легло 55-65°C (material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer) – стандартен старт за нова конфигурация.
- PETG: дюза 230-265°C, легло 70-85°C (material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer) – целият диапазон е достижим, включително горната граница от 265°C.
- ABS: дюза 235-270°C, легло 80-110°C (material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer) – при Titan дюзата достига само до 265°C, така че горният край на диапазона остава извън обхват, но леглото до 120°C напълно покрива нуждите на материала.
- TPU: дюза 220-240°C, легло 35-55°C (material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer) – общата практика при TPU е по-ниска скорост на принтиране; производителят не посочва типа на екструдера (bowden или директен).
Заключение
Abax Titan предлага рядка комбинация за клас „hobby“: голям обем на принтиране от 29 литра, линейни релси HIWIN за твърда и повторяема механика, магнитно легло с автоматично нивелиране и вградени защити при спиране на тока или свършване на филамента. За потребители, които искат да принтират по-големи детайли без да преминават към индустриална машина, това е сериозен аргумент.
Ограничението е горната температурна граница от 265°C на дюзата, която изключва високотемпературни инженерни пластмаси като поликарбонат. За PLA, PETG, ABS и TPU обаче хардуерът е напълно достатъчен; фърмуерът е собствена разработка на производителя на базата на Marlin, не отворен код.
Източници
- Abax Titan 300 – официална страница на производителя
- EDi Brain, ядро на правилата (slicer_materials_temps.json): material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата (gcode_practice.json): gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.