Какво представлява
Abax PRi3 е hobby клас 3D принтер на испанската фирма Abax (Abax 3D Tech). Производителят не посочва изрично кинематиката на машината (i3, CoreXY или друга) – страницата описва само механиката: метрични винтове с анти-луфтова (anti-backlash) система на Z оста, цилиндрични водачи с рециркулиращи сачмени лагери на Z оста и LM8UU линейни лагери на трите оси, плюс електронна система за автоматично нивелиране на платформата (abax3dtech.com/impresoras-3d/pri3/) [1].
За разлика от много масови машини от Азия, PRi3 е европейски продукт с фокус върху механична повторяемост, а не върху максимална скорост – производителят набляга на прецизността на движението през твърдите линейни водачи, а не на висока скорост на принтиране. Това го прави подходящ за потребители, които ценят стабилност на резултата пред рекорди във времето за принтиране.
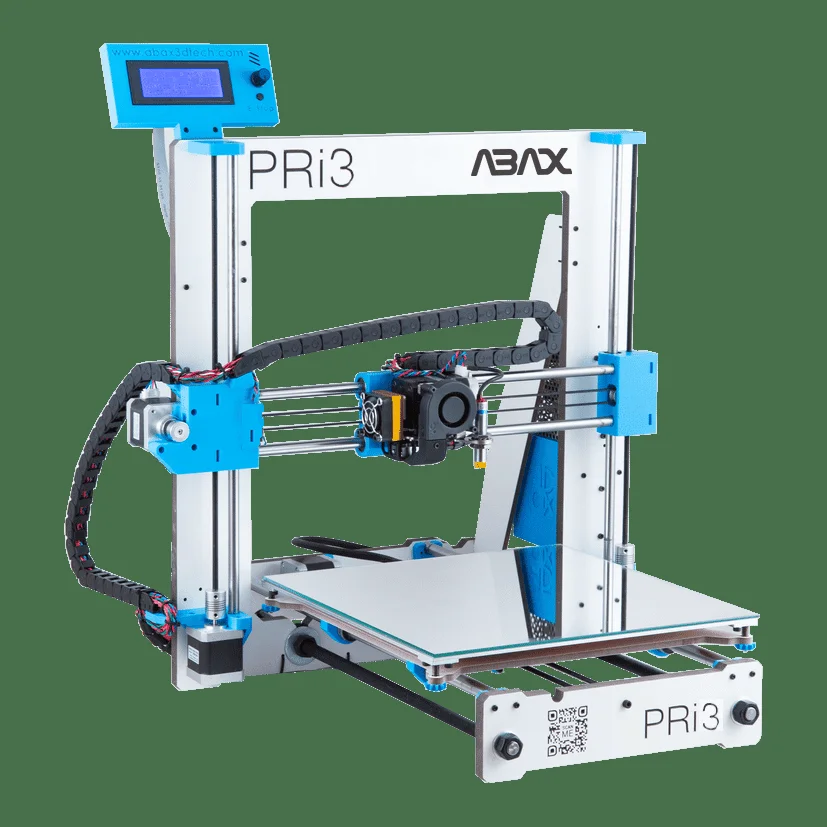
Технически спецификации
Официалната страница на Abax посочва следните потвърдени параметри за PRi3 [1]:
- Обем на принтиране: 230×230×200 mm
- Диаметър на дюзата: 0.4 mm стандартно; налични опции 0.2 / 0.3 / 0.5 / 0.6 / 0.8 / 1 / 1.2 mm
- Диаметър на филамента: 1.75 mm
- Максимална температура на екструдера: 265°C
- Максимална температура на леглото: 120°C
- Скорост на загряване на леглото: до 100°C за 90 секунди
- Височина на слоя: от 50 микрона („много висока“ настройка) до 300 микрона („ниска“ настройка), с междинни стъпки от 100 и 200 микрона
- Механика: метрични винтове с анти-луфтова система, цилиндрични водачи с рециркулиращи сачмени лагери по Z, LM8UU линейни лагери по X, Y и Z
Комбинацията от избираем диаметър на дюзата (до 1.2 mm) и температура на леглото до 120°C е рядка за машина от този клас – тя отваря вратата към инженерни материали с по-високи изисквания, не само към PLA.
За кого е
Abax PRi3 е насочен към хобисти, малки работилници и учебни лаборатории, които искат европейска машина с яснa механична документация и възможност за смяна на дюзата според задачата – широка дюза за бързо обемно принтиране на прототипи, тясна за детайлни модели. Температура на леглото до 120°C го прави реален избор за материали като ABS, а не само за PLA/PETG. За потребител, който търси най-високата налична скорост на принтиране на пазара, PRi3 не е основната цел на производителя – тук приоритетът е повторяемост на резултата слой след слой.
Калибрация стъпка по стъпка
Производителят посочва вградена електронна система за автоматично нивелиране – собственият фърмуер коригира автоматично височината на платформата спрямо дюзата [1]; страницата не описва ръчна процедура с четири точки по подразбиране, затова такава не се твърди тук. Следва Z-offset калибрация на първия слой, докато дюзата остави равномерна, леко сплескана линия без да дращи повърхността – това е обща практика при FDM, не специфична настройка на този модел.
Скоростта на първия слой трябва да остане в диапазона 15-25 mm/s (gcode.quality.first_layer_speed_range), а вентилаторът – изключен на този слой (gcode.quality.first_layer_fan_off), за да не изстине преждевременно адхезията към плота – това също е обща практика при FDM, не измерена специфично за PRi3. Заради бързото загряване на леглото (100°C за 90 секунди по спецификация [1]), PRi3 позволява кратко чакане между принтовете. Следва калибрация на потока (flow) чрез еднослойна тестова стена и проверка с шублер, после ретракция чрез кула с постепенно увеличаване на дължината на прибиране, докато нишките между елементите изчезнат – конкретната стъпка зависи от екструдера и не е посочена от производителя. Температурна кула, изпечатана в диапазона на избрания материал, определя оптималната температура на дюзата преди сериозно принтиране.
Чести дефекти и решения
Stringing (нишки): тънки конци между отделни елементи на модела, най-често при висока температура на дюзата спрямо материала или недостатъчна ретракция. Решение (обща практика при FDM, не специфична стойност за PRi3): постепенно понижаване на температурата чрез температурна кула и увеличаване на ретракцията.
Warping (коробене): повдигане на ъглите, особено при ABS, което тук е реална опция заради леглото до 120°C. Решение: пълно използване на температурния диапазон на леглото, brim около модела и избягване на течения от отворени прозорци или климатик по време на принтиране.
Underextrusion (недоекструзия): тънки или прекъснати стени. При избираема дюза (0.2-1.2 mm) честа грешка е слайсер профил, оставен за друг диаметър от действително монтираната дюза. Решение: проверка на диаметъра на дюзата в слайсера преди всяко принтиране след смяна, калибрация на потока, cold pull при съмнение за частично запушване.
Лоша адхезия на първия слой: моделът се отлепя по време на принтиране. Причина – грешен Z-offset, мръсно легло или недостатъчна температура за избрания материал. Решение: почистване с изопропилов алкохол, повторна Z-offset калибрация и температура на леглото според горната граница на диапазона за материала.
Препоръчани настройки по материал
Стойностите по-долу са общи диапазони от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu), приложими към PRi3 в рамките на потвърдените граници на машината – дюза до 265°C, легло до 120°C:
- PLA: дюза 210-230°C, легло 55-65°C – стандартен старт за нова конфигурация на дюзата
- PETG: дюза 230-265°C, легло 70-85°C – използва почти целия температурен диапазон на екструдера
- ABS: дюза 235-265°C, ограничено от максимума на екструдера (265°C); легло 80-110°C – в рамките на леглото до 120°C
- TPU: дюза 220-240°C, легло 35-55°C – препоръчва се по-широка дюза (0.6-0.8 mm) при директен екструдер за по-стабилен поток
Обдухването на първия слой остава изключено при всички материали (gcode.quality.first_layer_fan_off), а за ABS общата практика е таван на вентилатора 0-20% (gcode.material.abs_asa_fan_cap), за да не се получи разслояване между слоевете.
Заключение
Abax PRi3 е европейски 3D принтер (производителят не посочва изрично кинематиката), който залага на механична повторяемост и гъвкавост на дюзата пред рекорди в скоростта. Легло до 120°C и екструдер до 265°C го правят реален избор за ABS и PETG, не само за PLA – рядкост сред машините от подобна цена. Вграденото електронно автоматично нивелиране по спецификация на производителя пести ръчна настройка, а гъвкавостта на дюзата (0.2-1.2 mm) дава избор между скорост на обемно принтиране и детайлност. За хоби потребител или малка работилница, търсеща стабилна европейска машина с избор на дюза според задачата, PRi3 е разумен избор. За потребител, търсещ най-високата налична скорост на принтиране на пазара, PRi3 не е основната цел на производителя – тук приоритетът е повторяемост на резултата слой след слой.
Източници
- abax3dtech.com/impresoras-3d/pri3/ – официална продуктова страница на Abax 3D Tech: обем на принтиране 230×230×200 mm, диаметър на дюзата (0.2-1.2 mm опции), диаметър на филамента 1.75 mm, температура на екструдера до 265C, температура на леглото до 120C, скорост на загряване, височина на слоя, механика
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температури по материал
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap – първи слой и охлаждане
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.