

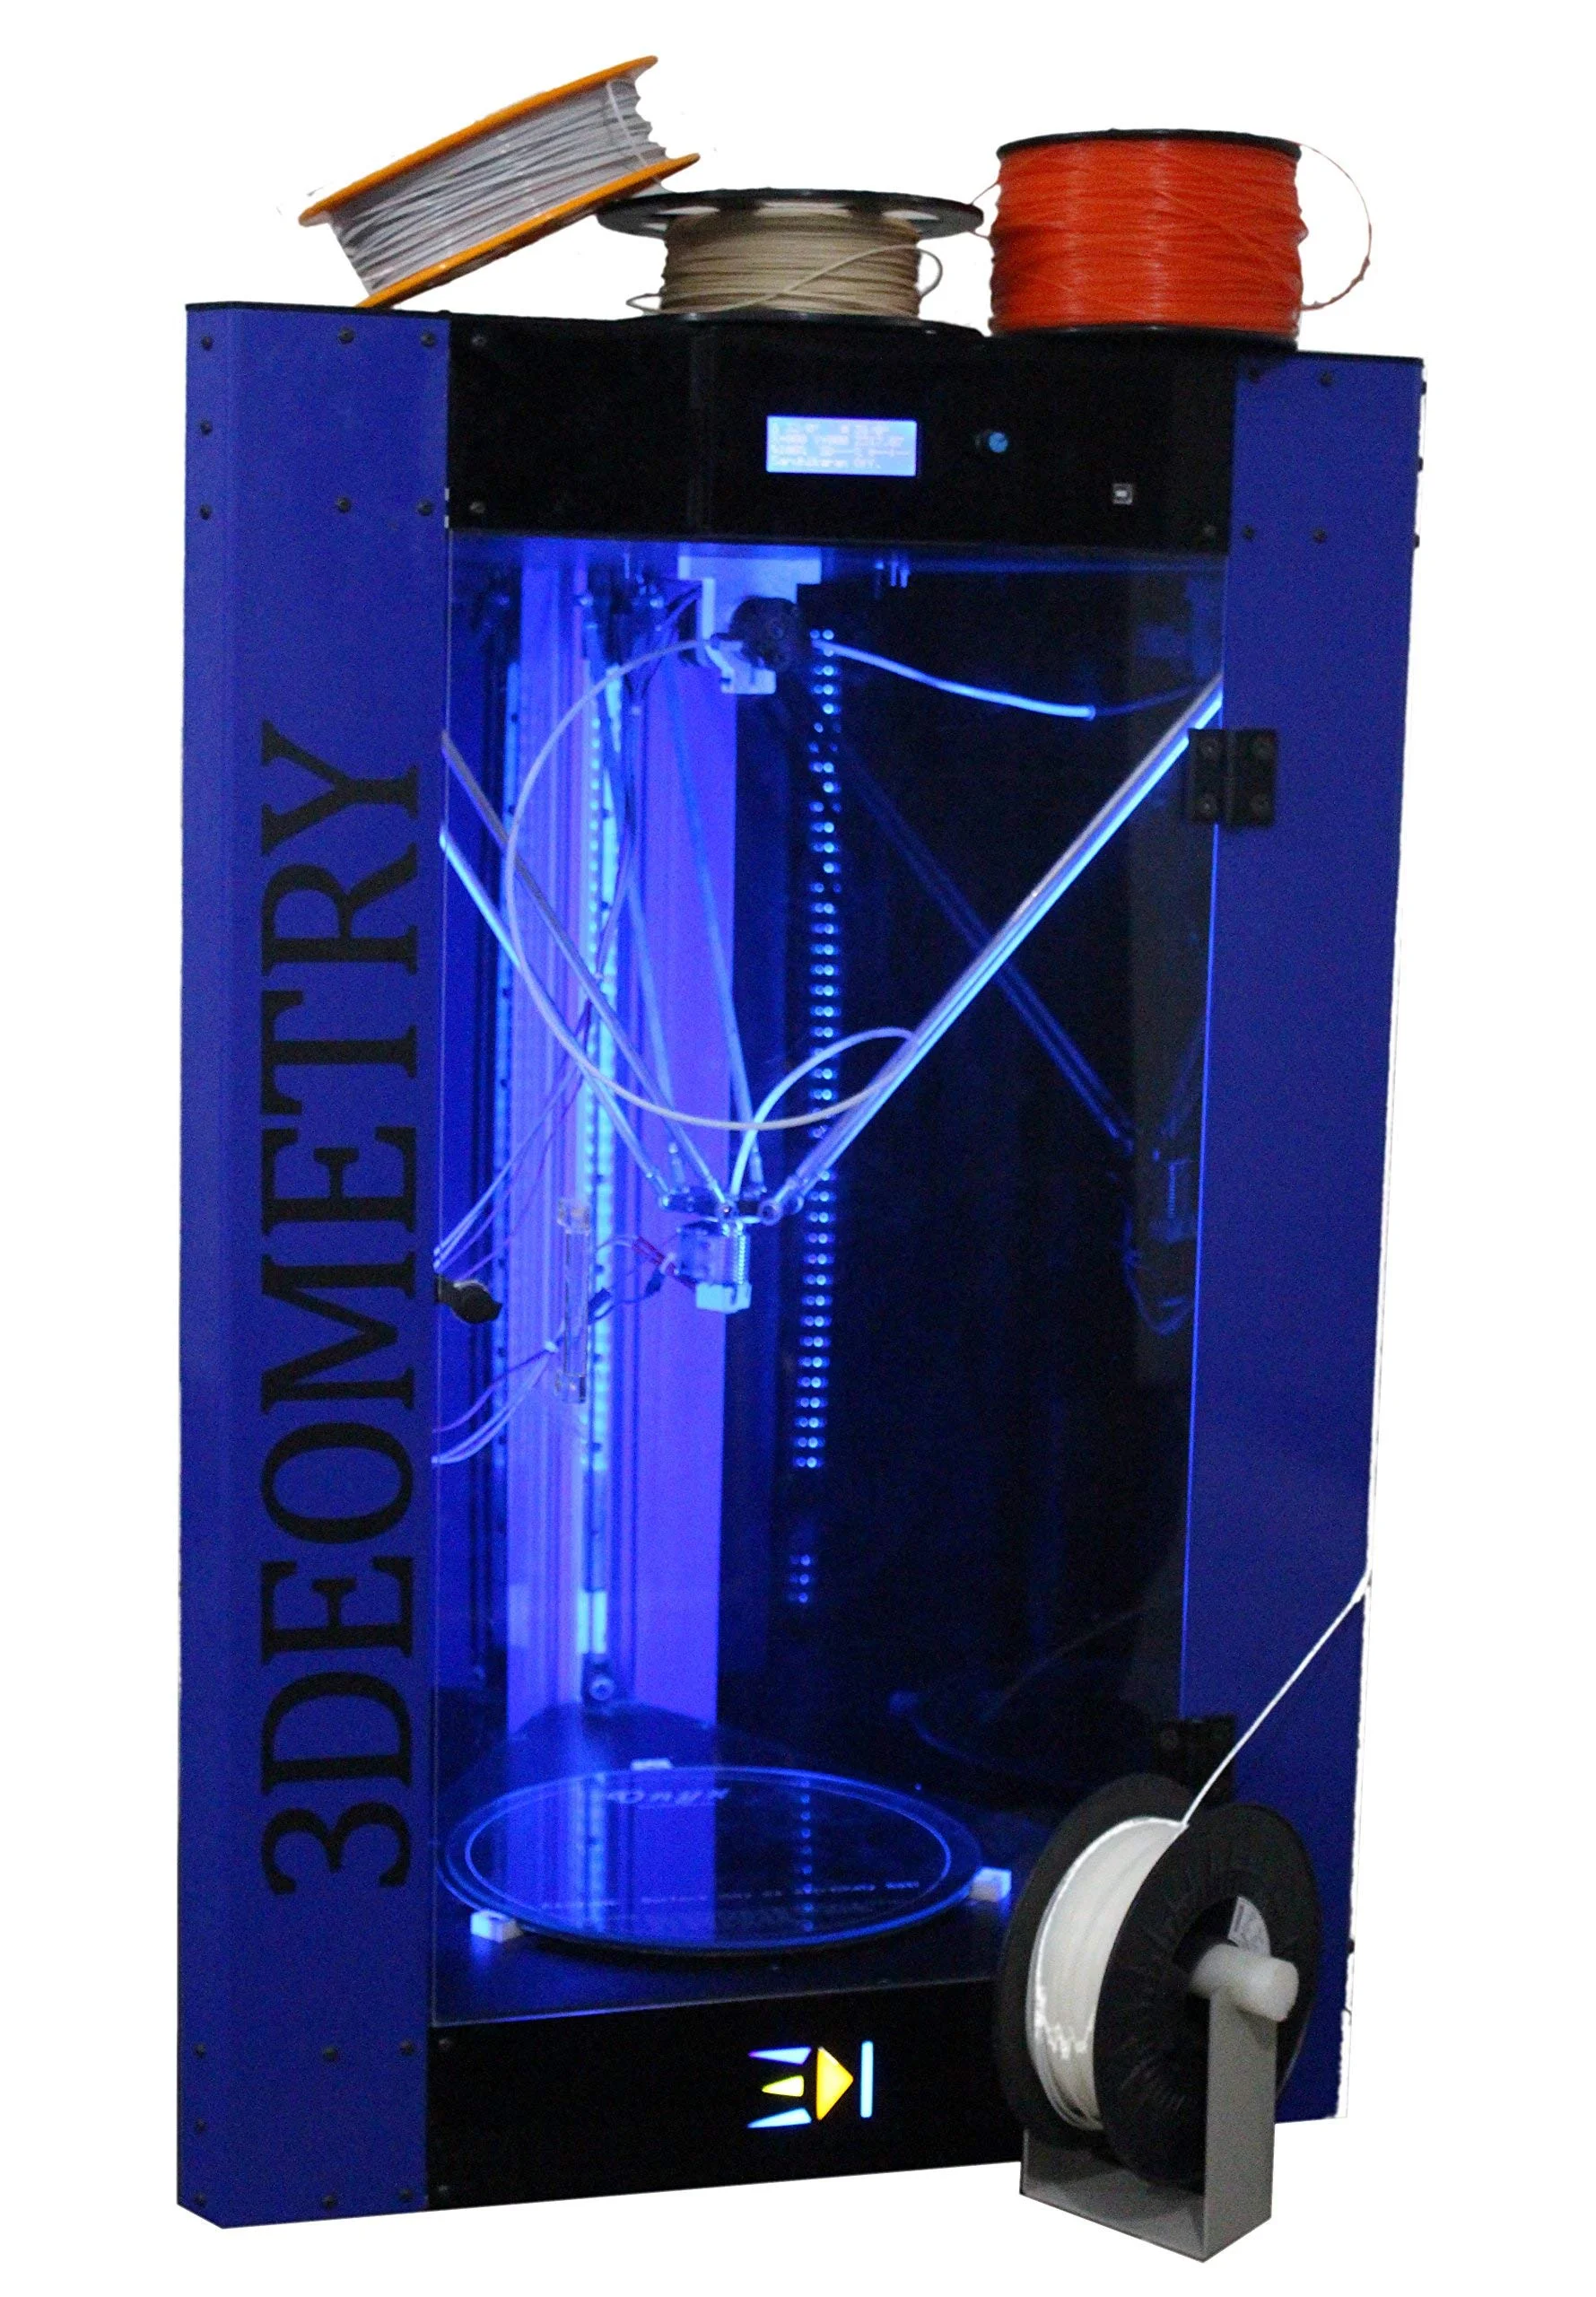
Какво представлява 3DI D300
3DI D300 е по-обемният модел на 3Deometry Innovations в делта фамилията, сестра на по-компактния 3DI Base Printer. Работният обем е 300 x 300 x 300 mm [1] – числото „300“ в името директно отразява размера на кръглата работна зона. Кинематиката е наследена от базовата платформа на марката: платформата е с елиптична (кръгла) форма, характерна за делта машините [2], а принтиращата глава се движи чрез три вертикални каретки и диагонални рамена до ефектора, вместо през отделни X/Y/Z оси както при картезианските принтери.
Платформата е нагрята [2], което наследено идва от базовата дефиниция на производителя и е общо за фамилията. При по-голям диаметър на масата разликите в температурата между център и периферия обикновено стават по-осезаеми отколкото при по-малкия Base модел, просто защото топлинният път е по-дълъг – това е инженерна логика, не спецификация на конкретния хийтър, чиято мощност не е част от наличния източник. Като клас 3DI D300 е насочен към хора, които вече са минали през по-малка машина и искат повече пространство за по-едри или повече на брой едновременни детайли.
Технически спецификации
| Производител | 3Deometry Innovations [2] |
| Работен обем | 300 x 300 x 300 mm [1] |
| Форма на платформата | елиптична [2] (кръгла маса, типична за делта кинематика – извод, не изрично в източника) |
| Нагрята платформа | да [2] |
| Дюза / брой екструдери | не е посочено в наличния източник |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът 300 x 300 x 300 mm е около 2,5 пъти по-голям работен обем спрямо 220-милиметровия Base модел от същата марка – реален прираст, а не козметична разлика в спецификационния лист. Всичко извън изброените по-горе точки (дюза, температурен таван, скорост, цена, година) не присъства в проверения източник и затова съзнателно не е включено в текста като потвърден факт за 3DI D300.
За кого е 3DI D300
Триста милиметра работна височина и диаметър означават реалистична възможност за принтиране на цели шлемове, по-големи кутии за електроника, части за роботи с реален мащаб, или партиди от по-дребни детайли, подредени едновременно на платформата. За разлика от компактния Base модел, тук вертикалният ход също е по-голям, което има значение за високи тесни детайли – вази, фигури, стойки, тръбести конструкции – където делта машините традиционно се държат добре заради непрекъснатото движение по Z без стъпаловидно повдигане на цялата маса.
Нагрятата платформа [2] прави 3DI D300 подходящ отвъд самото PLA, стига реалната мощност на хийтъра да покрива по-голямата площ – нещо, което не е потвърдено в източника и затова трябва да се тества директно на машината. Профилът на купувача тук е по-скоро напреднал любител, малко ателие или образователна лаборатория, която вече познава делта логиката от по-малка машина и сега търси повече обем за реални проекти, а не за първо запознанство с 3D принтирането.
Калибрация стъпка по стъпка
Калибрацията при 3DI D300 следва делта логиката, но по-големият диаметър от 300 mm повишава цената на всяка пропусната стъпка. Започва се пак с механична проверка на трите кули – успоредност на релсите и еднакво разстояние от центъра – но тук грешка от един милиметър в геометрията на рамото се умножава по по-голям радиус и дава по-забележимо изкривяване на равнината спрямо по-малкия Base модел. Endstop-овете на трите кули се калибрират поотделно, така че нулевата височина да съвпада физически при и трите каретки.
Заради по-голямата платформа, автоматичното нивелиране в множество точки е почти задължително тук, а не просто препоръчително – проверка само в центъра и по три точки край кулите оставя твърде голяма необследена площ между тях. Делта радиусът и дължината на диагоналните рамена се калибрират итеративно, докато принтиран тестов кръг не излезе с еднакъв диаметър в няколко посоки. Z-offset за първия слой се задава в центъра, но задължително се проверява и в периферията на кръга при 300-милиметров диаметър, защото малка грешка в геометрията там е далеч по-видима, отколкото при 220-милиметровата платформа. e-steps и потокът на екструдера се калибрират по стандартния начин – тестова линия с известна дебелина и кубче с известни размери, сверени спрямо реално измерените.
Чести дефекти и решения
При по-голяма нагрята платформа [2] топлинната равномерност е по-трудна задача, отколкото при компактна маса – периферията обикновено изостава температурно от центъра, което директно повишава риска от изкорубване (warping) при широки детайли, разположени близо до ръба на 300-милиметровия диаметър. Практическото решение е чувствителните към температура материали да се разполагат по-централно на платформата, а не по края, докато не се потвърди реалната равномерност на конкретната машина.
Стрингинг между отдалечени части на голям детайл е по-вероятен просто защото има повече разстояние за пътуване на дюзата между отделни острови на принтирането – ретракцията трябва да се калибрира внимателно, а температурата на дюзата да не бъде по-висока от нужното за материала. Недостатъчна екструзия по средата на дълго принтиране често идва от постепенно затопляне на хотенда над зададеното или от механично триене в боуден тръбата при по-дълъг ход на кулите – и двете си струва да се проверят при машина с по-голям обем като тази.
Слабото сцепление между слоеве по вертикала е общофизическо явление за FDM, не дефект на конкретна машина – слепването в равнината XY е близо до 100%, а по Z обикновено е 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При високи детайли, които 300-милиметровият вертикален обем на 3DI D300 прави възможни, ориентацията спрямо посоката на принтиране става още по-важна за механичната здравина на крайния резултат.
Препоръчани настройки по материал
Стойностите по-долу са общи ориентири за FDM от ядрото на правилата на EduFacturing, приложими за материала като цяло, не спецификация на 3DI D300 – реалната горна граница зависи от мощността на конкретния хийтър, която не е потвърдена в наличния източник.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Ъгълът на надвес без опора остава около 45 градуса като общ ориентир (dfam.fdm.overhang_angle), независимо от размера на платформата. При по-голям детайл, принтиран на 3DI D300, нарушаването на този ъгъл се натрупва върху по-голяма площ, затова е добра практика опорните структури да се планират предварително, а не да се добавят реактивно след неуспешно принтиране.
Заключение
3DI D300 е по-големият делта модел на 3Deometry Innovations – 300 x 300 x 300 mm работен обем, елиптична (кръгла) платформа и подгряване на масата [1][2]. Спрямо по-компактния Base модел разликата в обем е реална – около 2,5 пъти по-голям работен обем за възможни проекти, но с цената на по-взискателна калибрация заради по-големия диаметър. Дюза, температурен таван, скорост и цена остават непотвърдени от проверения източник и затова не са част от тази статия като факт.
Източници
- 3di_d300.def.json, Cura 5.4.0 – дефиниция на 3DI D300
- 3di_base.def.json, Cura 5.4.0 – базова дефиниция на 3Deometry Innovations (наследена форма и подгряване)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/3di_d300.def.json и resources/definitions/3di_base.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии