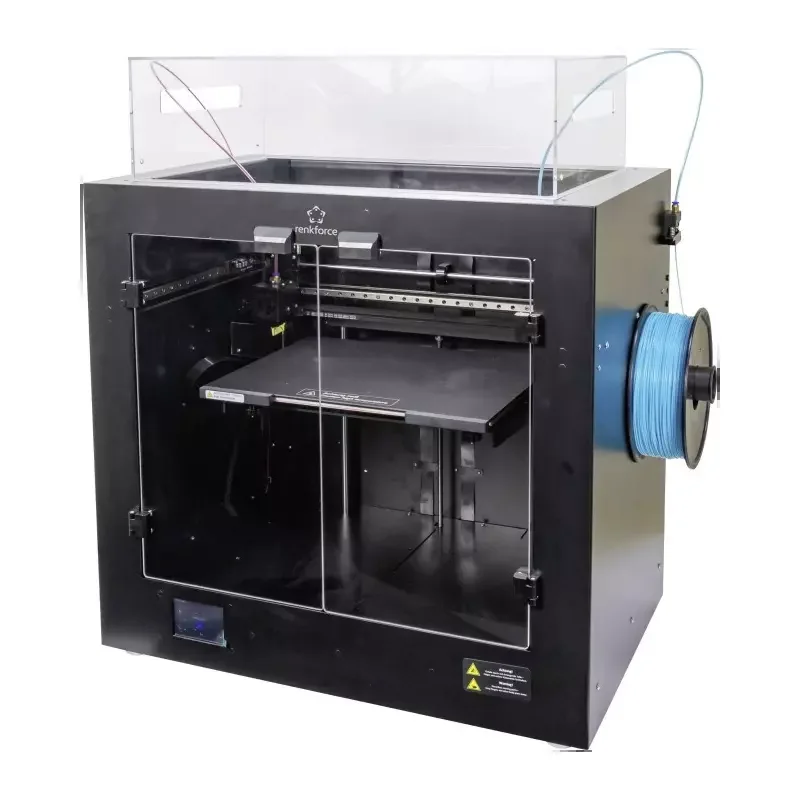
Какво представлява Renkforce Pro7 Dual
Renkforce Pro7 Dual е 3D принтер на производителя Renkforce [1]. Думата „Dual“ в името директно отговаря на факта, че машината разполага с два екструдера [1] – конфигурация, която отваря вратата към принтиране с два различни материала или два различни цвята в едно и също задание, без да се налага ръчна смяна на филамента по средата на принтирането. Renkforce е марка, позиционирана обичайно в средния сегмент – достъпна за ентусиасти, но с амбиция за по-сериозни функционалности като двойна екструзия.
Класът е хоби до „prosumer“ (полупрофесионална домашна употреба) – двойната екструзия исторически е била функция, запазена за по-скъпи или полупрофесионални машини, защото добавя механична и софтуерна сложност спрямо стандартна еднодюзова система. Работният обем от 360 x 250 x 200 mm [1] е правоъгълен и по-широк, отколкото дълбок – форма, характерна за машини, ориентирани към по-широки плоски детайли или принтиране на няколко по-малки детайла едновременно.
Технически спецификации
| Производител | Renkforce [1] |
| Работен обем | 360 x 250 x 200 mm [1] |
| Нагрята платформа | да [2] |
| Брой екструдери | 2 екструдера, дюза 0,4 mm [3] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът 360 x 250 x 200 mm [1] е сравнително голям за настолен клас, но конфигурацията с два екструдера [1] на практика намалява реално използваемия обем спрямо еднодюзова машина със същите външни размери, защото механизмът за втория екструдер заема допълнително пространство и внася допълнителни ограничения в движението на глававата. Нагрятата платформа [2] е логично необходима за машина от този клас, тъй като двуматериалното принтиране често включва комбинации, изискващи различна адхезия – например поддържащ материал върху нагрята маса заедно с основния модел материал.
За кого е Renkforce Pro7 Dual
Двата екструдера [1] правят Renkforce Pro7 Dual подходящ за няколко различни сценария на употреба: принтиране с разтворим или лесно отделящ се поддържащ материал за сложна геометрия с надвеси, печат в два цвята за визуални модели и прототипи, или редуване на два различни материала с различни механични свойства в един и същ детайл. Всеки от тези сценарии изисква малко по-различна настройка на слайсъра и различно ниво на внимание при калибрация, но общото между тях е, че еднодюзова машина просто не може да ги постигне без ръчна намеса.
Обемът 360 x 250 x 200 mm [1] в комбинация с нагрятата платформа [2] прави машината подходяща и за по-широки плоски детайли, принтирани в едно парче, стига да се съобрази намаленото реално работно поле, породено от механиката на втория екструдер. За абсолютен начинаещ двойната екструзия е допълнителна сложност – калибрацията на два хотенда спрямо една и съща равнина изисква повече прецизност от еднодюзова машина, затова моделът е по-подходящ за потребител с известен опит в едноекструдерно принтиране, който вече иска да разшири възможностите си.
Калибрация стъпка по стъпка
При машина с два екструдера [1] калибрацията минава през допълнителна стъпка спрямо стандартна еднодюзова система – подравняване на двата хотенда спрямо една и съща равнина по ос Z, така че и двете дюзи да докосват платформата на еднаква ефективна височина (или разликата между тях да е точно измерена и компенсирана в софтуера). Без тази стъпка единият материал ще залепва добре, докато другият остава леко над или под платформата.
Следва стандартно нивелиране на нагрятата платформа [2] в няколко точки и задаване на Z-offset – в случая с два екструдера, offset обикновено се задава поотделно за всяка дюза, а разликата между двете (offset delta) е отделна калибрационна стойност, която си заслужава собствен тестов печат преди сериозна работа. Препоръчително е тестовете за подравняване на двата хотенда да се правят с два контрастни цвята на един и същ материал, за да се вижда ясно доколко двете принтирани зони се застъпват прецизно.
Накрая се калибрират e-steps и потокът (flow) поотделно за всеки от двата екструдера, защото механичните допуски на двата екструдерни модула рядко са абсолютно идентични – дори малка разлика в потока между двете дюзи може да се превърне в забележима разлика в качеството между двата материала в един и същ детайл.
Чести дефекти и решения
Пресичане на цветовете/материалите (oozing) от неактивния екструдер върху детайла е специфичен проблем за двудюзовите машини – докато единият хотенд печата, другият стои горещ и неактивен, а капчица материал от него може да падне върху детайла. Решението обикновено минава през добра настройка на „wipe tower“ (кула за подготовка) или „prime tower“ в слайсъра, както и разумна температура на изчакващия хотенд, за да не тече прекомерно.
Изкорубване (warping) остава класически риск при широки детайли, но при Renkforce Pro7 Dual нагрятата платформа [2] е първата линия на защита – конкретният температурен таван на масата не е част от проверения източник, затова трябва да се провери директно на машината преди работа с материали като ABS, изискващи по-висока температура на масата и стабилна среда без течения.
Слабото сцепление между слоеве по вертикалата остава физическо свойство на самата FDM технология – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При комбинация от два различни материала в един детайл тази анизотропия трябва да се прецени и за границата между двата материала, не само за границата между слоеве на един и същ материал.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Renkforce Pro7 Dual – важат за материала, не за конкретната машина, и трябва да се калибрират фино на място, отделно за всеки от двата екструдера при смесено принтиране.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури. При двуекструдерна машина [1] надвесите са особено удобен сценарий за втория материал като разтворима или лесно отделяща се опора вместо стандартна опора от същия материал, което спестява ръчно почистване след принтиране.
Заключение
Renkforce Pro7 Dual е настолна FDM машина на Renkforce с работен обем 360 x 250 x 200 mm, нагрята платформа и два екструдера [1][2]. Тези факти от проверения източник очертават машина, ориентирана към многоматериален и многоцветно принтиране – максимална температура на хотенда, скорост на принтиране, цена и година на пускане не са част от източника и затова не са включени тук като спецификация. За потребители, готови да инвестират малко повече внимание в калибрацията на два хотенда едновременно, моделът отваря възможности, недостъпни за еднодюзова машина от същия ценови клас.
Източници
- renkforce_pro7dual.def.json, Cura 5.4.0 – дефиниция на Renkforce Pro7 Dual
- goofoo_base.def.json, Cura 5.4.0 – базова дефиниция на платформата
- renkforce_pro7dual_1st.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.