Какво представлява
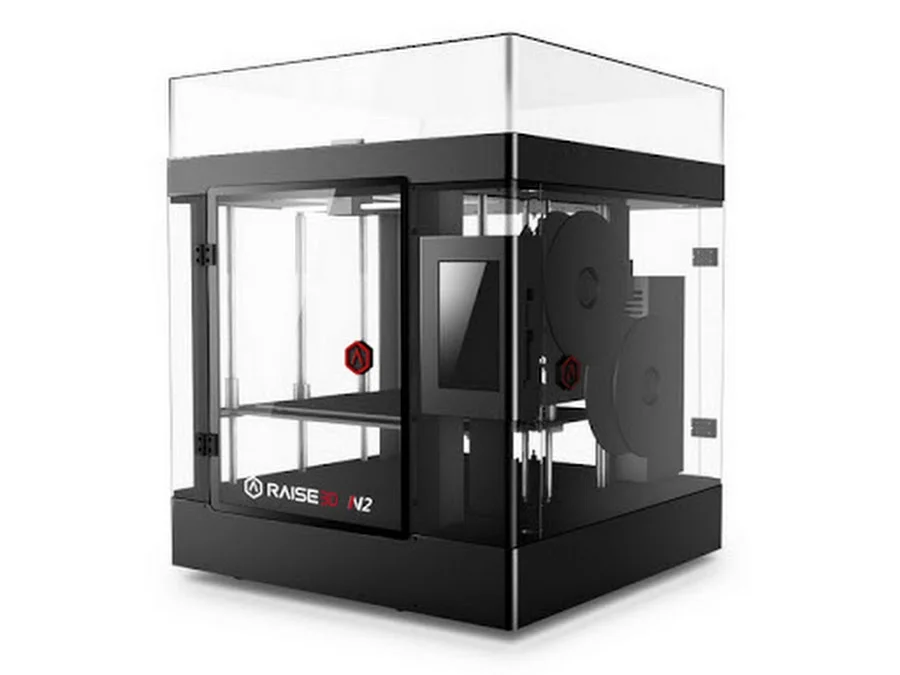
Raise3D N2 Dual е 3D принтер на Raise3D, работещ по технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка), с два екструдера, потвърдени директно в машинната дефиниция (machine_extruder_count = 2) [1]. Двата хотенда отварят вратата за многоцветен или многоматериално принтиране – основен цвят плюс разтворима подложка, или комбинация от два различни функционални материала в един детайл, без да сменяте нишката ръчно по средата на принтирането.
Работният обем от 305 x 305 x 305 mm [1] е практически идеален куб – ширина, дълбочина и височина съвпадат почти напълно. Тази симетрия няма случайно естетическо значение: означава, че платформата не диктува конкретна ориентация на модела заради ограничение в едно измерение. Детайл, който се вписва в кубична зона, се завърта свободно при позициониране в слайсъра, без да опира в таван или ръб само защото е обърнат неправилно.
Класът на машината е experimenter – потребителят трябва да разбира от калибрация на два хотенда едновременно, включително офсети между тях, а не само от температура на единичен екструдер. Raise3D е марка с репутация основно в прецизния настолен и професионален сегмент, така че N2 Dual носи част от тази инженерна насока в по-достъпен клас.
Технически спецификации
Данните по-долу са потвърдени от машинната дефиниция на Raise3D N2 Dual в Cura 5.4.0 [1], включително броя на екструдерите.
| Показател | Стойност |
|---|---|
| Работен обем | 305 x 305 x 305 mm [1] |
| Нагряемо легло | Да [1] |
| Брой екструдери | 2 [1] |
| Диаметър на дюзата | 0.4 mm [2] |
| Технология | FDM |
| Клас | experimenter |
Максималната температура на хотендите, скоростта на принтиране, цената, годината на пускане и точната кинематика на движението не са потвърдени в източника за този модел, затова не ги посочваме. Всяко такова число от продавач или форум приемайте като непотвърдено, докато не намерите документиран източник конкретно за N2 Dual.
За кого е
Raise3D N2 Dual е подходяща машина за потребител, който има реална нужда от два материала или два цвета в един детайл – функционална част с твърда основа и мека вложка, детайл с разтворима подложка за сложни надвеси, или прост двуцветно принтиране без ръчна смяна на нишката. Симетричният кубичен обем [1] улеснява точно такива проекти, защото не налага компромис в ориентацията заради ограничение в едно от трите измерения.
Класификацията experimenter означава, че собственикът трябва да е готов да калибрира офсета между двете дюзи периодично, а не да очаква перфектна синхронизация от кутията завинаги. Ако проектите ви са единичен материал, единичен цвят, без нужда от подложки или комбинации, вторият екструдер тук е излишна сложност – по-проста единично-екструдерна машина е по-директен избор. Но за реален многоматериален работен процес в компактен кубичен обем, N2 Dual е точно проектираният инструмент.
Калибрация стъпка по стъпка
- Нивелирайте платформата в рамките на кубичния обем от 305 x 305 mm [1] в четирите ъгъла и центъра, след което загрейте леглото [1] преди финална проверка на Z-офсета.
- Калибрирайте X/Y офсета между двата екструдера с тестов модел, принтиран с двата материала едновременно – коригирайте офсета в милиметри, докато двете части на модела съвпаднат точно на едно и също място.
- Проверете Z офсета на всяка от двете дюзи поотделно – при двуекструдерна система дължината на хотендите рядко е идентична, а разлика от десети от милиметъра вече е видима на първия слой.
- Задайте температура на дюзите за PLA 210 до 230 C [material.pla.hotend_temp.slicer] и легло 55 до 65 C [material.pla.bed_temp.slicer], с прибавка от 5 до 10 C на първия слой [thermal.first_layer_temp_bump] за сигурна адхезия на леглото [process.first_layer_adhesion_bed].
- Настройте височина на слоя между 25 и 80 процента от диаметъра на монтираните дюзи [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.4 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея за всяка глава поотделно.
- Настройте паркинг позицията на неактивния екструдер, докато другият принтира – недобре настроена позиция оставя следи от ooze (капчица разтопен материал) върху завършените повърхности на детайла.
- Ограничете обемния дебит на всяка дюза до около 50 mm^3/s [thermal.print_speed_thermal_limit] – независимо от втория екструдер, всяка глава е физически ограничена от собствения си хотенд.
Чести дефекти и решения
Разместване между двата материала в един детайл почти винаги идва от неточен X/Y офсет между дюзите – специфичен за двуекструдерна машина дефект, чието решение е повторна калибрация на офсета, не смяна на температура.
Нишковидни следи от неактивната дюза върху завършен детайл се коригират с по-къса ретракция на неактивния екструдер и по-агресивна паркинг позиция извън зоната на принтиране.
Warping в ъглите на по-обемен детайл остава риск дори с нагряемо легло [thermal.fdm_warping_cte] – решението е по-топла платформа в горния край на диапазона и затворено помещение без течения на въздух.
Elephant foot на първия слой [design.elephant_foot_z_offset] се коригира с леко отрицателен Z офсет за всяка от двете дюзи поотделно. Провиснали надвеси над около 45 градуса [dfam.fdm.overhang_angle] изискват supports – тук вторият екструдер, зареден с разтворим материал, е реалното предимство пред единично-екструдерна машина при сложна геометрия.
Препоръчани настройки по материал
Таблицата дава общите диапазони за трите основни FDM материала. Нагряемото легло на N2 Dual [1] прави и трите реално достъпни, а вторият екструдер позволява комбинация от основен материал с разтворима подложка за по-сложни проекти.
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C |
| PETG | 230 до 265 C | 70 до 85 C |
| ABS | 235 до 270 C | 80 до 110 C |
PLA е разумният старт за калибрация на двуекструдерната геометрия, преди да преминете към по-чувствителни комбинации от два материала. PETG се възползва пряко от нагряемото легло [1] и е добър баланс между издръжливост и лекота на принтиране. ABS е технически достъпен благодарение на температурата на платформата, но без потвърдени данни за затворена камера препоръчваме първо по-малки тестови детайли, преди да ангажирате двете дюзи в дълго принтиране.
Заключение
Raise3D N2 Dual е experimenter машина с два екструдера, симетричен кубичен обем 305 x 305 x 305 mm [1] и нагряемо легло [1]. Стойността ѝ е в комбинацията от реален многоматериален капацитет и обем, който не налага компромис в ориентацията на модела заради ограничение в едно измерение.
Ако проектите ви са единичен материал без нужда от подложки или комбинации, по-простата единично-екструдерна машина е по-директен избор с по-малко поддръжка. Но за реален двуматериален работен процес в компактен, симетричен обем, N2 Dual е инструментът, проектиран точно за тази задача, стига да инвестирате време в калибрацията на двойния офсет, описана по-горе.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/raise3D_N2_dual.def.json (машинна дефиниция на Raise3D N2 Dual от Cura 5.4.0; работен обем 305 x 305 x 305 mm, нагряемо легло и 2 екструдера; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/raise3D_N2_dual_extruder_0.def.json (файл на екструдера на Raise3D N2 Dual от Cura 5.4.0; диаметър на дюзата 0.4 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.