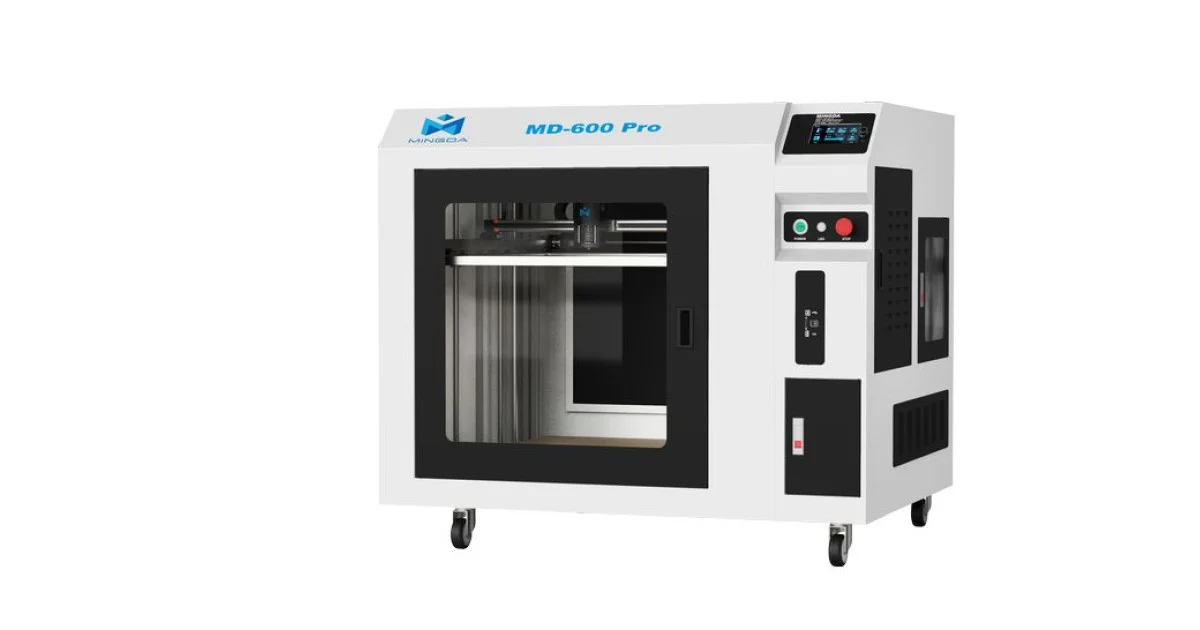
Какво представлява Mingda 600Pro
Mingda 600Pro е 3D принтер на производителя Mingda [1]. Числото „600“ в името директно отговаря на работния обем на машината – 600 x 600 x 600 mm [1], а „Pro“ маркира позиция в по-горния сегмент на продуктовата гама на производителя. Това е едроформатна машина – категория, коренно различна от настолните принтери с обем от порядъка на 200-250 mm на страна, защото едрият обем носи собствен набор от инженерни предизвикателства, които не съществуват или са пренебрежими при малка машина.
Класът е индустриален/полупромишлен – едроформатните машини рядко се купуват за хоби употреба, защото цената на самата машина, консумацията на материал и времето за принтиране на голям обект правят смисъл предимно за работилница, малка производствена линия или учебна среда с фокус върху едроформатно прототипиране.
Технически спецификации
| Производител | Mingda [1] |
| Работен обем | 600 x 600 x 600 mm [1] |
| Нагрята платформа | да [2] |
| Дюза / брой екструдери | не е посочено в наличния източник |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обем от 600 x 600 x 600 mm [1] е 0,216 кубичен метър – това е около 27 пъти по-голям обем спрямо типична настолна машина с обем 200 x 200 x 200 mm, макар и линейните размери да са само три пъти по-големи по всяка ос. Именно тази нелинейна разлика в обема е причината едроформатният печат да носи различен набор от практически проблеми – повече материал, повече време, повече повърхност, която да се охлажда равномерно. Нагрятата платформа [2] е задължителен елемент за машина от този клас – без нея адхезията на голяма основа към масата и контролът на изкорубването биха били практически невъзможни за повечето инженерни материали.
За кого е Mingda 600Pro
Обем 600 x 600 x 600 mm [1] отваря врата към детайли, които при настолна машина изобщо не биха се побрали на едно парче – корпуси на уреди, части за мебели, едри архитектурни макети, манекени и части от костюми в реален мащаб, инструментална екипировка, едри калъпи и джигове за производствена линия. Именно способността да се принтира монолитен детайл без сглобяване от по-малки части е основното предимство пред настолна машина за проекти от този мащаб.
Тази машина не е за начинаещ, който тепърва учи какво е първи слой – едроформатното принтиране умножава последствията от всяка грешка в калибрацията. Грешка от половин милиметър в нивелирането, която на 200-милиметрова маса е почти незабележима, на 600-милиметрова маса може да означава видима разлика във височината на първия слой между центъра и края на платформата. Затова моделът е по-подходящ за хора с известен опит в FDM принтирането, работилница с нужда от едри прототипи на едно цяло, или учебна среда, в която темата е именно инженерство на едроформатно принтиране.
Калибрация стъпка по стъпка
При машина с обем 600 x 600 x 600 mm [1] механичната проверка преди всякаква софтуерна калибрация е още по-критична, отколкото при настолна машина – дългите релси и ремъци на голяма рамка са по-податливи на провисване и разлика в опъването между двата края на дадена ос. Проверката на успоредност и опънатост трябва да се направи по цялата дължина на всяка ос, а не само в един край.
Следва нивелиране на нагрятата платформа [2] в достатъчно точки, за да покрие цялата 600 x 600 mm площ – при толкова голяма маса две или четири точки на нивелиране обикновено не са достатъчни, тъй като самата плоча може леко да се извива по средата под собствено тегло или под влияние на топлина. Мрежово нивелиране (mesh leveling) в множество точки е практически задължително за постигане на равномерен първи слой в целия обем. Z-offset се проверява не само в центъра, а на няколко представителни точки от голямата площ.
Накрая идват e-steps и калибрация на потока (flow) на екструдера, стандартни за всяка FDM машина, но при едроформатно принтиране грешка в потока се натрупва видимо по-бързо върху голяма повърхност, отколкото върху малък детайл – затова си заслужава допълнителна прецизност именно тук, преди да се стартира дълго принтиране с много часове инвестирано време и материал.
Чести дефекти и решения
Изкорубване (warping) е рискът номер едно при едроформатно принтиране, защото площта на основата, която трябва да изстине равномерно, е значително по-голяма спрямо настолна машина. Нагрятата платформа [2] е първата линия на защита, но при обем 600 x 600 x 600 mm [1] дори тя невинаги е достатъчна без затворена камера и контрол на течения на въздух – краищата на голяма плоска основа изстиват по-бързо от центъра и точно там се появява повдигане на ъглите.
Разместване на слоеве (layer shifting) при дълго принтиране е специфичен риск за едроформатни машини – принтиране, който продължава много часове, натрупва повече поводи за механично прескачане на стъпка по ос X или Y (разхлабен ремък, прегряване на двигател, случаен удар в машината), а последствията от такова разместване са видими и трудни за поправка в детайл с този размер. Редовна проверка на опъването на ремъците между принтове е добра превантивна практика.
Слабото сцепление между слоеве по вертикалата остава физическо свойство на самата FDM технология, независимо от размера на машината – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При едър детайл с голяма Z-височина тази анизотропия трябва да се планира предварително чрез ориентация на модела спрямо очакваното натоварване.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Mingda 600Pro – важат за материала, не за конкретната машина, и трябва да се калибрират фино на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури. При обем 600 x 600 x 600 mm [1] опорите на голям надвес консумират значително повече материал и време спрямо настолна машина, затова разделянето на детайла или преориентирането му за минимизиране на опорни структури заслужава повече планиране предварително, отколкото при малък печат.
Заключение
Mingda 600Pro е едроформатна FDM машина на производителя Mingda с работен обем 600 x 600 x 600 mm и нагрята платформа [1][2]. Това са двата потвърдени факта от проверения източник – дюза, максимална температура на хотенда, скорост на принтиране, цена и година на пускане не са част от него и затова не се посочват тук като спецификация. За хора и работилници с нужда от монолитни едри детайли машината предлага реален обем за проекти, невъзможни на настолна машина, но изисква по-строга дисциплина в калибрацията и по-голямо внимание към изкорубване и разместване на слоеве заради самия мащаб.
Източници
- mingda_600pro.def.json, Cura 5.4.0 – дефиниция на Mingda 600Pro
- mingda_base.def.json, Cura 5.4.0 – базова дефиниция на марката Mingda
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.