Какво представлява
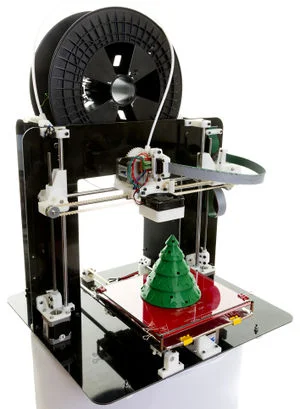
Mendel90 е принтер от семейството RepRap – проект с отворен код (open source) за самостоятелно изграждане на 3D принтери, проектиран от инженера, известен в общността под псевдонима nophead. За разлика от класическия Prusa Mendel, който стъпва на резбовани и гладки пръти за цялата рамка, Mendel90 заменя голяма част от тях с плоски листове материал, скачени под прав ъгъл – буквално „Mendel, направен от плоски листове под 90 градуса“, откъдето идва и името на модела (reprap.org/wiki/Mendel90) [1].
Конструкцията е напълно параметрична спрямо площта на принтиране, размера на стъпковите двигатели, диаметъра на прътите и вида на листовия материал [1]. Целият изходен код – OpenSCAD скриптове, спецификация на материалите (BOM) и чертежи за рязане на листовете – е публикуван от nophead в GitHub, където отделните компоненти посочват поотделно или GPL, или Creative Commons лиценз (напр. екструдерът wade.scad – GPL по елементи на Йозеф Пруша; моделът на вентилатора – Creative Commons); хранилището няма един общ лиценз, обявен за целия проект (github.com/nophead/Mendel90) [2]. Това прави Mendel90 подходящ за хора, които искат да построят принтера си буквално от нула и да разбират всеки болт в него, а не за купувачи на готова машина.
Технически спецификации
Тъй като дизайнът е параметричен, Mendel90 няма един фиксиран обем на принтиране като комерсиален продукт – той зависи от избора на строителя за дължина на прътите и размер на листовете. Официалното хранилище в GitHub описва точно четири стандартни варианта, всеки с конкретни, потвърдени размери на материалите [2]:
- Dibond – версията, продавана като кит: 3 mm dibond листове, 8 mm пръти, сглобка с гайки и машинни винтове през рамката
- Sturdy – 12 mm MDF листове, 10 mm пръти, сглобка с дървени винтове в пилотни отвори; единственият вариант, който може да се построи без CNC машина
- Mendel (акрилен) – 6 mm акрилни листове с 10 mm акрилна база, 8 mm пръти, машинни винтове в нарязана резба; по думите на самия поддържащ хранилището, този вариант „не е строен от дълго време и не се препоръчва“
- Huxley – смалена версия на dibond варианта с 6 mm пръти и NEMA14 двигатели, все още не е тествана в окончателния си вид
Dibond, sturdy и mendel вариантите могат да се модифицират да приемат хотенд E3D v6 чрез готови алтернативни файлове в хранилището [2]. Базовият екструдер използва елементи от геариран екструдер тип Wade (файлът wade.scad), заимствани от оригиналните части на Йозеф Пруша под GPL лиценз [2]. Линейното движение разчита на лагери LM8UU за движението по прътите на рамката [1]. За генериране на файловете е нужен OpenSCAD 2015.05 или по-нова версия, а InkScape е опционален за PDF чертежите на листовете [2].
За кого е
Mendel90 е за строители, не за купувачи на готова кутия. Подходящ е за работилници, фаблаби и учебни програми, където самото сглобяване на принтера е част от обучението – разбиране на кинематика, калибрация на екструдер и настройка на фърмуер от нулата. Sturdy вариантът е особено удобен за учебна среда без достъп до CNC машина, защото се реже и сглобява с ръчни инструменти и дървени винтове. Dibond и sturdy са означени от самия поддържащ като „добре тествани и популярни“ – разумен избор за реален build, докато акрилният „mendel“ вариант и Huxley остават по-скоро за напреднали или любопитни строители, готови да дебъгват собствена сглобка. За човек, търсещ инженерна прецизност веднага след разопаковане, Mendel90 не е верният избор – тук самото построяване е част от продукта.
Калибрация стъпка по стъпка
Понеже машината се сглобява от строителя, калибрацията започва още преди първото принтиране – проверка на квадратността на рамката (диагонали на dibond/sturdy панелите), опъване на ремъците и подравняване на Z прътите, за да не заяжда порталът. Едва след това следва познатата за FDM процедура: нивелиране на леглото на четирите ъгъла с лист хартия и задаване на Z-offset за първия слой – фина стъпка надолу, докато първата линия остане леко сплескана.
Скоростта на първия слой трябва да остане в диапазона 15-25 mm/s (gcode.quality.first_layer_speed_range), а охлаждащият вентилатор – изключен на първия слой (gcode.quality.first_layer_fan_off), за да се получи стабилна адхезия към леглото. При геарирания Wade екструдер е особено важно да се калибрират стъпките на екструдера (e-steps) ръчно – подаване на известна дължина филамент и измерване на реалната стойност – защото предавателното съотношение зависи от точността на сглобката, а не от фабрична настройка. Ретракцията се тества с калибрационна кула – обща практика при FDM, без фиксирана стъпка, специфична за този модел – тъй като геарираните екструдери типично се нуждаят от по-голяма ретракция от директните.
Чести дефекти и решения
Stringing (нишки): тънки конци между отделните части на модела. При геариран екструдер като този на Mendel90 честа причина е недостатъчна ретракция за механичния луфт в предавката. Решение: постепенно увеличаване на ретракцията (обща практика при FDM, без фиксирана стъпка за този модел) и проверка за износени зъбни колела.
Warping (коробене): повдигане на ъглите, най-често при ABS върху отворена рамка без камера. Решение: затваряне на машината с картонен или акрилен параван, brim около модела и легло, загрято към горната граница на диапазона за материала.
Underextrusion (недоекструзия): тънки или накъсани стени. При самостоятелно сглобен Wade екструдер най-честата причина са грешно калибрирани e-steps или недостатъчно притискане на филамента от пружината на екструдера. Решение: повторна калибрация на e-steps и проверка на притискащата пружина.
Лоша адхезия на първия слой: отлепяне от леглото. При Mendel90 това често идва от разкривена рамка след транспорт или температурни промени в MDF/dibond листовете. Решение: повторна проверка на нивелирането преди всяко по-дълго принтиране и почистване на повърхността с изопропилов алкохол.
Препоръчани настройки по материал
Стойностите по-долу са общите диапазони от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu), приложими към Mendel90 в рамките на границите, които строителят е заложил при сглобката:
- PLA: дюза 210-230°C, легло 55-65°C – най-добрият старт за първо принтиране след сглобяване
- PETG: дюза 230-265°C, легло 70-85°C – изисква стабилна ретракция заради геарирания екструдер
- ABS: дюза 235-270°C, легло 80-110°C – препоръчва се затворена работна зона; MDF частите на sturdy варианта не са предназначени за директен контакт с висока температура
- TPU: дюза 220-240°C, легло 35-55°C – ниска скорост на принтиране заради геарирания екструдер
Обдухването остава изключено на първия слой при всички материали (gcode.quality.first_layer_fan_off), а за ABS общата практика е таван на вентилатора 0-20% (gcode.material.abs_asa_fan_cap), за да не се получи разслояване между слоевете.
Заключение
Mendel90 е зрял, добре документиран дизайн от ранната епоха на RepRap движението – параметричен, изцяло с отворен код и с два реално доказани варианта (dibond и sturdy), които общността гради и днес. Той не е „printer in a box“: строителят реже листове, сглобява геариран екструдер и калибрира e-steps на ръка, преди да види първото успешно принтиране. За учебна работилница, фаблаб или инженер, който иска да разбере всеки механичен детайл на FDM машина, това е чудесна отправна точка. За потребител, който иска резултат без сглобяване, Mendel90 категорично не е машината – за тази цел съществуват готовите комерсиални принтери.
Източници
- reprap.org/wiki/Mendel90 – официална RepRap wiki страница: параметричен дизайн, листов материал, LM8UU лагери, GPL лиценз
- github.com/nophead/Mendel90 – официално хранилище на nophead: четирите варианта (dibond, sturdy, mendel, huxley) с точни размери на материалите, E3D v6 модификация, wade.scad екструдер, изисквания за OpenSCAD
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температури по материал
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap – първи слой и охлаждане
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.