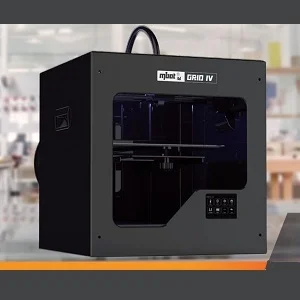
Какво представлява MBot3D Grid 4 Dual
MBot3D Grid 4 Dual е 3D принтер на производителя Magicfirm [1] от линията „Grid“. Работната зона е правоъгълен паралелепипед; типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезиански – движение по прави релси в трите оси. Основната разлика спрямо останалите модели от гамата е в самото име: „Dual“ означава два екструдера [1], монтирани на една и съща каретка или на независими една от друга системи, в зависимост от конкретната механика на каретката.
Двата хотенда [1] отварят възможности, недостъпни за еднодюзова машина – принтиране с два цвята в един детайл, комбинация от основен материал и разтворима опорна структура (например PVA като опора за модел от друг материал), или бърза смяна между два различни филамента без ръчно презареждане по средата на принтирането. Работният обем е 210 x 210 x 190 mm [1] – по-компактен от еднодюзовия MBot3D Grid 2+ от същата гама, което е обичайна компромисна размяна при машини с втора принтираща глава: механиката за втория екструдер и системата за паркиране на неактивната дюза заемат част от пространството. Платформата е нагрята [1].
Технически спецификации
| Производител | Magicfirm [1] |
| Работен обем | 210 x 210 x 190 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да [1] |
| Дюза / брой екструдери | 2 екструдера, дюза 0,4 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
210 x 210 x 190 mm е компактен, но напълно работоспособен обем за детайли с два цвята или два материала – фигурки, табелки, функционални части с твърда основа и мека вложка от друг материал. Двата екструдера [1] са потвърдения факт за тази машина от проверения източник; конкретните температурни граници на всеки хотенд поотделно, максималната скорост на принтиране и цената остават непосочени и затова не се предполагат тук.
За кого е MBot3D Grid 4 Dual
MBot3D Grid 4 Dual е предназначен за хора, на които им трябва повече от еднодюзова машина може да предложи – двуцветни детайли за подаръци и продажба, функционални части с комбинация от твърд и мек материал, или прототипи, при които разтворима опора спестява часове ръчно почистване на сложна геометрия. Двата екструдера [1] означават и допълнителна отговорност при настройка – тази машина не е първият избор за човек, който никога не е калибрирал единична дюза, защото усложненията се удвояват буквално.
Нагрятата платформа [1] прави PETG и с внимание ABS достъпни материали за втория екструдер, редом с PLA. За учебна среда MBot3D Grid 4 Dual е добра демонстрация на реална производствена концепция – многоматериално принтиране – но изисква ученикът вече да е усвоил основите на едно-дюзовата калибрация, преди да премине към сложността на двете глави.
Калибрация стъпка по стъпка
Типът кинематика на MBot3D Grid 4 Dual не е посочен в наличния източник, но при машини от този клас с правоъгълен работен обем основата на нивелирането обичайно е същата като при картезианска машина – нивелиране на масата по четирите ъгъла с лист хартия между дюза и повърхност, докато съпротивлението е еднакво във всички точки, последвано от Z-offset за качествен първи слой. При MBot3D Grid 4 Dual обаче се добавя стъпка, специфична за двойната екструзия [1]: калибриране на офсета между двете дюзи по X, Y и понякога Z. Ако този офсет не е точен, вторият цвят или материал ще излиза изместен спрямо първия – видимо разминаване в контурите на детайла, дори при перфектно нивелирана маса.
Офсетът обичайно се калибрира с тестово принтиране, в който двата екструдера принтират застъпващи се линии или квадрати; корекцията в слайсъра продължава, докато двете фигури съвпаднат визуално. Паралелно с това се настройва и прайм/забърсваща кула (prime tower) – структура извън самия детайл, където неактивният хотенд „прочиства“ остатъчен материал преди следващата смяна, за да не капе върху готовия печат. Накрая се калибрират e-steps и потокът поотделно за всеки от двата екструдера, защото дори еднакви на вид хотенди рядко екструдират идентично количество материал за едно и също подадено разстояние.
Чести дефекти и решения
Просмукване на цвят (bleed) между двата материала около границата на смяна е специфичен проблем за двуекструдерни машини – идва от остатъчно налягане в неактивната дюза, което бавно „оцежда“ материал по време на принтирането на другия цвят. Прайм кулата, спомената по-горе, е основният инструмент за справяне с това, редом с по-агресивна ретракция на неактивния хотенд между преходите.
Изместени контури между двата цвята почти винаги сочат към неточен офсет между дюзите [1], а не към проблем с нивелирането на масата – при видимо разминаване първата проверка трябва да е именно калибрацията на офсета, преди да се пипа каквото и да е друго. Изкорубване по ъглите остава риск и тук въпреки нагрятата платформа [1], особено при по-широки детайли с два материала с различно термично свиване – комбинация, която трябва да се подбира с повишено внимание. Стрингинг се проявява по познатия начин – висока температура на дюзата или недостатъчна ретракция – но при два хотенда всеки от тях се калибрира поотделно, защото рядко имат абсолютно еднакво поведение.
Адхезията между слоеве по вертикала остава общо физическо ограничение на FDM процеса, независимо от броя екструдери – в равнината XY сцеплението стандартно доближава 100%, а между слоевете по Z обичайно е в диапазона 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), затова ориентацията на детайла спрямо очакваното натоварване остава важна и при многоматериално принтиране.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, а не спецификация на MBot3D Grid 4 Dual – те важат за материала като клас, не за конкретния хотенд, и подлежат на фина настройка на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
При двуекструдерно принтиране допълнително правило е практическо, не число от таблицата по-горе – двата едновременно заредени материала трябва да имат достатъчно близки диапазони на дюзата, за да работят добре на обща температура на принтиране; комбинация от материали с несъвместими температурни прозорци (например PLA с ABS) обичайно дава лошо качество и на двата. Общ ориентир за надвес без опора остава около 45 градуса (dfam.fdm.overhang_angle), а при MBot3D Grid 4 Dual нагрятата платформа [1] и вторият екструдер [1] позволяват и алтернатива – разтворима опорна структура вместо класически опори от същия материал.
Заключение
MBot3D Grid 4 Dual е принтер на Magicfirm с правоъгълен работен обем 210 x 210 x 190 mm, нагрята платформа и два екструдера [1]; типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезиански. Двойната екструзия е реалната отличителна черта на модела – тя отваря вратата към двуцветно принтиране и разтворими опори, но носи и допълнителна сложност при калибрация на офсета между дюзите и управление на прайм кулата. За потребител, вече уверен с еднодюзова машина, това е логична следваща стъпка към многоматериално принтиране.
Източници
- mbot3d_grid4_dual.def.json, Cura 5.4.0 – дефиниция на MBot3D Grid 4 Dual
- mbot3d_grid4_extruder_left.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/mbot3d_grid4_dual.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.