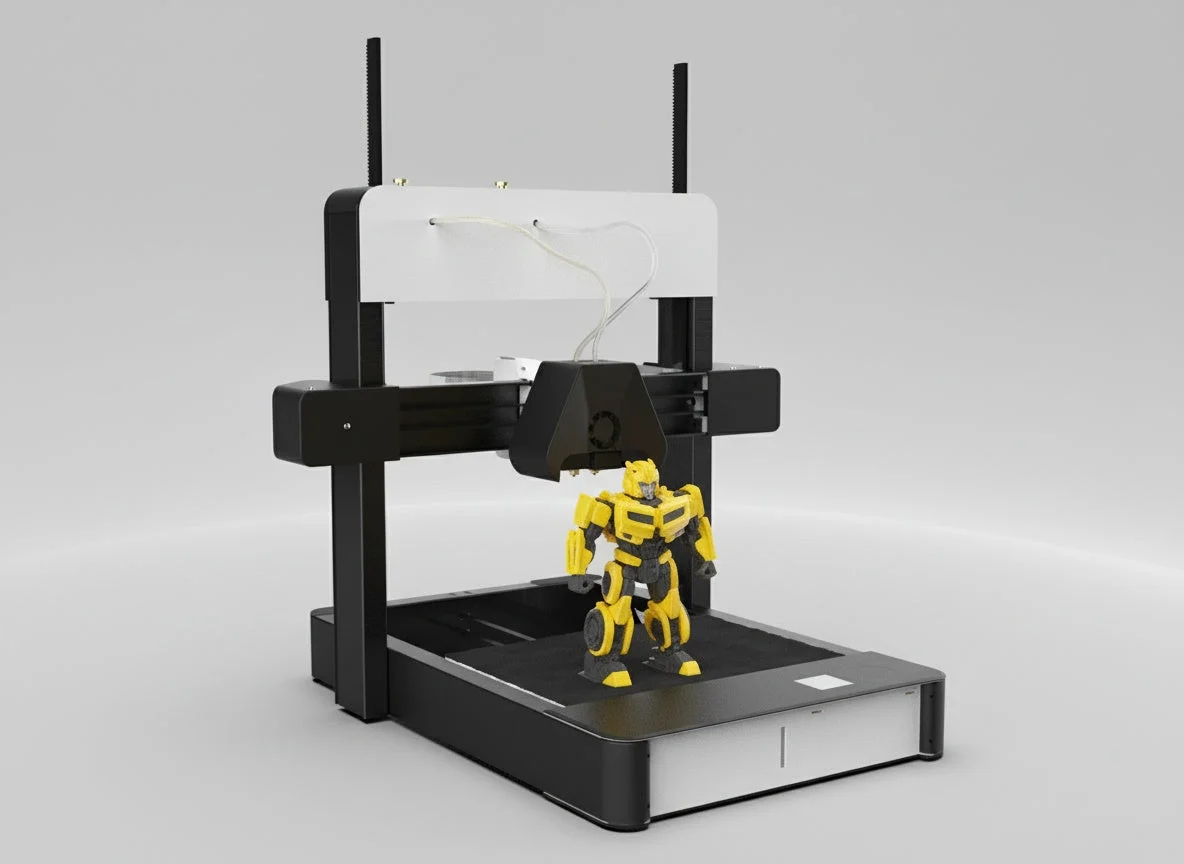
Какво представлява M3D Enabler D8500 MM
Данните за модела не са потвърдени. Производител на M3D Enabler D8500 MM е компанията M3D, но не разполагаме с проверим публичен източник – официална продуктова страница, документация или запис в разпространен слайсър – който да потвърди техническите параметри на точно този модел. Заглавието на модела съдържа думата „Enabler“, която обичайно се използва маркетингово за машина, представена като лесен вход в 3D принтирането, но без потвърден източник не можем да кажем дали и доколко това наистина се отнася до конкретните възможности на машината.
Вместо да гадаем числа, тук обясняваме честно какво представлява FDM (fused deposition modeling) като производствен процес – нагрят термопластичен материал се екструдира през тънка дюза и се полага слой по слой върху платформа, докато изгради целия обем на детайла. Именно тази технология стои зад повечето достъпни настолни 3D принтери на пазара, независимо от конкретната марка или модел.
Технически спецификации
За M3D Enabler D8500 MM не разполагаме с потвърден работен обем, диаметър на дюзата, максимална температура на хотенда, наличие на нагрята платформа, скорост на принтиране, цена или година на пускане на пазара. Числото „8500“ в името на модела може да намеква за нещо конкретно в номенклатурата на производителя, но без проверим източник няма как да се потвърди какво точно означава – затова не го тълкуваме като спецификация тук.
При избор на FDM машина, независимо от марката, си заслужава изрично да се провери: физическите размери на работната зона, дали дюзата е сменяема и с какъв диаметър, дали платформата се нагрява (условие за работа с материали извън PLA), както и какъв фърмуер и слайсър поддържа машината. Нито една от тези точки не може да бъде потвърдена за M3D Enabler D8500 MM в момента.
За кого е M3D Enabler D8500 MM
Тъй като конкретните спецификации остават непотвърдени, не можем да препоръчаме модела за точно определен тип потребител с увереност. Можем обаче да опишем общо кой тип хора обикновено се насочва към компактни FDM машини от началния клас – хора, които правят първите си стъпки в 3D принтирането у дома, ученици и учители в учебна среда с ограничен бюджет, или малки екипи, които искат бърз евтин прототип, без да инвестират в скъпа индустриална машина. Дали M3D Enabler D8500 MM попада именно в тази категория, само производителят или проверим независим източник биха могли да потвърдят.
Калибрация стъпка по стъпка
За човек, който за първи път калибрира FDM принтер – независимо от марката – последователността е следната. Стъпка едно: механична проверка на рамката – опънати ремъци, липса на луфт по осите, стабилно закрепена платформа. Стъпка две: нивелиране на платформата, обикновено в четири до пет точки, за да се увери, че разстоянието между дюза и маса е еднакво навсякъде.
Стъпка три: настройка на Z-offset – височината на дюзата спрямо масата в началото на първия слой, която определя дали материалът ще залепне добре, ще се размаже прекалено, или изобщо няма да достигне до масата. Стъпка четири: калибрация на e-steps (реалното преместване на екструдера спрямо зададеното в софтуера) и на потока на материала (flow), обичайно чрез принтиране на тестово кубче с известни размери и сверяване на резултата с очакваното. Тези четири стъпки важат за практически всяка FDM машина, независимо дали е предназначена за начинаещи или за по-напреднали потребители.
Чести дефекти и решения
Изкорубване (warping) на широки плоски детайли по ъглите се появява, когато долният слой изстива по-бързо от горните и се повдига от платформата. При машина без нагрята платформа (а за M3D Enabler D8500 MM това не е потвърдено нито в едната, нито в другата посока) най-добрата защита остава подходящ избор на материал – PLA обикновено се справя добре дори без подгряване, докато ABS практически изисква нагрята маса и затворена камера.
Недостатъчна екструзия (тънки или разкъсани стени, дупки в горния слой) обикновено идва от запушена дюза, грешно калибрирани e-steps или температура, по-ниска от необходимата за конкретния материал – чест проблем именно при начинаещи, които все още не са свикнали да разпознават разликата между „материалът не излиза достатъчно“ и „скоростта на принтиране е твърде висока за настройките“.
Слабото сцепление между слоеве по вертикалната ос е физическо ограничение на самата FDM технология, а не дефект на конкретна машина – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). За начинаещ това е важно да се научи рано, защото детайл, натоварен неправилно спрямо посоката на принтиране, може да се счупи много по-лесно, отколкото очевидната му дебелина подсказва.
Препоръчани настройки по материал
Стойностите по-долу са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на M3D Enabler D8500 MM – трябва да се проверят и калибрират фино на всяка конкретна машина, независимо от марката.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura) – обичайно първият материал, с който се учи начинаещ
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura) – гъвкав материал, изисква по-бавна скорост и внимателна ретракция
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura) – най-взискателен към нагрята платформа и стабилна температура на средата
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – геометрия над този ъгъл обикновено се нуждае от опорни структури, за да се принтира чисто.
Заключение
M3D Enabler D8500 MM е модел на производителя M3D, но конкретните технически данни – обем, дюза, температури, скорост, цена – не са потвърдени от проверим публичен източник и затова не са част от тази статия като факт за самата машина. Общите принципи на FDM принтирането, изложени тук на база ядрото на правилата на EduFacturing, важат независимо от марката и остават полезна отправна точка, докато не се появи проверим източник за точните спецификации на този конкретен модел.
Източници
Няма проверим публичен източник за спецификациите на M3D Enabler D8500 MM към момента на писане. Общите насоки за FDM в тази статия са изведени от ядрото на правилата на EduFacturing: температурни диапазони за материали (material.pla.hotend_temp.cura, material.pla.bed_temp.cura, material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura, material.petg.hotend_temp.cura, material.petg.bed_temp.cura, material.abs.hotend_temp.cura) и правило за надвес и сцепление между слоеве (dfam.fdm.overhang_angle, dfam.fdm.layer_adhesion_xy_vs_z).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.