Какво представлява
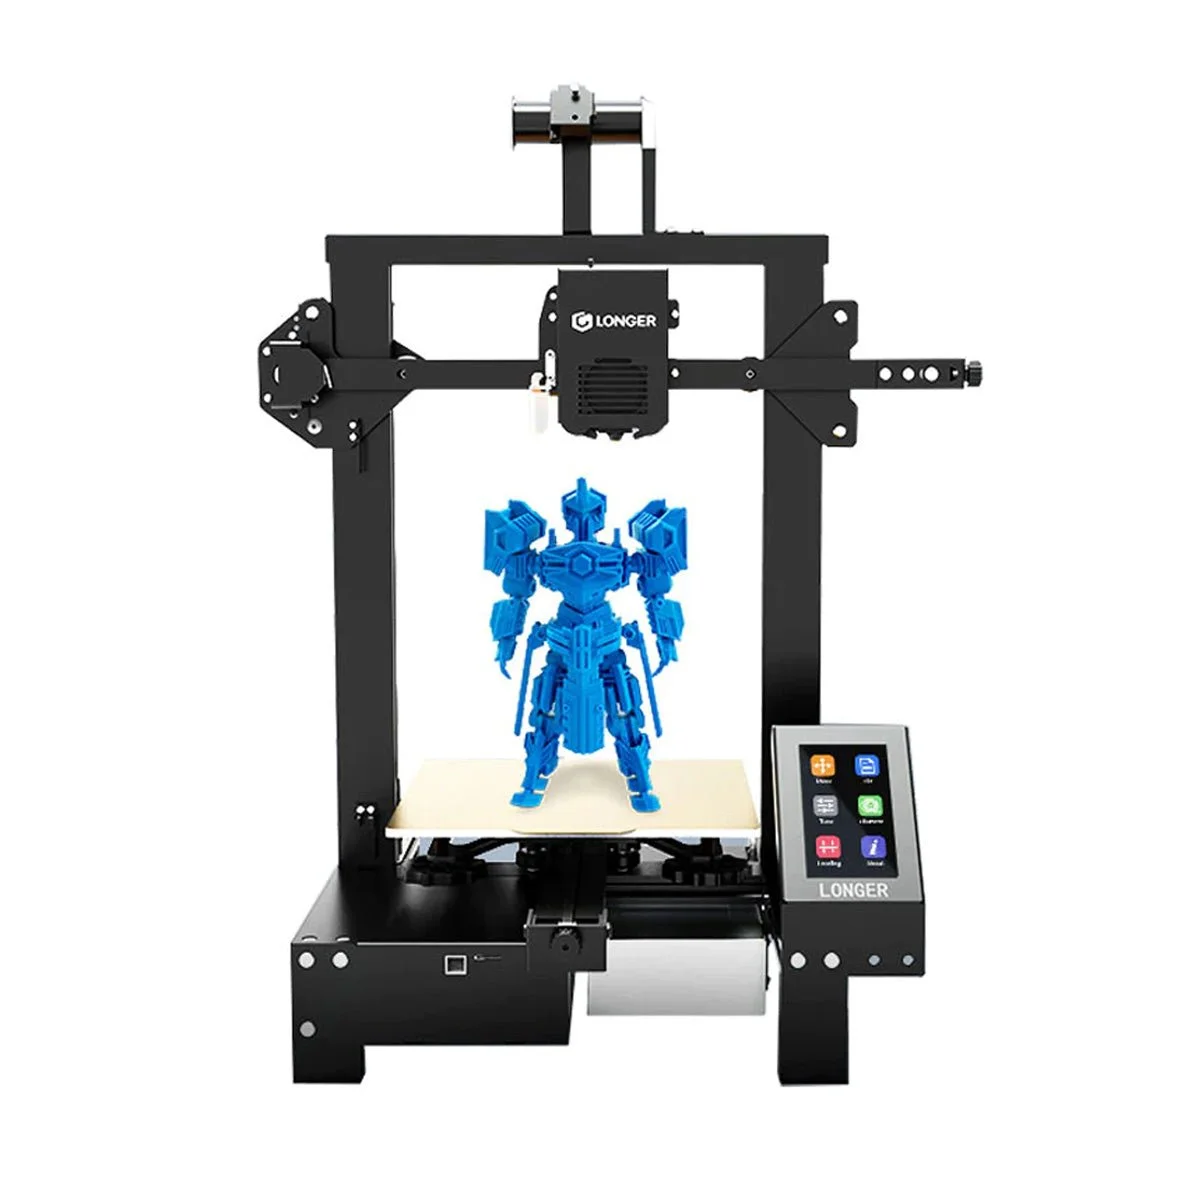
Longer LK4 X е 3D принтер на производителя Longer, изграден върху технологията FDM (fused deposition modeling, послойно наслагване на разтопена нишка) [1]. За разлика от серията LK1, LK4 X принадлежи към отделно, по-компактно семейство на марката – машинната ѝ дефиниция наследява същия общ базов профил на Longer като LK1 и LK1 Pro, но с различни габарити на работната зона, съответстващи на по-малка машина.
Класът е experimenter, същата категория като останалите модели на Longer в тази поредица от рецензии. Това означава, че въпреки по-компактния си размер, LK4 X не е опростена „детска“ версия на голямата машина, а пълноценен принтер, който изисква същото ниво на калибрация и потребителска намеса, каквото очаквате от по-голямата LK1 серия.
Работният обем на Longer LK4 X е 220 x 220 x 250 mm [1] – типична компактна настолна категория, забележимо по-малка от 300 x 300 x 400 mm при LK1 и LK1 Pro. Тази разлика в габаритите е основната причина да изберете LK4 X пред по-голямите модели на същата марка: по-малко пространство на бюрото, по-къси нагряващи ремъчни трасета и по-бърза загряваща фаза на по-малка платформа.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 220 x 220 x 250 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Longer |
Диаметърът на дюзата, максималната температура на хотенда, скоростта на принтиране, цената и годината на пускане не присъстват в машинната дефиниция на Longer LK4 X. Не попълваме тези редове с приблизителни стойности – за точни данни за конкретната ви бройка проверете гравировката на дюзата и приложената документация.
За кого е
Longer LK4 X е подходяща машина за потребител с ограничено място на бюрото или в кабинета, който все пак иска реална топла платформа [1], а не компромис без нагряемо легло. Компактният обем от 220 x 220 x 250 mm [1] е достатъчен за типични настолни проекти: учебни модели, дребни функционални части, органайзери и прототипи, при които не се очаква детайл да заема цяла голяма платформа.
Класификацията experimenter сигнализира, че въпреки по-малкия размер, машината не е замислена като плъг-и-плей уред за напълно начинаещи без желание да се занимават с настройка. Тя е за потребител, готов да нивелира, калибрира и следи машината си, само че в по-компактен физически формат от LK1 серията на същия производител.
Ако целта е принтиране на едроформатни детайли на едно парче, LK4 X не е верният избор – обемът от 220 x 220 x 250 mm [1] е недостатъчен за такива проекти, а по-голямата LK1 или LK1 Pro на същата марка биха свършили тази работа по-добре. За компактно бюро с реален достъп до PLA и PETG, LK4 X е разумна и по-малка отправна точка.
Калибрация стъпка по стъпка
Компактният формат на LK4 X не премахва нито една от стандартните крачки в калибрацията на FDM машина с подгряема платформа – само ги прави по-бързи за изпълнение, защото по-малката плоскост загрява и се проверява за по-кратко време.
- С лист хартия или сонда проверете разстоянието дюза-платформа в четирите ъгъла и центъра на площта от 220 x 220 mm [1]. Малката платформа изисква същата точност на измерване като голямата – грешката просто е по-концентрирана в по-малко пространство.
- Активирайте нагряването на леглото [1] и изчакайте стабилизация на температурата, преди да финализирате Z-офсета – платформата се разширява леко при нагряване, дори при по-малки размери.
- Свалете внимателно дюзата към платформата до момента, в който първият слой залепва плътно без прекомерно разплескване. Твърде близка дюза оставя следа тип elephant foot – разширена основа на детайла [design.elephant_foot_z_offset].
- За PLA работете в диапазон 210 до 230 C на хотенда [material.pla.hotend_temp.slicer] и 55 до 65 C на леглото [material.pla.bed_temp.slicer], с добавка от 5 до 10 C за дюзата само в първия слой [thermal.first_layer_temp_bump].
- Дръжте височината на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle] – конкретният диаметър не е потвърден в източника за LK4 X, така че сметката трябва да тръгва от реалната дюза на бройката ви.
- Принтирайте малка тестова кула и сравнете размерите ѝ с зададените в слайсъра, за да калибрирате потока на материала – на компактна платформа тестовите модели се принтират бързо, така че итерирайте няколко пъти, докато резултатът е стабилен.
- Не надвишавайте обемен дебит от около 50 mm^3/s [thermal.print_speed_thermal_limit]; по-малкият обем на принтирането не намалява физическия капацитет на хотенда да разтопява материала при висока скорост.
Чести дефекти и решения
- Elephant foot. Разширена основа на модела, причинена от прекалено близка дюза или твърде топло легло в първите слоеве [design.elephant_foot_z_offset]. Коригирайте с малко увеличение на Z-офсета.
- Warping. Повдигане на ъглите при ABS или при PETG в студено помещение [thermal.fdm_warping_cte]. На малка платформа рискът намалява статистически, защото типичните детайли заемат по-малка площ, но не изчезва при плоски модели, принтирани близо до пълния диаметър на леглото. Температура на леглото в горния край на диапазона и липса на течения на въздух остават най-сигурните мерки.
- Провиснали надвеси. Наклон над 45 градуса без подпора [dfam.fdm.overhang_angle] – геометрично правило, което не зависи от размера на машината, само от формата на детайла.
- Пропуски в стените. Резултат от скорост, надвишаваща капацитета на хотенда да разтопи материала [thermal.print_speed_thermal_limit]. Намалете скоростта първо, преди да променяте температурата на дюзата.
Препоръчани настройки по материал
| Материал | Температура на хотенда | Температура на леглото |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Малкият обем на LK4 X всъщност е предимство при по-капризни материали: по-къс път на принтиране означава по-малко време, в което детайл от PETG или ABS може да срещне температурни колебания в помещението. PLA остава най-безопасният старт и не изисква специална подготовка. При PETG балансирайте охлаждащия вентилатор внимателно – прекалено силен поток разлепва слоевете, прекалено слаб омекотява детайла. При ABS горната граница на риска е warping, а без потвърдена информация за затворена камера при тази машина, първите тестове трябва да бъдат с малки, компактни детайли, които естествено пасват на нейния формат.
Заключение
Longer LK4 X е experimenter машина с компактен работен обем 220 x 220 x 250 mm [1] и потвърдено нагряемо легло [1]. Тя е по-малката алтернатива в продуктовата гама на Longer, различна от серията LK1 не по клас или философия на настройка, а по чисто физически габарити на работната зона.
За потребител с ограничено място, който иска реален достъп до PLA и PETG без надплащане за обем, който няма да използва, LK4 X е разумен избор. Диаметърът на дюзата, максималната температура на хотенда, скоростта на принтиране и цената остават непотвърдени в тази рецензия – при нужда от точни данни за конкретната бройка, проверете документацията, приложена към машината.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/longer_lk4x.def.json (машинна дефиниция на Longer LK4 X от Cura 5.4.0, наследена от базовия профил на серията Longer; работен обем 220 x 220 x 250 mm, статус на нагряемото легло, клас и производител; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.