Какво представлява
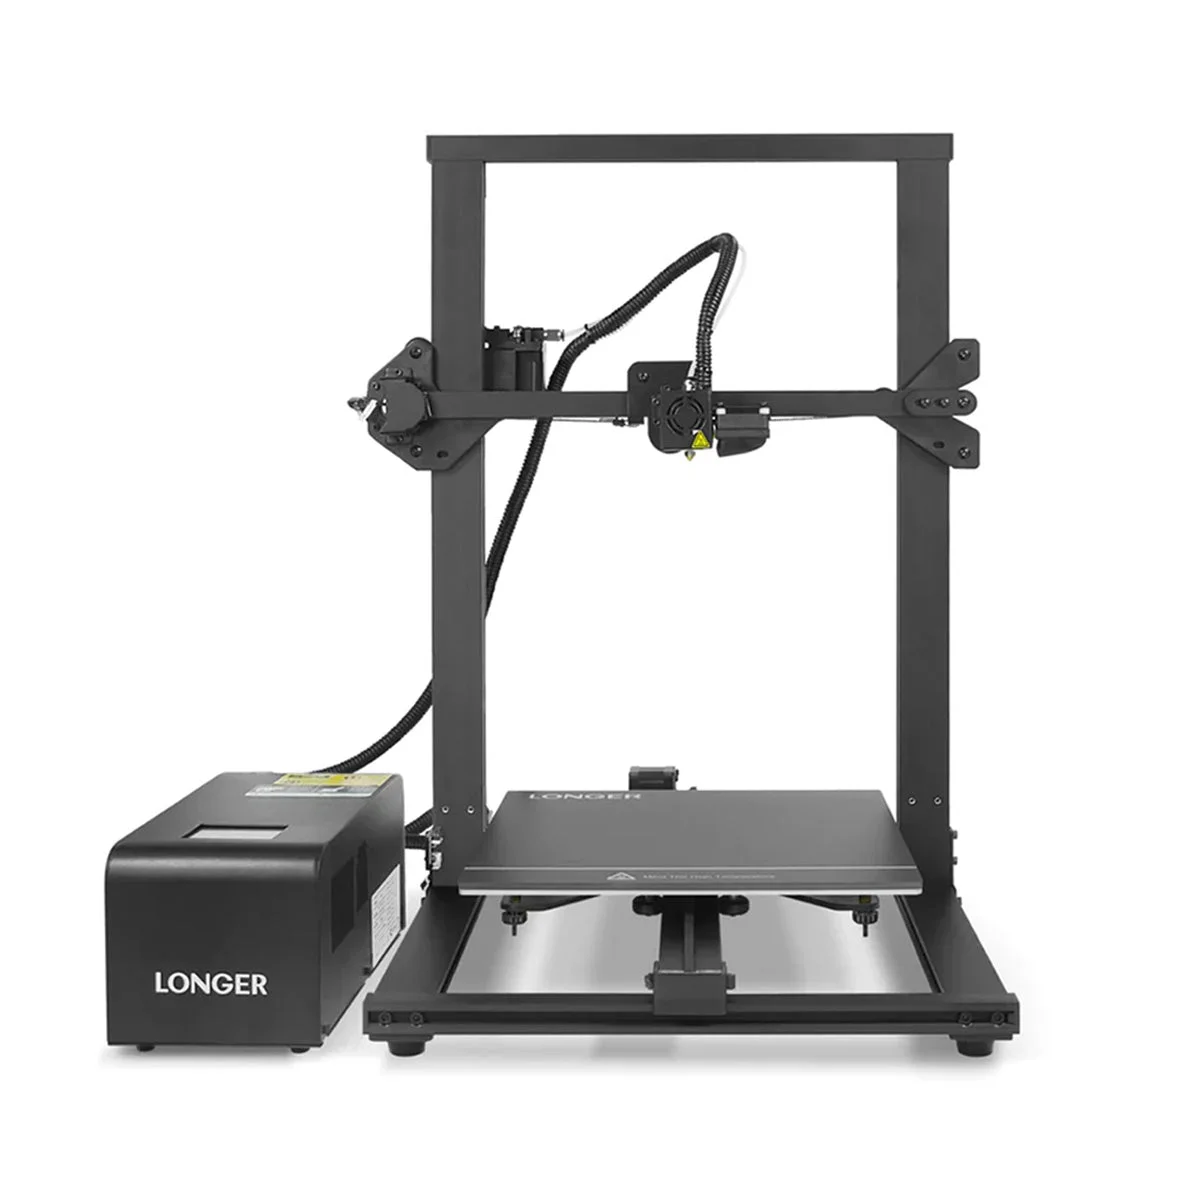
Longer LK1 е базовият модел от серията LK1 на производителя Longer, работещ по технологията FDM (fused deposition modeling, послойно наслагване на разтопена нишка) [1]. Докато по-скъпата ревизия LK1 Pro добавя „Pro“ към името, самата LK1 е отправната точка на семейството – конфигурацията, върху която производителят е стъпил, преди да предложи надградената версия. В машинните дефиниции на Cura и LK1, и LK1 Pro наследяват общ базов профил на марката Longer, което подсказва обща механична философия за цялата серия, макар конкретните разлики между двете ревизии да не са изброени числово в източника.
Класът на машината е experimenter – обозначение, което Cura използва за принтери, изискващи по-активна намеса на потребителя в настройката и калибрацията, за разлика от напълно затворените „hobby“ системи, ориентирани към принтиране направо от кутията. За Longer LK1 това е логично: като базов модел в продуктовата линия, тя е предназначена за потребител, готов да настрои машината сам, вместо да плаща за автоматизация, характерна за по-скъпи модели.
Работният обем на Longer LK1 е 300 x 300 x 400 mm [1] – същият, потвърден и за LK1 Pro. Това означава, че разликата между двата модела не е в габаритите на работната зона, а най-вероятно в други, непотвърдени в проверения източник аспекти (например фърмуер, окомплектовка или дребни механични детайли), които тук съзнателно не изброяваме с конкретни числа, защото не са част от машинната дефиниция.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 300 x 300 x 400 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Longer |
Диаметърът на дюзата, максималната температура на хотенда, скоростта на принтиране, цената и годината на пускане не присъстват в машинната дефиниция на Longer LK1 и затова не са включени тук с конкретна стойност. Това важи с еднаква сила и за базовата LK1, и за LK1 Pro – никоя от двете машинни дефиниции не изброява тези параметри, така че разликата между версиите не може да се докаже с числа от този източник.
За кого е
Longer LK1 е логичен вход в 3D принтирането за потребител, който иска среден работен обем и реална топла платформа на разумна отправна точка, без веднага да плаща за версията с добавка „Pro“. Класификацията experimenter показва, че производителят разчита на активна ангажираност на купувача – нивелиране, следене на температурния режим, дребна поддръжка – вместо на напълно автоматизирана система.
Нагряемото легло [1] е ключовата функционална разлика спрямо машини без подгряема платформа: то отваря достъп не само до PLA, но и до PETG, а с внимателна подготовка – изолация на платформата, ограничаване на течения – и до ABS. За учебен кабинет или домашна работилница, където основна цел е принтиране на PLA с възможност за преминаване към по-издръжлив PETG, базовата LK1 покрива нуждата без надплащане за функции, специфични само за Pro ревизията.
Ако приоритетът е конкретна допълнителна функция, добавена в Pro версията – каквато не е потвърдена числово в тази рецензия – или ако целта е принтиране в обем над 300 x 300 x 400 mm, базовата LK1 не е верният отговор. За стандартна работа с топла платформа в среден обем, тя изпълнява точно това, за което е проектирана.
Калибрация стъпка по стъпка
Подходът към калибрацията на Longer LK1 се дели логично на две фази: подготовка на механиката, преди каквото и да е нагряване, и същинска настройка на процеса на принтиране, след като платформата и хотендът вече са на работна температура.
- Проверете разстоянието между дюзата и студената платформа с лист хартия в двата предни ъгъла, двата задни ъгъла и центъра на площта 300 x 300 mm [1]. Повторете проверката периодично, не само при първото пускане на машината.
- Едва след механично нивелиране включете подгряването на леглото [1] и изчакайте да достигне работна температура, преди да пристъпите към фина настройка на Z-офсета – платформата леко се „деформира“ топлинно и точка, измерена студена, не е задължително същата точка, измерена гореща.
- Свалете дюзата внимателно към платформата, докато първата линия на принтирането залепва плътно, без да се разплесква прекомерно. Симптом на прекалено близка дюза е elephant foot – разширена, „стъпалоподобна“ основа на модела [design.elephant_foot_z_offset].
- Преминете към температурния режим на материала: PLA работи добре в диапазон 210 до 230 C на хотенда [material.pla.hotend_temp.slicer] и 55 до 65 C на леглото [material.pla.bed_temp.slicer]. Първият слой принтирайте с 5 до 10 C по-топла дюза от останалата част на модела [thermal.first_layer_temp_bump].
- Изберете височина на слоя в границите 25 до 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle] – точният диаметър не фигурира в проверения източник за тази машина, затова базирайте изчислението на реалната дюза, а не на подразбиращо се число.
- Проверете точността на подаване на материала чрез тънкостенен куб: сравнете зададените размери в слайсъра с реално измерените с шублер и коригирайте процента поток, докато двете съвпаднат.
- Пазете обемния дебит под приблизително 50 mm^3/s [thermal.print_speed_thermal_limit], особено когато преминете от PLA към по-плътен материал, защото по-плътната нишка изисква повече енергия за пълно разтопяване на същата скорост.
Чести дефекти и решения
| Дефект | Най-честа причина | Решение |
|---|---|---|
| Elephant foot (разширена основа) | Дюзата е прекалено близо до платформата или леглото е твърде топло в първите слоеве [design.elephant_foot_z_offset] | Лек ремонт на Z-офсета в положителна посока при следващото нивелиране |
| Warping (повдигане на ъгли) | Материал със силно свиване (ABS, а понякога и PETG) в студено помещение, дори с включено нагряемо легло [thermal.fdm_warping_cte] | По-висока температура на платформата в горния край на диапазона, затворено пространство без течения, brim (допълнителен пръстен около основата) |
| Провиснали надвеси | Наклон над 45 градуса спрямо вертикала без опорна структура [dfam.fdm.overhang_angle] | Добавяне на подпори в слайсъра или преориентиране на модела върху платформата |
| Пропуски по стените | Скорост на принтиране, надвишаваща обемния капацитет на хотенда [thermal.print_speed_thermal_limit] | Намаляване на скоростта преди всяка промяна в температурата |
Препоръчани настройки по материал
| Материал | Температура на хотенда | Температура на леглото |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Тъй като нагряемото легло на Longer LK1 е потвърдено [1], всеки от трите реда в таблицата е физически достижим за машината – разликата е в риска, не в постижимостта. PLA не изисква почти никакво внимание отвъд стандартната калибрация. При PETG основната крива в обучението е охлаждането: прекалено силен вентилатор разлепва съседните линии, докато прекалено слаб оставя провиснали детайли по-меки от очакваното. При ABS горната граница на риска е warping, а решаваща роля играят фактори, които машинната дефиниция не покрива – наличие на затворена камера, температура на помещението – затова първите опити с ABS трябва да са малки и добре наблюдавани, преди да преминете към по-обемни детайли.
Заключение
Longer LK1 е базовата experimenter машина в семейството LK1, с работен обем 300 x 300 x 400 mm [1] и потвърдено нагряемо легло [1] – същите габарити, каквито има и по-скъпата Pro ревизия. Разликата между двете версии, доколкото съществува извън наименованието, не е потвърдена числово в машинните дефиниции на Cura, затова тук не спекулираме с конкретни допълнителни функции на Pro версията.
За потребител, който иска среден обем за принтиране и реална топла платформа за PLA и PETG, без надплащане за функции, специфични само за по-скъпата ревизия, базовата Longer LK1 е разумен и достатъчен избор. Диаметърът на дюзата, максималната температура на хотенда, скоростта на принтиране и цената остават непотвърдени в тази рецензия – за тях се обърнете към документацията на конкретната закупена бройка.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/longer_lk1.def.json (машинна дефиниция на Longer LK1 от Cura 5.4.0, наследена от базовия профил на серията Longer; работен обем 300 x 300 x 400 mm, статус на нагряемото легло, клас и производител; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.