Какво представлява
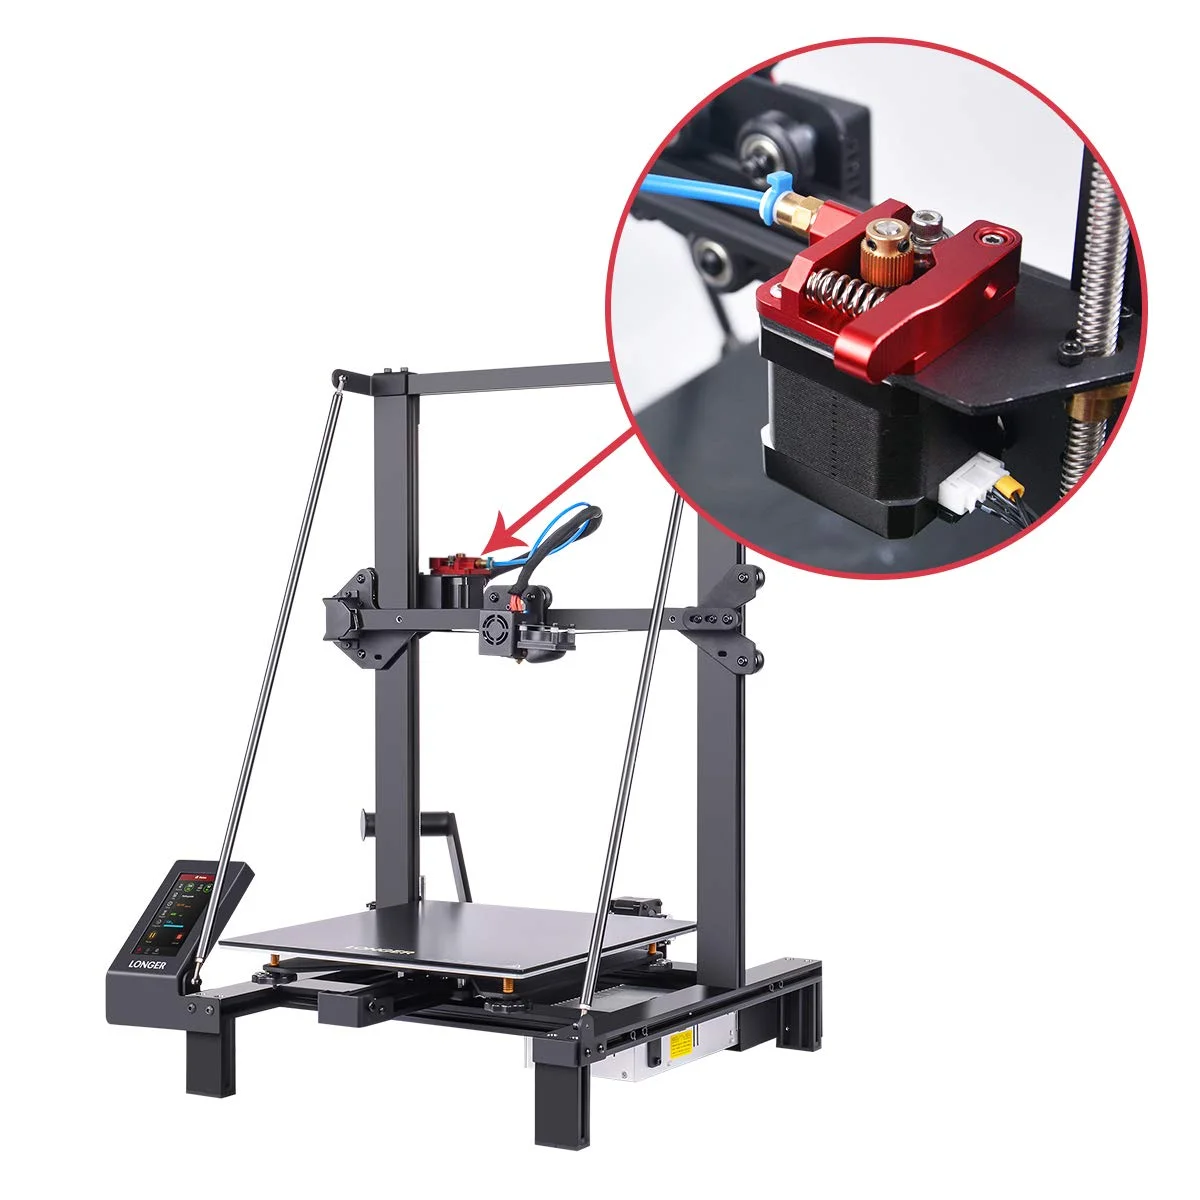
Longer LK1 Pro е 3D принтер на производителя Longer, изграден върху технологията FDM (fused deposition modeling, послойно нанасяне на разтопена пластмасова нишка) [1]. Машинната дефиниция го поставя в клас experimenter и го наследява от общ базов профил на марката, споделен с останалите модели от серията LK1 – решение, което показва, че Longer стъпва върху една обща платформа и надгражда конкретни модели върху нея, вместо да преизобретява механиката за всяка нова версия.
Наименованието „Pro“ обичайно подсказва надградена версия спрямо базов модел, но в проверения източник няма изрично изброени разлики извън наследяването от общата дефиниция на серията – затова тук не твърдим конкретни подобрения (например по фърмуер, екструдер или сензорика), които не са потвърдени числово. Сигурното е работният обем и наличието на нагряемо легло, а именно тях разглеждаме подробно по-долу.
Работният обем на Longer LK1 Pro е 300 x 300 x 400 mm [1] – категория среден до по-голям настолен принтер, достатъчна за повечето учебни, макетни и функционални детайли, без да изисква рязане на модела на части. За разлика от компактните машини с основа около 220 mm, тук основата от 300 x 300 mm позволява принтиране на по-широки плоски детайли на едно парче.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 300 x 300 x 400 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Longer |
Проверения източник не съдържа диаметър на дюзата, максимална температура на хотенда, скорост на принтиране, цена или година на пускане за Longer LK1 Pro. Съзнателно не попълваме тези редове с приблизителни числа – ако ви трябва точна стойност за конкретната ви бройка, проверете гравировката на дюзата и документацията, приложена към машината, защото сред различни партиди дори при затворени продуктови линии комплектацията може да варира.
За кого е
Longer LK1 Pro е подходяща машина за потребител с базов опит в 3D принтирането, който иска среден работен обем и реална топла платформа, но без претенциите и цената на индустриална система. Класификацията experimenter означава, че производителят разчита на потребителска намеса в настройката – калибрация, следене на фърмуер, понякога дребна механична поддръжка – за разлика от напълно затворени „plug and play“ машини.
Наличието на нагряемо легло [1] е решаващото предимство пред машините без подгряема платформа: то отваря пътя не само към PLA, но и към PETG, а при добра допълнителна подготовка (изолация, затворена камера) и към ABS. За учебен кабинет, малка работилница или напреднал домашен потребител, който иска да експериментира с повече от един материал, LK1 Pro е разумна отправна точка именно заради тази комбинация от среден обем и подгряема основа.
Ако целта е едроформатно принтиране над 300 x 300 mm на едно парче или гарантирана работа с високотемпературни инженерни пластмаси, LK1 Pro не е верният отговор, защото проверените данни не потвърждават нито по-голям обем, нито максимална температура на хотенда, достатъчна за такива материали.
Калибрация стъпка по стъпка
- Нивелирайте платформата в четирите ъгъла и центъра на работната площ от 300 x 300 mm [1], с лист хартия или вграден сензор, ако машината разполага с такъв.
- Загрейте леглото [1] преди финалното нивелиране, защото платформата леко се деформира при нагряване – нивелиране на студено легло, последвано веднага от принтиране на топло, е честа причина за неравномерен първи слой.
- Настройте Z-офсета така, че първият слой да залепва плътно, без прекомерно разплескване. Твърде малък офсет причинява elephant foot (разширена, „стъпало“-подобна основа на детайла) [design.elephant_foot_z_offset].
- Задайте температура спрямо материала: за PLA 210 до 230 C на дюзата и 55 до 65 C на леглото [material.pla.hotend_temp.slicer] [material.pla.bed_temp.slicer]; за първия слой добавете 5 до 10 C над работната температура [thermal.first_layer_temp_bump].
- Настройте височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Точният диаметър на дюзата не е потвърден за тази машина, затова изчислете диапазона спрямо реалната дюза.
- Калибрирайте потока (flow) с тестов куб: измерете реалните размери по X, Y и Z и коригирайте процента в слайсъра, докато разликата стане пренебрежимо малка.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit], особено при преминаване от PLA към по-плътни или по-трудно топими материали като PETG.
Чести дефекти и решения
Elephant foot (разширена основа на детайла) идва от твърде малък Z-офсет или прекалено топло легло в първите слоеве [design.elephant_foot_z_offset]. Решение: леко увеличаване на Z-офсета при следващото нивелиране или лек намаляване на температурата на леглото само за първия слой.
Warping (повдигане и разлепване на ъглите) е по-рядък при LK1 Pro, отколкото при машина без подгряема платформа, но остава реален риск при ABS или при PETG в студено помещение [thermal.fdm_warping_cte]. Решения: температура на леглото в горния край на препоръчания диапазон за материала, помещение без течения на въздух и добро първоначално сцепление (лепило, brim – допълнителен пръстен около основата на модела).
Провиснали надвеси (overhangs) над 45 градуса наклон спрямо вертикала [dfam.fdm.overhang_angle] изискват подпори (supports) в слайсъра или преориентиране на модела върху платформата, вместо разчитане само на охлаждащ вентилатор.
Пропуски по стените при висока скорост на принтиране обикновено сигнализират надвишен обемен дебит [thermal.print_speed_thermal_limit]. Първата проверка при такъв дефект е скоростта на принтиране, преди да пипате температурата на дюзата.
Препоръчани настройки по материал
Следната таблица дава общоприети температурни диапазони за FDM принтиране, приложими към Longer LK1 Pro благодарение на потвърденото нагряемо легло [1]. Стойностите са отправни точки – конкретната макара нишка на всеки производител може да изисква фина настройка в рамките на диапазона.
| Материал | Температура на хотенда | Температура на леглото |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
PLA е естествената отправна точка на LK1 Pro: печата се лесно и не изисква затворена камера. PETG е логична следваща стъпка, тъй като подгряемото легло [1] покрива изисквания диапазон на температура – тук е нужно по-слабо охлаждане от PLA, за да не се получи разслояване между съседни линии. ABS е технически възможен благодарение на същото подгряемо легло, но без потвърдена максимална температура на хотенда или наличие на затворена камера за тази машина, първите принтове с ABS е разумно да са по-малки детайли, докато не установите как машината се държи при течения на въздух в помещението.
Заключение
Longer LK1 Pro е experimenter машина с работен обем 300 x 300 x 400 mm [1] и потвърдено нагряемо легло [1] – комбинация, която я поставя между базовите машини без подгряема платформа и по-скъпите затворени системи. Тя не е плъг-и-плей уред, а инструмент, който изисква редовна калибрация, но възнаграждава с реален достъп до PLA, PETG и предпазливо ABS.
За специфики като диаметър на дюзата, максимална температура на хотенда, скорост на принтиране или цена, най-сигурният път остава документацията на конкретната закупена бройка, защото те не са част от потвърдените данни в тази рецензия. С добра калибрация и разбиране на общите принципи на FDM принтирането, LK1 Pro предлага стабилна основа за среден по обем принтиране с топла платформа.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/longer_lk1pro.def.json (машинна дефиниция на Longer LK1 Pro от Cura 5.4.0, наследена от базовия профил на серията Longer; работен обем 300 x 300 x 400 mm, статус на нагряемото легло, клас и производител; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.