Какво представлява
LNL3D D6 е голямоформатен FDM (Fused Deposition Modeling) принтер с два независими екструдера (IDEX – Independent Dual Extrusion), продаван през официалния магазин LNL 3D Solutions под каталожно наименование Tenlog TL-D6 [1]. Това е машина за строители и малки ателиета, които искат много обем за принтиране и реален двоен екструдер, а не само декоративна втора дюза. Официалната страница на продукта изброява като водещи функции голям обем на принтиране, отделно захранване на подгряваното плато и три режима на принтиране с двата екструдера – принтиране с два материала едновременно (Dual Material Printing), режим на дублиране (Duplication Mode) и огледален режим (Mirror Mode) [1].
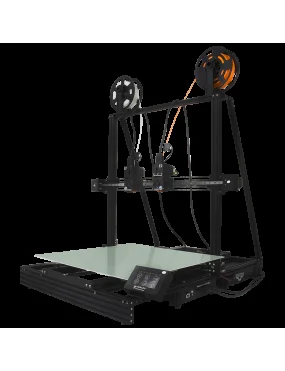
Рамата е класическа кутиеста конструкция от алуминиева сплав и ламарина, а платформата за принтиране е комбинация от алуминиева сплав и стъкло [1]. Управлението минава през 480×272-пикселов цветен капацитивен сензорен екран, а машината тежи 30 kg при габарити 90×95×104 cm (Ш×Д×В) [1]. Към датата на проверка страницата показва и конкретна цена от 1899,99 щатски долара за модела с код 01-TLD6-STD [1] – число, което може да варира във времето и зависи от валута и наличност, затова тук служи по-скоро като ориентир за ценовия клас, отколкото като фиксирана стойност.
Технически спецификации
Всички стойности по-долу са потвърдени директно от официалната страница на продукта в LNL 3D Solutions, раздел „General“ и „Specifications“ [1].
- Обем на принтиране (Ш×Д×В): 600×600×600 mm [1]
- Габарити на машината (Ш×Д×В): 90×95×104 cm [1]
- Брой дюзи: 2 (независим двоен екструдер, IDEX) [1]
- Диаметър на дюзата: 0.4 mm, с поддръжка на 0.2/0.3/0.5/0.6/0.8/1.0 mm [1]
- Максимална температура на дюзата: 250°C [1]
- Максимална температура на подгряваното плато: 70°C, с отделно 350 W захранване само за платото [1]
- Дебелина на слоя: 0.1-0.4 mm [1]
- Скорост на принтиране: 10-150 mm/s [1]
- Точност на позициониране по XY: 0.011 mm; по Z: 0.0025 mm, с два винта по Z за по-малко клатене на платформата [1]
- Захранване: 110-120 V / 6.8 A или 200-240 V / 3.4 A, 50/60 Hz; изходно 24 V, макс. 15 A по два отделни канала [1]
- Поддържани филаменти: PLA, ABS, PETG, TPU, PVA, HIPS, WOOD, FLEXIBLE [1]
- Софтуер: Cura, Repetier-Host [1]
- Тегло: 30 kg [1]
За кого е
LNL3D D6 е за строител или малко ателие, на което истински му трябва обем 600×600×600 mm [1] или реален двоен екструдер за принтиране с два материала, дублиране на детайли или огледални двойки (например лява/дясна част на един и същ проект) [1]. Габаритите от 90×95×104 cm и тегло 30 kg [1] означават, че машината заема реално място в помещението – това не е принтер за бюро до лаптопа. Ценовият клас (около 1899,99 щатски долара към момента на проверка на страницата [1]) я позиционира между хобиен принтер и малка производствена машина, а не в бюджетния сегмент за първи принтер. По-важно е обаче температурното ограничение: 250°C на дюзата и само 70°C на платото [1] покриват комфортно PLA, TPU и по-голямата част от PETG, но реално ABS принтиране (официално обявено като поддържан материал [1]) остава компромис – за него по-долу има конкретно обяснение защо. За чист PLA/PETG/TPU работен процес с голям обем и двоен екструдер машината е силен избор; за сериозно ABS/ASA производство на технически детайли по-подходяща е машина със затворена камера и по-висок таван на температурите.
Калибрация стъпка по стъпка
При IDEX машина като LNL3D D6 калибрацията минава през две допълнителни стъпки спрямо принтер с една дюза, заради двата независими екструдера и двата винта по Z [1]:
- Изравняване (тариране) на двата Z-винта, така че платформата да е перпендикулярна на портала в цялата ширина от 600 mm – иначе единият край на платото ще е по-близо до дюзите от другия.
- Нивелиране на леглото в няколко точки по цялата 600×600 mm площ, преди всякакви други настройки.
- Калибриране на отместването между двете дюзи по X и Y – критична стъпка именно за режимите на дублиране и огледално принтиране; без нея двете копия излизат разместени едно спрямо друго.
- Z-offset на първия слой за всяка от двете дюзи поотделно.
- Калибриране на потока (flow) с единична стена и измерване на реалната дебелина.
- Тест на ретракцията и температурна кула в рамките на физическия диапазон на машината, до 250°C [1].
Първият слой се принтира бавно, в диапазона 15-25 mm/s, с изключен охлаждащ вентилатор – общо правило за адхезия на FDM машини, потвърдено от ядрото на EDi Brain [2][3].
Чести дефекти и решения
Разминаване между двете дюзи (специфично за IDEX). Симптом: в режим на дублиране или огледално принтиране двете копия на детайла излизат леко изместени едно спрямо друго по X или Y. Причина: неточно калибрирано отместване между двете дюзи. Решение: повторение на процедурата за калибриране на отместването между дюзите, описана в стъпка 3 по-горе, с малки корекции докато двете копия съвпаднат.
Stringing (тънки нишки между елементите). Симптом: паяжина от материал между отделни части на модела. Причина: недостатъчна ретракция или температура на дюзата, близка до горната граница от 250°C [1]. Решение: увеличаване на дистанцията и скоростта на ретракция в слайсера и понижаване на температурата стъпка по стъпка.
Warping (коробене на ъглите), особено при ABS. Симптом: ъглите на детайла се повдигат от платото. Причина: платото на LNL3D D6 стига максимум 70°C [1], а ABS обичайно изисква 80-110°C за добра адхезия – това е реален физически недостиг, не грешка в настройките. Решение: brim (широк ръб), добро почистване на платото, ограничаване на течения и, при възможност, временен картонен параван около машината, тъй като тя няма фабрична затворена камера.
Недоекструзия. Причина: частично запушена дюза от 0.4 mm [1], износен подаващ механизъм или несъответствие между зададен и реален диаметър на филамента (машината работи с 1.75 mm материал). Решение: почистване на дюзата, проверка на подаващия механизъм и повторно калибриране на потока преди дълго принтиране.
Препоръчани настройки по материал
LNL3D D6 официално поддържа PLA, ABS, PETG, TPU, PVA, HIPS, WOOD и FLEXIBLE [1], но физическият таван от 250°C на дюзата и 70°C на платото [1] определя кои от общите диапазони на EDi Brain са реално постижими:
- PLA – дюза 210-230°C, легло 55-65°C [4][5]. И двата диапазона са напълно в границите на машината – най-предвидимият материал за първите принтове на новия принтер.
- PETG – дюза 230-265°C, легло 70-85°C [6][7]. Горната граница на дюзата (265°C) надхвърля физическия максимум на LNL3D D6 (250°C) [1], затова реалният работен диапазон е 230-250°C, не пълният общ диапазон. Долната граница на леглото (70°C) съвпада точно с максимума на машината [1] – работи, но без резерв, затова допълнителна помощ за адхезия (лепило, PEI повърхност) е разумна застраховка.
- ABS – дюза 235-270°C, легло 80-110°C [8][9]. И горната граница на дюзата, и целият диапазон на леглото са извън физическия капацитет на машината (250°C дюза, 70°C легло) [1] – ABS ще принтира, но с реален риск от разслояване и коробене; параван около машината и внимателно наблюдение на първите слоеве са задължителни, не по избор.
- TPU – дюза 220-240°C, легло 35-55°C [10][11]. И двата диапазона са комфортно в границите на машината; основното предизвикателство остава ниска скорост на принтиране заради еластичността на материала, а не температурата.
Независимо от материала, първият слой се принтира бавно (15-25 mm/s) с изключен вентилатор [2], а при ABS обдухването през останалата част от детайла трябва да остане ниско, до около 20% от максимума, за да се избегне разслояване между слоевете [12].
Заключение
LNL3D D6 предлага рядка комбинация – обем на принтиране 600×600×600 mm и истински независим двоен екструдер с режими за дублиране и огледално принтиране [1] – на цена, потвърдена на момента на проверка около 1899,99 щатски долара за базовата конфигурация [1]. За PLA, TPU и разумно управляван PETG машината е силен избор за строител или малко ателие, което иска голям обем и двоен работен процес. За ABS обаче таванът от 70°C на платото [1] е реално ограничение спрямо препоръчания диапазон на материала – принтирането е възможно, но изисква допълнителни мерки срещу коробене, а не просто увеличаване на температурата. Честната равносметка: купувайте машината заради обема и IDEX функционалността, не заради представата за пълноценен ABS печат директно от кутията.
Източници
- Tenlog TL-D6 Best Dual Extruder 3D Printer Large Format – официална страница на продукта, LNL 3D Solutions – обем на принтиране, температури на дюза и плато, точност на позициониране, захранване, поддържани материали, цена и режими на принтиране.
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range
- EDi Brain, ядро на правилата: gcode.quality.first_layer_fan_off
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.