Какво представлява
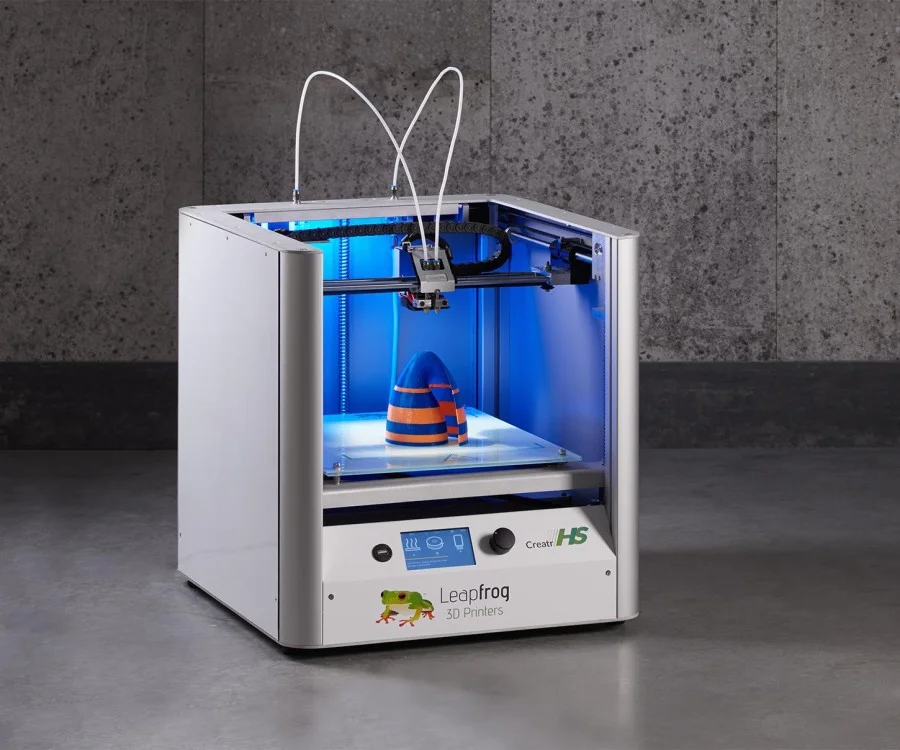
Leapfrog Creatr HS XL е 3D принтер на Leapfrog, работещ по същата FDM (fused deposition modeling) технология, както и останалите машини на марката, но с една конструктивна крачка, която го превръща в напълно различен инструмент от по-компактния си съименник Creatr HS: буквите „XL“ тук означават не просто „по-голям“, а конкретно „много по-висок“. Основата на платформата остава практически идентична – 270 x 280 mm – но височината скача до 590 mm [1], над три пъти повече от 180 mm при стандартната версия.
Тази разлика не е козметична. Машина с квадратна или леко удължена основа и обичайна височина е универсален инструмент; кула с височина над половин метър при непроменена основа е специализиран инструмент за вертикални проекти – лампи, вази, дълги стойки, рамки, тотемни фигури, високи кутии и всякакви детайли, при които моделът не се вписва в стандартен настолен принтер без разрязване на секции.
Класът остава experimenter, а Leapfrog запазва инженерния си профил от индустриалния сегмент на компанията, пренесен в по-достъпен формат. При машина с толкова висока рамка обаче experimenter статутът има допълнително практическо значение: стабилността на конструкцията по височина, а не само настройките на слайсъра, определя качеството на принтиране при висок детайл.
Технически спецификации
Данните по-долу са потвърдени от машинната дефиниция на Leapfrog Creatr HS XL в Cura 5.4.0 [1].
| Показател | Стойност |
|---|---|
| Работен обем | 270 x 280 x 590 mm [1] |
| Нагряемо легло | Да [1] |
| Брой екструдери | 2 [1] |
| Диаметър на дюзата | 0.35 mm [2] |
| Технология | FDM |
| Клас | experimenter |
Максималната температура на хотенда, скоростта на принтиране, цената, годината на пускане и кинематиката не присъстват в проверения източник за този модел. Не ги измисляме – ако имате нужда от точно число за тях, потърсете документация конкретно за вашия екземпляр на Creatr HS XL.
За кого е
Leapfrog Creatr HS XL е точния инструмент, когато проектът изисква височина, а не ширина – висок декоративен предмет, дълга функционална стойка, кула-прототип или партида от вертикални детайли, наредени един до друг на сравнително тясната основа от 270 x 280 mm [1]. Класификацията experimenter означава, че собственикът трябва да разбира от калибрация и настройки на слайсъра, а не да очаква автоматизирано изживяване направо от кутията.
Ако основната задача е широк, плосък детайл – панел, табела, плочка, покриваща по-голяма площ – тясната основа от 270 x 280 mm тук е ограничението, не височината. За такъв тип работа по-компактната сестра Creatr HS от същото семейство, с идентична основа но само 180 mm височина, е по-практичен и по-стабилен избор, защото не носи ненужната висока рамка за задача, която не се възползва от нея. HS XL съществува именно за случаите, в които стандартната височина не стига.
Калибрация стъпка по стъпка
- Проверете механичната стабилност на високата рамка преди всяка калибрация – при височина от 590 mm [1] леко неизправна вертикална направляваща причинява видимо разместване на слоеве (layer shifting) много по-лесно, отколкото при ниска машина.
- Нивелирайте платформата от 270 x 280 mm [1] в четирите ъгъла и центъра – основата остава компактна, така че самата нивелация не е по-сложна от стандартна машина, въпреки височината на цялата конструкция.
- Задайте температура на дюзата за PLA 210 до 230 C [material.pla.hotend_temp.slicer] и легло 55 до 65 C [material.pla.bed_temp.slicer], с прибавка от 5 до 10 C на първия слой [thermal.first_layer_temp_bump] за сигурна адхезия на леглото [process.first_layer_adhesion_bed] – при висок модел загубата на адхезия в началото компрометира часове на принтиране по-късно.
- Настройте височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.35 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея – за високи модели по-малка височина на слоя означава повече слоеве и по-дълго време за принтиране, което трябва да се балансира срещу желаната детайлност.
- Активирайте вентилатор за охлаждане на модела достатъчно рано, за да не се натрупва топлина във високите тънки секции – при вертикални обекти горещите горни слоеве понякога омекват под собствената тежест на принтираната над тях геометрия.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit] – при висок печат, който отнема много часове, изкушението да ускорите профила е по-голямо, но хотендът има същия физически лимит независимо от общата височина на детайла.
- Проверявайте нивото на нишката (филамента) в държача преди дълги вертикални принтове – смяна на макарата по средата на висок обект е по-рисковано, отколкото при кратко принтиране, защото шевът между старата и новата нишка е по-видим на дълга, гладка вертикална стена.
Чести дефекти и решения
Разместени слоеве (layer shifting) са специфичен риск при тази машина именно заради височината [1] – механичен удар, разхлабен ремък или недостатъчна стабилност на рамката се натрупват по височина и стават видими като стъпаловидно отместване. Решение: проверка на опъна на ремъците и намаляване на скоростта на движение при високи детайли.
Warping в основата остава риск въпреки нагряемото легло [thermal.fdm_warping_cte], особено защото висок модел разчита изцяло на здрава първа адхезия – цялото принтиране „виси“ механично на този първи контакт с платформата през следващите часове.
Elephant foot на първия слой [design.elephant_foot_z_offset] се коригира с леко отрицателно Z-офсет – за висок детайл дефект в самата основа е особено скъп, защото се открива само след много часове принтиране нагоре.
Провиснали надвеси над около 45 градуса [dfam.fdm.overhang_angle] изискват supports – при вертикални проекти надвеси се появяват по-често в горната част на модела, така че планирайте достатъчно материал за поддръжка предварително, а не да разчитате на импровизация по средата на дълго принтиране.
Препоръчани настройки по материал
Общите диапазони по-долу важат за трите основни FDM материала. Нагряемото легло на Creatr HS XL [1] дава достъп и до трите, но при висок печат стабилността на адхезията през целия процес тежи повече от избора на температура в горния или долния край на диапазона.
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C |
| PETG | 230 до 265 C | 70 до 85 C |
| ABS | 235 до 270 C | 80 до 110 C |
PLA е практичният старт за висок печат заради ниското свиване – по-малък риск от загуба на адхезия по средата на дълъг вертикален обект. PETG се възползва от нагряемото легло [1] и е добър избор, когато високият детайл трябва да е по-издръжлив механично, но изисква по-внимателно охлаждане на всеки нов слой. ABS е технически достъпен благодарение на температурата на платформата, но за висок печат без потвърдена затворена камера риска от warping в основата е по-осезаем, защото компрометира целия обект над него – препоръчваме първо кратки тестови кули, преди дълго ABS принтиране.
Заключение
Leapfrog Creatr HS XL е experimenter машина с работен обем 270 x 280 x 590 mm [1] и нагряемо легло [1] – специализирана в едно измерение: височина. Основата остава почти идентична с по-компактната Creatr HS, но с над три пъти повече вертикален капацитет, което я прави правилен избор единствено когато проектът реално се възползва от тази височина.
Ако вашите детайли са широки и ниски, HS XL носи ненужна висока рамка без практическа полза – потърсете стандартната Creatr HS. Но за вертикални проекти, дълги стойки, високи декоративни обекти или партиди от вертикално ориентирани части, HS XL предлага точно капацитета, който компактните машини физически не могат да поберат.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/leapfrog_creatr_hs_xl.def.json (машинна дефиниция на Leapfrog Creatr HS XL от Cura 5.4.0; работен обем 270 x 280 x 590 mm и нагряемо легло; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/leapfrog_creatr_hs_xl_extruder_right.def.json (файл на екструдера на Leapfrog Creatr HS XL от Cura 5.4.0; диаметър на дюзата 0.35 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.