Какво представлява
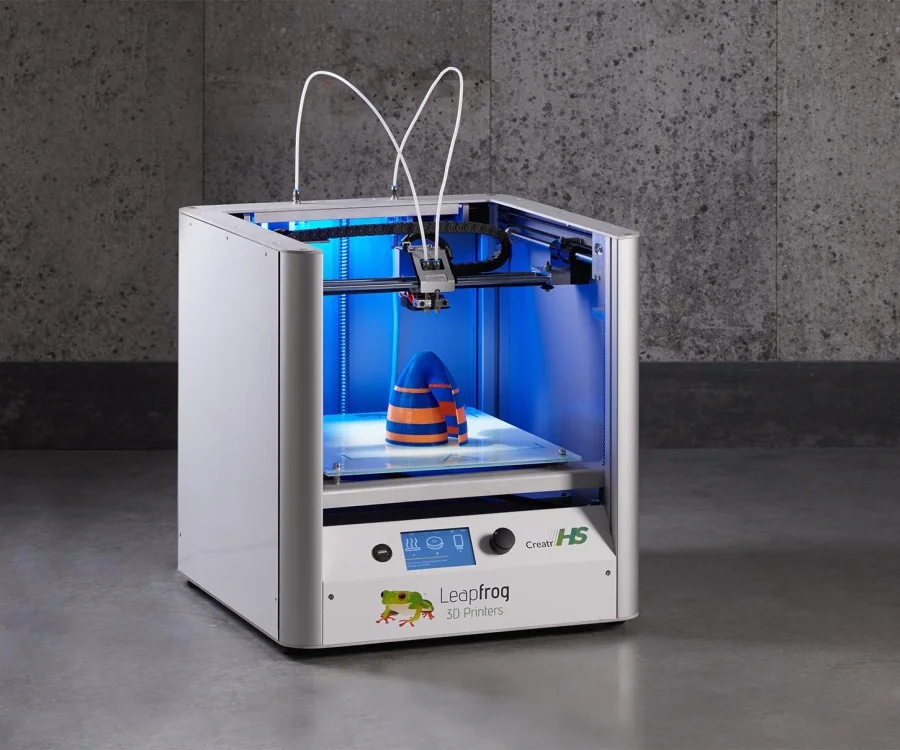
Leapfrog Creatr HS е 3D принтер на нидерландския производител Leapfrog, работещ по технологията FDM (fused deposition modeling, послойно нанасяне на разтопена нишка) [1]. Буквите „HS“ в името обичайно намекват за по-бърза машина в продуктовата гама на Leapfrog, но потвърдените данни за този конкретен модел касаят преди всичко геометрията на работния обем, не скоростта – затова именно формата на платформата, а не темпото на принтиране, е основната отличителна черта, за която можем да говорим тук с доказани числа.
Класът на машината е experimenter – междинен сегмент за собственик, който вече излиза извън режима „включи и принтирай“ на базовите hobby машини и е готов да калибрира и настройва профили сам. Leapfrog като марка е позната преди всичко от индустриалния и професионалния сегмент на компанията, така че Creatr HS носи част от тази инженерна родословна линия в по-достъпен формат.
Най-показателното число за тази машина е работният обем от 270 x 280 x 180 mm [1]. Височината от само 180 mm е забележимо ниска спрямо ширината и дълбочината – платформата е почти два пъти по-широка, отколкото висока. Това превръща Creatr HS в специалист по плоски и ниски детайли: панели, табелки, плочки, равни функционални части, докато високи вертикални обекти просто не се вписват физически в работния обем, независимо колко добре е калибрирана машината.
Технически спецификации
Данните по-долу са потвърдени от машинната дефиниция на Leapfrog Creatr HS в Cura 5.4.0 [1].
| Показател | Стойност |
|---|---|
| Работен обем | 270 x 280 x 180 mm [1] |
| Нагряемо легло | Да [1] |
| Брой екструдери | 2 [1] |
| Диаметър на дюзата | 0.35 mm [2] |
| Технология | FDM |
| Клас | experimenter |
Максималната температура на хотенда, реалната скорост на принтиране (въпреки намека в името „HS“), цената, годината на пускане и кинематиката не присъстват в проверения източник за този модел. Умишлено не ги посочваме тук – ако дадено число не е доказано конкретно за Creatr HS, третирайте го като слух, докато не намерите собствен документиран източник.
За кого е
Leapfrog Creatr HS е добър избор за работилница или кабинет, чиито основни проекти са ниски, широки детайли: табели, декоративни панели, плоски прототипи, корпуси с малка височина или партиди от еднакви плочки, наредени рамо до рамо на платформата от 270 x 280 mm [1]. Класификацията experimenter означава, че собственикът трябва да е готов да настройва профили в слайсъра сам, а не да очаква фабрична „черна кутия“.
Ако проектът изисква висок вертикален детайл – фигура, ваза, дълга стойка – височината от само 180 mm [1] е твърд физически таван, който не се решава с по-добра калибрация. За такива задачи по-подходяща е сестринската машина Leapfrog Creatr HS XL от същото семейство, с идентична основа, но много по-голяма височина. За плоски и широки проекти обаче Creatr HS е директно подходяща машина, без нужда от компромис с ориентацията на модела.
Калибрация стъпка по стъпка
- Нивелирайте платформата по цялата площ от 270 x 280 mm [1] – при ниска, но широка платформа леко разлика в наклона на ъглите се усеща по-осезаемо, защото повечето детайли покриват голяма част от повърхността, а не малка централна зона.
- Загрейте леглото [1] преди финалната проверка на Z-офсета, защото топлинното разширение на широка плоскост е по-значимо на дълга страна, отколкото на къса.
- Задайте температура на дюзата за PLA 210 до 230 C [material.pla.hotend_temp.slicer] и легло 55 до 65 C [material.pla.bed_temp.slicer], с прибавка от 5 до 10 C на първия слой [thermal.first_layer_temp_bump] за по-стабилна адхезия на леглото [process.first_layer_adhesion_bed].
- Настройте височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.35 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея.
- При плоски детайли, покриващи голяма част от платформата, добавете brim (допълнителен пръстен около основата) за повече контактна площ – при нисък обем от 180 mm височина по-голямата част от детайла е близо до платформата, така че адхезията там определя успеха на целия модел.
- Принтирайте калибрационен куб и коригирайте коефициента на екструзия (flow), докато измерените размери по X, Y и Z съвпаднат със зададените в слайсъра.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit] – независимо от намека за „HS“ (high speed) в името, хотендът има същия физически лимит на разтопяване като всеки друг FDM екструдер, докато не бъде потвърдено друго.
Чести дефекти и решения
Warping в ъглите на широки плоски детайли [thermal.fdm_warping_cte] е основният риск за Creatr HS точно защото геометрията ѝ насърчава широки, ниски модели – решението е по-топло легло в горния край на диапазона, brim по периферията и затворено помещение без течения на въздух.
Elephant foot на първия слой [design.elephant_foot_z_offset] се коригира с леко отрицателно Z-офсет, така че дюзата да не притиска прекомерно първия слой – при нисък детайл този дефект е по-забележим визуално, защото представлява по-голям процент от общата височина на модела.
Провиснали надвеси над около 45 градуса [dfam.fdm.overhang_angle] изискват supports – при плоски детайли с вътрешни отвори или консоли това е чест сценарий, дори при обективно нисък общ модел.
Пропуски по стените при по-бързо принтиране идват от надвишен обемен дебит [thermal.print_speed_thermal_limit] – първата корекция е да намалите скоростта, преди да пипате температурата на дюзата. Слаба адхезия на цялата основа на широк детайл почти винаги сочи към проблем с нивелацията, не с материала.
Препоръчани настройки по материал
Таблицата дава общите диапазони за трите основни FDM материала. Нагряемото легло на Creatr HS [1] прави и трите реално достъпни, макар че широката плоска геометрия, типична за тази машина, изисква повече внимание към warping именно при PETG и ABS.
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C |
| PETG | 230 до 265 C | 70 до 85 C |
| ABS | 235 до 270 C | 80 до 110 C |
PLA е сигурният старт за всеки нов плосък детайл, защото свива най-малко и толерира широки основи добре. PETG се възползва от нагряемото легло [1] и дава по-издръжлива плочка или панел, но охлаждането трябва да е по-слабо, за да не се получи разслояване между съседни линии. ABS е технически достъпен благодарение на температурата на платформата, но за широки плоски детайли риск от повдигане в ъглите е реален без затворена камера, така че първите ABS принтове е разумно да са по-малки тестови панели.
Заключение
Leapfrog Creatr HS е experimenter машина с ясно изразена геометрична специализация: работен обем 270 x 280 x 180 mm [1] и нагряемо легло [1], но с височина, която физически ограничава вертикалните проекти. Не купувате тази машина заради скорост (потвърдените данни не касаят темпо на принтиране), а заради формата на платформата – широка и ниска, идеална за плоски детайли.
Ако проектите ви изискват височина над 180 mm, тази конкретна машина не е верният отговор – разгледайте по-високата сестра в семейството. Но за табели, панели, плочки и всякакви широки, ниски функционални части, Creatr HS предлага точно нужната платформа, стига да следвате калибрацията и вниманието към warping, описани по-горе.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/leapfrog_creatr_hs.def.json (машинна дефиниция на Leapfrog Creatr HS от Cura 5.4.0; работен обем 270 x 280 x 180 mm и нагряемо легло; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/leapfrog_creatr_hs_extruder_right.def.json (файл на екструдера на Leapfrog Creatr HS от Cura 5.4.0; диаметър на дюзата 0.35 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.