Какво представлява
Kemiq Q2 Beta се среща в списъци с принтери като ранен модел на турската компания Kemiq. Данните за модела не са потвърдени от производителя. Текущият каталог на Kemiq показва линия около имената Q3 и BeamUp, а обозначение „Q2 Beta“ липсва като действащ продукт. Думата „Beta“ подсказва прототип или ранна кампания версия, а не окончателен пазарен модел – подобни имена често изчезват след като машината влезе в сериен вариант.
Затова тук не гадаем спецификации, а обясняваме какво по принцип носи ранна „beta“ итерация от клас „experimenter“.
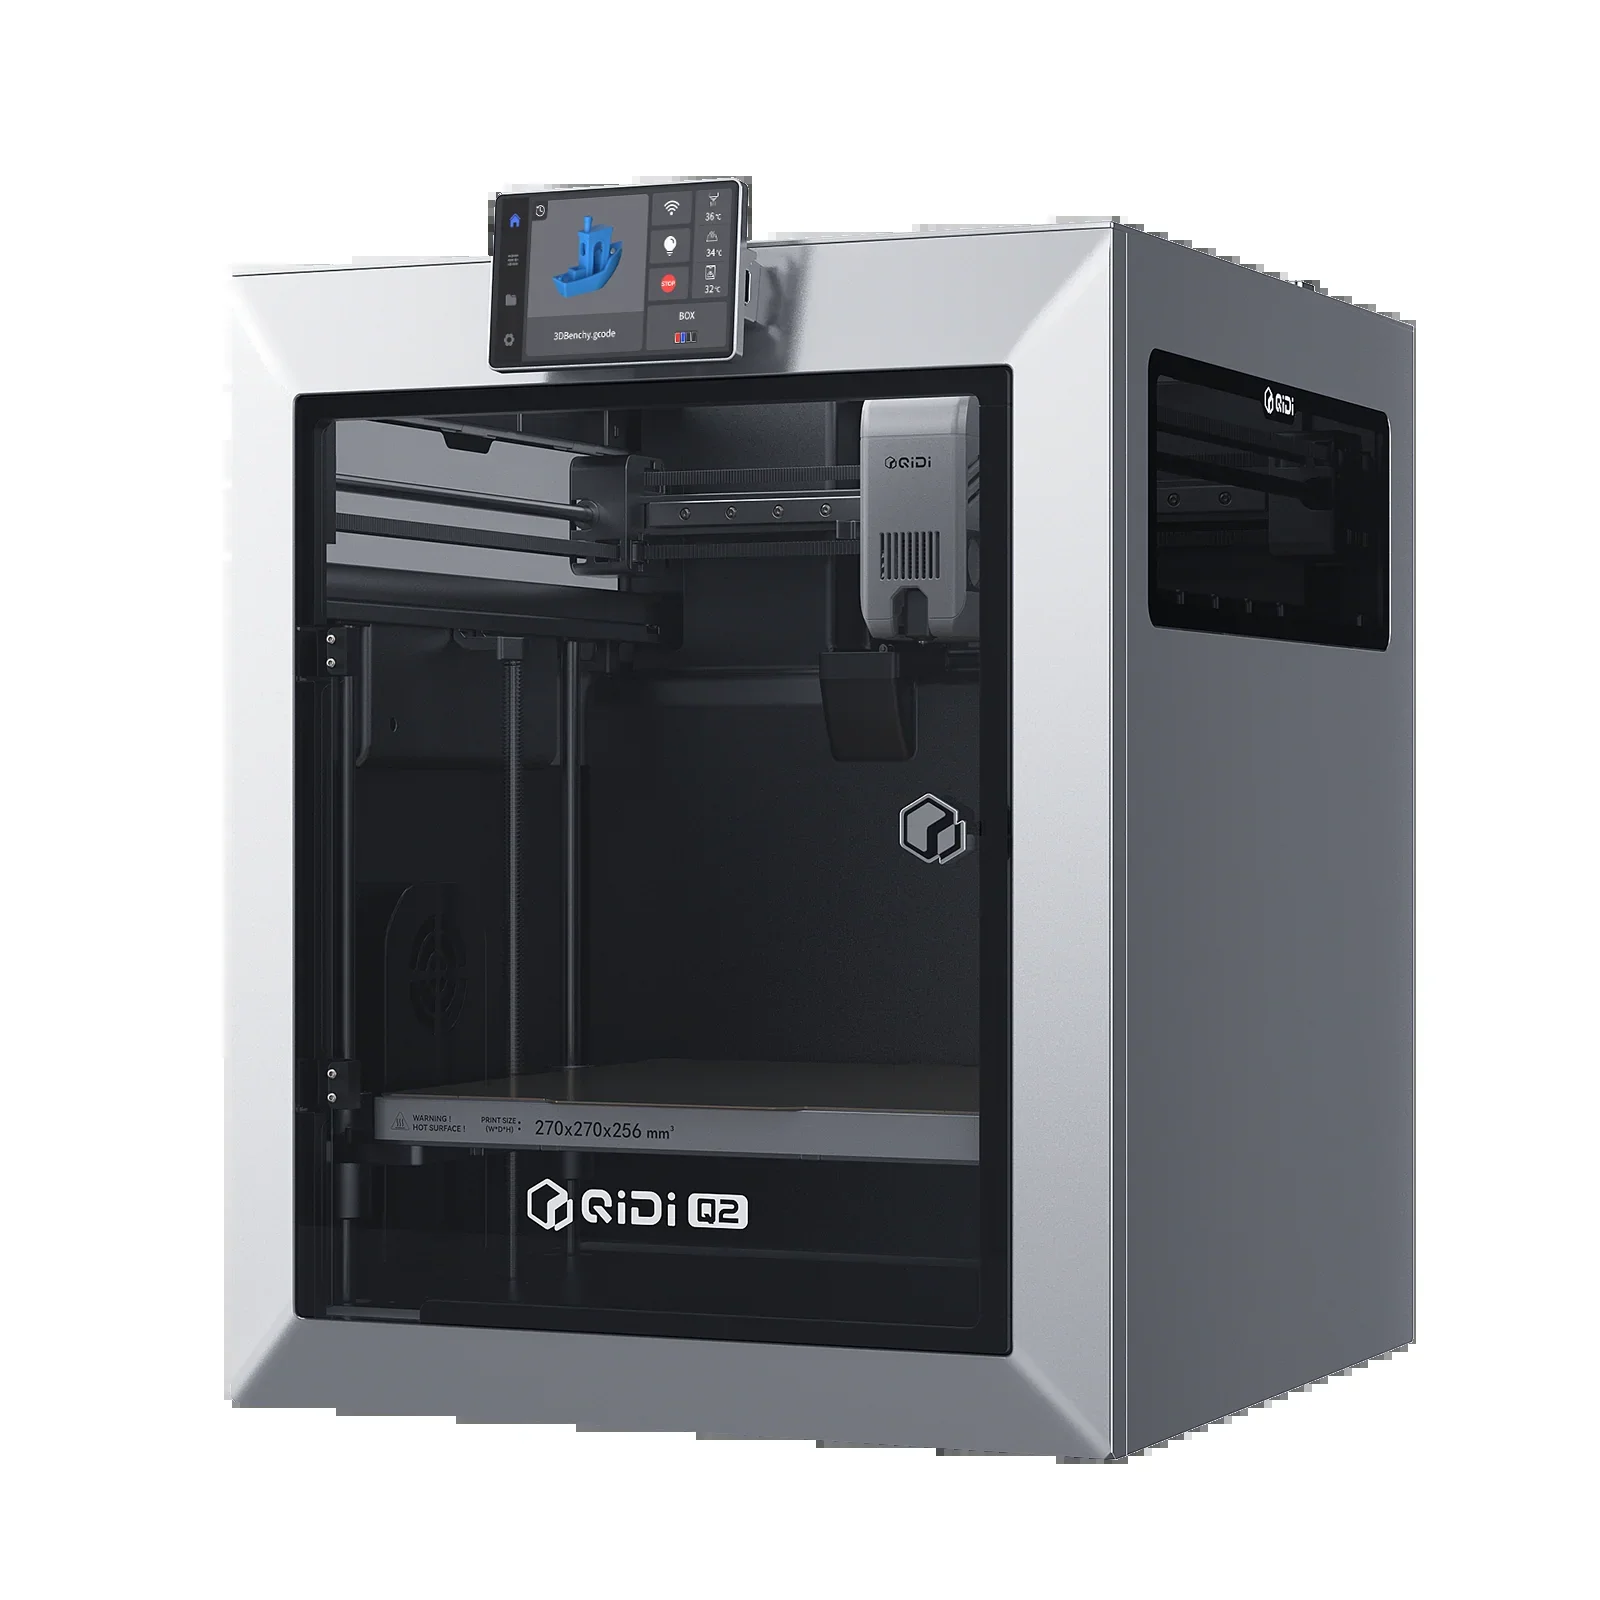
Технически спецификации
При ранни „beta“ версии на FDM (fused deposition modeling) машини спецификациите обичайно не са фиксирани – производителят може да смени дюзата, платката или екструдера между прототипа и серийния модел. Типично за класа: картезианска или corexy кинематика, единична дюза, нагряемо легло и фърмуер с отворен код като Marlin или Klipper. Без потвърден лист от Kemiq не посочваме обем на принтиране, диаметър на дюзата, скорост или температура – всяко може вече да е различно в серийния Q3.
За кого е
Машина, обозначена като „Beta“ от клас „experimenter“, е за хора, които съзнателно търсят ранен достъп – бета тестери, ентусиасти, приемащи оскъдна поддръжка и документация. Не е за потребител, който иска гаранция и наличен резервен модел; ако приоритетът ви е стабилност, изчакайте официалния Q3 на Kemiq или сравним продукт с потвърдени спецификации.
Калибрация стъпка по стъпка
Общата процедура за всяка нова FDM машина, включително прототипи като Q2 Beta, минава през тези стъпки. Първо, механично нивелиране на леглото на няколко точки. Второ, точен Z-offset на първия слой, най-често с лист хартия като еталон. Трето, тест за поток (flow) с еднослойна стена, сверена с зададената дебелина в слайсъра. Четвърто, тест с кула за ретракция, докато нишкообразуването изчезне. Пето, температурна кула за всеки материал – особено важно при прототипна машина, където хотендът може да се държи различно от очакванията.
Чести дефекти и решения
При ранни или неизпитани докрай машини най-често се появяват: недоекструзия заради нестабилно подаване на нишка – проверете пружината на екструдера и макарата; лошо захващане на първия слой – решава по-ниска скорост и почистено легло; коробене по ъглите – помага затворен корпус или по-топло легло; и нишки между частите – обичайно температурата на хотенда е твърде висока за бобината, затова температурната кула е първата стъпка, не последната.
Препоръчани настройки по материал
- PLA: дюза 210-230 °C, легло 55-65 °C.
- PETG: дюза 230-265 °C, легло 70-85 °C.
- ABS: дюза 235-270 °C, легло 80-110 °C, обдухване до около 20 % за по-малко разслояване.
- TPU: дюза 220-240 °C, легло 35-55 °C, по-бавна скорост заради гъвкавостта на материала.
Независимо от материала, първият слой се принтира бавно (15-25 mm/s) и с изключен вентилатор, за да се увеличи адхезията към леглото.
Заключение
Kemiq Q2 Beta изглежда като снимка на кампания или ранен прототип, не продукт с трайно място в каталога днес. Третирайте я като клас „experimenter“ платформа с отворен фърмуер – за хора, свикнали сами да решават проблеми, но не за купувач, очакващ официална поддръжка на точно това име.
Източници
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer – температурни диапазони PLA.
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer – температурни диапазони PETG.
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer – температурни диапазони ABS.
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температурни диапазони TPU.
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off – практика за първи слой.
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap – таван на обдухването при ABS.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.