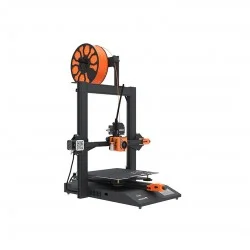
Какво представлява Hellbot Magna SE
Hellbot Magna SE е 3D принтер на производителя Hellbot [1], вариант от семейството Magna с един екструдер [1]. Работният обем е правоъгълен, 230 x 230 x 250 mm [1] – различен по пропорция от базовия модел Hellbot Magna 1 (по-широка основа, по-нисък таван). Типът кинематика не е посочен в наличния източник, но при машини от този клас с правоъгълен обем най-често е картезиански. Платформата е нагрята [1]. За общите характеристики на семейството (материали, калибрация на четирите ъгъла, общи дефекти) виж пълната статия за Hellbot Magna 1.
Технически спецификации
| Производител | Hellbot [1] |
| Кинематика | не е посочена в наличния източник |
| Работен обем | 230 x 230 x 250 mm [1] |
| Нагрята платформа | да [1] |
| Брой екструдери | 1 екструдер, дюза 0,4 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Цена и година на пускане | не са посочени в наличния източник |
Икономичен вариант спрямо Hellbot Magna 1
SE (съкращение, използвано в номенклатурата на производителя за опростена версия) в случая на Magna SE се изразява в единствен екструдер [1], докато обемът е леко преформатиран спрямо базовия модел – 230 x 230 x 250 mm вместо 220 x 220 x 260 mm, тоест по-широка, но по-ниска работна зона. Единият екструдер прави настройката по-проста – няма офсет между дюзи за калибриране, а самата калибрация следва същата обичайна логика по ъглите на масата, типична за машини от този клас, както при останалите модели в семейството.
Нагрятата платформа [1] отваря вратата към PETG и с повече внимание ABS, отвъд стандартния избор PLA. Общите температурни ориентири – PLA 195 до 220 C, PETG 220 до 270 C, ABS 230 до 250 C – идват от ядрото на правилата на EduFacturing (material.pla.hotend_temp.cura, material.petg.hotend_temp.cura, material.abs.hotend_temp.cura) и не са специфика на конкретния модел. Общият ориентир за надвес без опора остава около 45 градуса (dfam.fdm.overhang_angle) независимо от броя екструдери, а слепването между слоеве по Z е в порядъка на 60 до 80% спрямо близо 100% в равнината XY – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). За хора, на които не им трябва двойна екструзия, но искат по-широка платформа при по-нисък профил, SE е разумен избор в семейството.
Източници
- hellbot_magna_SE.def.json, Cura 5.4.0 – дефиниция на Hellbot Magna SE
- hellbot_magna_SE_extruder.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Пълна статия за семейството: Hellbot Magna 1.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.