

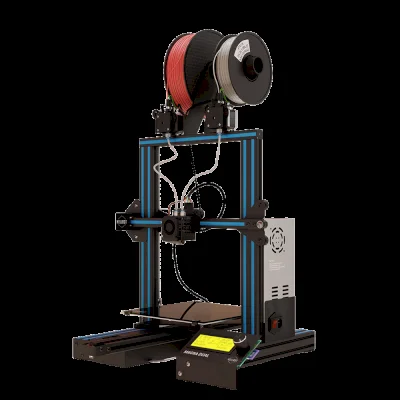
Какво представлява Hellbot Magna Dual
Hellbot Magna Dual е 3D принтер на производителя Hellbot [1], вариант от семейството Magna с два екструдера [1]. Работният обем е правоъгълен, 220 x 220 x 260 mm [1] – идентичен по обем с базовия модел Hellbot Magna 1, но с втора принтираща глава. Типът кинематика не е посочен в наличния източник, но при машини от този клас с правоъгълен обем най-често е картезиански. Платформата е нагрята [1]. За общите характеристики на семейството (материали, калибрация на четирите ъгъла, общи дефекти) виж пълната статия за Hellbot Magna 1.
Технически спецификации
| Производител | Hellbot [1] |
| Кинематика | не е посочена в наличния източник |
| Работен обем | 220 x 220 x 260 mm [1] |
| Нагрята платформа | да [1] |
| Брой екструдери | 2 екструдера, дюза 0,4 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Цена и година на пускане | не са посочени в наличния източник |
Двойна екструзия и разлика спрямо Hellbot Magna 1
Основната разлика на Magna Dual спрямо базовия модел Magna 1 е вторият екструдер [1] – при еднакъв работен обем от 220 x 220 x 260 mm машината добавя възможност за мулти-материален и мулти-цветно принтиране: разтворими опори (dissolvable supports) от втори материал, двуцветни детайли без пре-боядисване, или комбинация от твърд и гъвкав материал в един детайл. Това идва с допълнителна стъпка при калибрацията – офсет между двете дюзи по X, Y и Z, който базовият еднодюзов модел не изисква.
Нагрятата платформа [1] важи за двата екструдера еднакво и отваря вратата към PETG и с повече внимание ABS. При принтиране с два различни материала е добре температурите на двете дюзи да се настройват спрямо всеки материал поотделно – общите ориентири за PLA (195 до 220 C), PETG (220 до 270 C) и ABS (230 до 250 C) идват от ядрото на правилата на EduFacturing (material.pla.hotend_temp.cura, material.petg.hotend_temp.cura, material.abs.hotend_temp.cura) и не са специфика на конкретния модел. Слепването между слоеве по Z остава в порядъка на 60 до 80% спрямо близо 100% в равнината XY – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), независимо от броя екструдери, затова ориентацията на детайла спрямо посоката на принтиране остава важна и тук.
Източници
- hellbot_magna_dual.def.json, Cura 5.4.0 – дефиниция на Hellbot Magna Dual
- hellbot_magna_dual_extruder_1.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Пълна статия за семейството: Hellbot Magna 1.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии