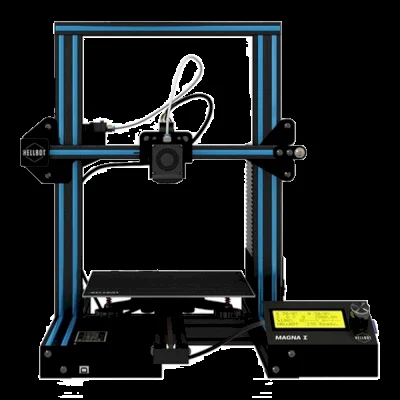
Какво представлява Hellbot Magna 1
Hellbot Magna 1 е 3D принтер на производителя Hellbot [1]. Работният обем е правоъгълен паралелепипед – за разлика от кръговата зона при делта машините. Типът кинематика не е посочен в наличния източник, но при машини от този клас с правоъгълен обем най-често е картезиански: движение по трите оси X, Y и Z, предвидимо и познато на всеки, работил преди с настолен FDM принтер. При такава конфигурация калибрацията минава през четирите ъгъла на масата, а не през кули или делта рамена – което би направило машината естествена първа стъпка за хора без опит с алтернативна кинематика, стига типът кинематика да бъде потвърден на самата машина.
Magna 1 е базовият модел на семейство Magna при Hellbot – в линията има и варианти с различна конфигурация (например версия с два екструдера и версия с друг работен обем), но конкретните им спецификации не са сред цитираните източници на тази статия и не се твърдят тук. Платформата на Magna 1 е нагрята [1], което отваря вратата към повече от един тип материал отвъд стандартния PLA.
Технически спецификации
| Производител | Hellbot [1] |
| Кинематика | не е посочена в наличния източник |
| Работен обем | 220 x 220 x 260 mm [1] |
| Нагрята платформа | да [1] |
| Брой екструдери | 1 екструдер, дюза 0,4 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът от 220 x 220 x 260 mm е малко по-висок откъм Z ос спрямо типичните 220 x 220 x 220 mm машини от същия клас, което дава допълнителна свобода за вертикално ориентирани детайли – фигурки, вази, органайзери с надстройка. Броят на екструдерите не е част от проверения източник за конкретно този модел, затова не гадаем едно- или дву-дюзова конфигурация тук.
За кого е Hellbot Magna 1
Работният обем от 220 x 220 x 260 mm покрива по-голямата част от настолните проекти – органайзери, стойки, резервни части, прототипи преди изработка в друг материал. Нагрятата платформа [1] прави Magna 1 подходящ и за PETG, а с повече внимание към затворена среда и за ABS. Като базов модел на семейство Magna, машината е добра отправна точка за хора, които за първи път навлизат в тази продуктова линия на Hellbot, преди да преценят дали имат нужда от друг вариант в линията – с различна конфигурация на екструдерите или друг работен обем.
За класна стая или работилница, в която се учи основната логика на FDM принтирането – нивелиране, първи слой, избор на материал – правоъгълният работен обем на Magna 1 е предимство: ако кинематиката е картезианска, каквато е типична за машини от този клас, логиката „четири винта по четири ъгъла“ е интуитивна и лесна за обяснение дори на напълно начинаещи.
Калибрация стъпка по стъпка
При картезианска конфигурация, типична за машини от този клас с правоъгълен работен обем, нивелирането минава през четирите ъгъла на масата – точният тип кинематика на Magna 1 не е потвърден от наличния източник, затова стъпките по-долу описват обичайната процедура за класа. Първата стъпка е механична проверка – опъването на ремъците по X и Y и квадратността на рамата, защото всяко механично изкривяване се пренася директно във всеки следващ принтиран слой. След това следва нивелиране на самите четири ъгъла, най-често чрез класическия тест с лист хартия под дюзата на всяка от четирите позиции – целта е еднакво леко триене на листа във всички точки.
Следващата стъпка е Z-offset за първия слой – задава се в центъра на платформата и се проверява по четирите ъгъла, за да се потвърди, че цялата правоъгълна зона е в допустими граници, а не само централната точка. При по-съвременен фърмуер със сензор за автоматично нивелиране (ABL) процесът се повтаря на мрежа от точки автоматично, но крайният Z-offset пак трябва да се потвърди визуално на първия принтиран слой. Накрая се калибрират e-steps и потокът (flow) на екструдера – принтира се кубче с известни размери и линейна отсечка с известна дебелина, за да се сверят реалните с очакваните стойности.
Чести дефекти и решения
Изкорубване (warping) се появява най-често при ъглите на широки плоски детайли, когато долният слой изстине неравномерно спрямо горните. При нагрята платформа [1] първата линия на защита е температурата на масата, съобразена с материала – при PLA обикновено е достатъчна, докато при PETG и особено ABS ролята на затворена камера и липсата на течения става по-важна. Наличният източник не съобщава температурен таван на подгряваната маса при този модел, затова стойността трябва да се провери на самата машина, а не да се приема на доверие от общи таблици.
Стрингинг (тънки конци между отделни части на детайла) обикновено идва от твърде висока температура на дюзата спрямо материала или от недостатъчно прибиране (retraction) при преход между отделни зони на принтирането. Работният обем 220 x 220 x 260 mm означава сравнително дълги пътувания на дюзата при широки детайли, затова добрата retraction настройка е особено важна тук.
Недостатъчна екструзия (тънки или разкъсани стени) идва от запушена дюза, грешно калибрирани e-steps или температура, по-ниска от нужната за конкретния материал. Слабото сцепление между слоеве по вертикала е физически очаквано – по правило слепването в равнината XY е близо до 100%, докато по Z е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), затова високите вертикални детайли, за които обемът от 260 mm по Z изкушава, трябва да се ориентират внимателно спрямо посоката на принтиране.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Hellbot Magna 1 – те важат за материала, не за конкретната машина, и трябва да се калибрират фино на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури. При Magna 1 нагрятата платформа [1] позволява реално да се тества целият диапазон по-горе, но крайните горни граници при PETG и ABS зависят от реалния капацитет на хийтъра, който не е част от проверения източник тук.
Заключение
Hellbot Magna 1 е 3D принтер на Hellbot с правоъгълен работен обем 220 x 220 x 260 mm и нагрята платформа [1]; типът кинематика не е посочен в наличния източник, макар при машини от този клас най-често да е картезиански. Като базов модел на семейство Magna, той предлага солидна отправна точка за работа с FDM принтиране преди преценка дали е нужен друг вариант от линията – с различна конфигурация на екструдерите или друг работен обем. Броят на екструдерите, температурният таван и скоростта остават непотвърдени от наличния източник и затова не са част от тази статия. За хора, които търсят предвидима геометрия с правоъгълен работен обем и разумна височина, Magna 1 е разумен вход в продуктовата линия на Hellbot.
Източници
- hellbot_magna_I.def.json, Cura 5.4.0 – дефиниция на Hellbot Magna 1
- hellbot_magna_i_extruder.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/hellbot_magna_I.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.