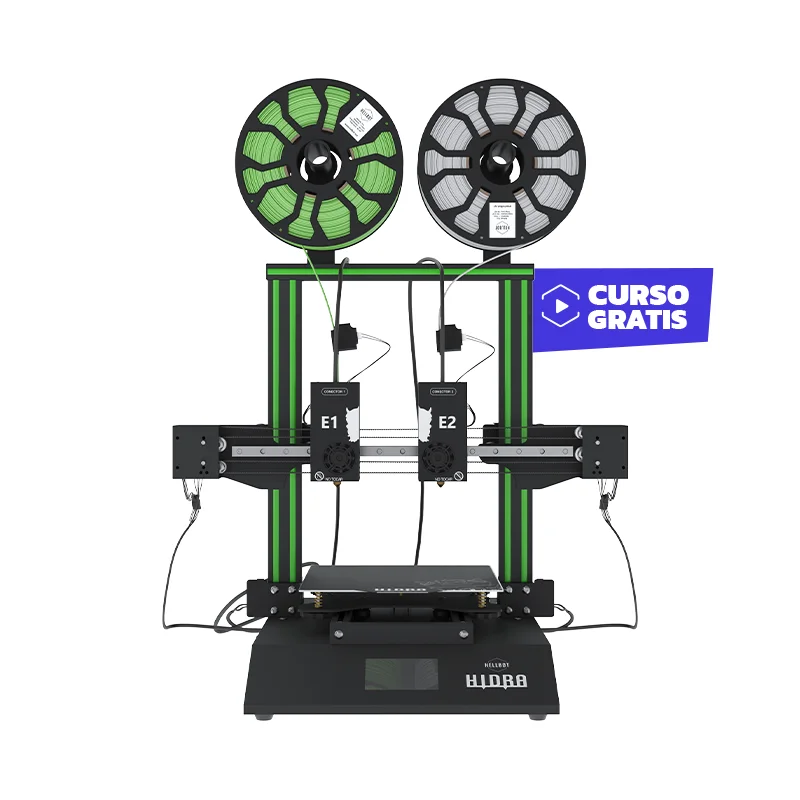
Какво представлява Hellbot Hidra
Hellbot Hidra е 3D принтер на производителя Hellbot [1]. Работният обем е правоъгълен паралелепипед – за разлика от кръглата зона както при делта машините. Типът кинематика не е посочен в наличния източник, но при машини от този клас с правоъгълен работен обем най-често е картезиански: движение по три взаимно перпендикулярни оси X, Y и Z, като принтиращата глава се движи в равнината X-Y, а платформата или самата глава се придвижва по Z, в зависимост от конкретната механика. При картезианска конфигурация, типична за този клас, геометрията е позната и предвидима – калибрацията минава през четирите ъгъла на масата, а не през три кули както при делта принтерите; доколкото обаче точната кинематика на този модел не е потвърдена от източника, това остава вероятен, а не установен факт за конкретната машина.
Отличителната черта на Hidra в продуктовата линия на Hellbot е наличието на два екструдера [1], което го поставя в категорията на dual-екструдерните машини. Платформата е нагрята [1], което е предпоставка за работа с повече от един тип материал. Комбинацията от два екструдера и нагрята маса отваря вратата към мулти-материално принтиране – разтворими опори (dissolvable supports), двуцветни или дву-материални детайли, без да се налага смяна на филамента по средата на принтирането.
Технически спецификации
| Производител | Hellbot [1] |
| Кинематика | не е посочена в наличния източник |
| Работен обем | 220 x 220 x 250 mm [1] |
| Нагрята платформа | да [1] |
| Брой екструдери | 2 екструдера, дюза 0,4 mm [3] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Обемът от 220 x 220 x 250 mm е стандартен за настолна машина от среден клас с правоъгълен работен обем и позволява реално използване на цялата правоъгълна площ на масата – за разлика от кръговите зони при делта принтерите, тук диагоналата на детайла може да опре директно в геометричния лимит на масата. Машини с такъв правоъгълен обем в тази класа най-често са картезиански, но точният тип кинематика на Hidra не е посочен в наличния източник. Пълното техническо ръководство е достъпно като PDF наръчник [2], но конкретни стойности за температурен таван и скорост не са част от проверения източник тук и затова не се посочват като факт за модела.
За кого е Hellbot Hidra
Два екструдера [1] правят Hidra подходящ избор за хора, които искат да излязат отвъд еднометариален печат – учебни лаборатории, в които се демонстрира разтворима опорна структура, малки работилници, произвеждащи детайли в два цвята без пре-боядисване, или ентусиасти, които експериментират с комбинации PLA + PVA. Нагрятата платформа [1] допълва тази гъвкавост, като позволява PETG и с повече внимание ABS, отвъд стандартния избор PLA.
За абсолютен начинаещ, който никога не е настройвал dual-екструдерна машина, кривата на учене е по-стръмна от еднодюзов принтер – трябва да се калибрира не само едната дюза спрямо масата, но и двете дюзи една спрямо друга (offset между тях), иначе двата материала не се застъпват на правилното място в детайла. Работният обем 220 x 220 x 250 mm е достатъчен за настолни проекти, прототипи и учебни модели, но не е предназначен за едро-габаритни детайли.
Калибрация стъпка по стъпка
При картезианска конфигурация, типична за машини от този клас с правоъгълен работен обем, нивелирането минава през четирите ъгъла на масата – точната кинематика на Hidra не е потвърдена от наличния източник, затова стъпките по-долу описват обичайната процедура за класа, не гарантирана спецификация на модела. Първата стъпка е механична – проверка на квадратността на рамата и опъването на ремъците по X и Y, защото изкривена рама води до постоянно изкривен първи слой независимо от последващата софтуерна калибрация. След това идва проверка на четирите нивелиращи винта в ъглите на масата – най-често с лист хартия под дюзата на всяка от четирите позиции, докато усетът за леко триене е еднакъв навсякъде.
При машина с два екструдера [1] следва допълнителна стъпка, специфична за dual-екструдерни принтери – калибрация на офсета между двете дюзи по X, Y и Z. Обикновено се принтира тестова решетка, на която двата цвята или материала трябва да се застъпват точно; всяко отклонение се въвежда като корекция в офсета на втория екструдер спрямо първия. Едва след механичната калибрация и офсета между дюзите има смисъл от Z-offset за първия слой – той се задава в центъра на платформата и се проверява по четирите ъгъла, за да се потвърди, че цялата правоъгълна зона е в допустими граници. Накрая се калибрират e-steps и потокът (flow) на всеки от двата екструдера поотделно, защото различните хотенд глави рядко имат идентична механична преса.
Чести дефекти и решения
Изкорубване (warping) се появява най-често при ъглите на широки плоски детайли, когато долният слой изстине неравномерно спрямо горните. При нагрята платформа [1] първата линия на защита е температурата на масата, съобразена с материала – при PLA обикновено е достатъчна, докато при PETG и особено ABS ролята на затворена камера и липсата на течения става по-важна. Наличният източник не съобщава температурен таван на подгряваната маса при този модел, затова стойността трябва да се провери на самата машина.
При dual-екструдерна машина се появява и специфичен дефект – просмукване (oozing) от неактивния екструдер върху детайла, докато другата дюза печата. Решение е добра настройка на retraction и температурата на паркирания екструдер, както и физическо wipe-действие в кулата за почистване между смени на активния екструдер, ако фърмуерът го поддържа.
Недостатъчна екструзия (тънки или разкъсани стени) идва от запушена дюза, грешно калибрирани e-steps или температура, по-ниска от нужната за конкретния материал. Слабото сцепление между слоеве по вертикала е физически очаквано – по правило слепването в равнината XY е близо до 100%, докато по Z е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), затова детайли, натоварени на опън по Z, трябва да се ориентират внимателно спрямо посоката на принтиране.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Hellbot Hidra – те важат за материала, не за конкретната машина, и трябва да се калибрират фино на място, особено при dual-екструдерна комбинация от два различни материала едновременно.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури. При два екструдера [1] опорите могат да се принтират с втори, разтворим материал вместо със същия материал като детайла, което улеснява последващото им премахване значително спрямо еднодюзова машина.
Заключение
Hellbot Hidra е 3D принтер на Hellbot с правоъгълен работен обем 220 x 220 x 250 mm, нагрята платформа и два екструдера [1]; типът кинематика не е посочен в наличния източник, макар при машини от този клас най-често да е картезиански. Комбинацията от двойна екструзия и подгряване на масата го прави реален избор за мулти-материален и мулти-цветно принтиране, отвъд възможностите на стандартна еднодюзова машина. Конкретни стойности за температурен таван и скорост остават непотвърдени от наличния източник и затова не са част от тази статия. За хора, готови да инвестират времето в калибрация на офсета между двете дюзи, Hidra предлага реална гъвкавост в учебна или работилищна среда.
Източници
- hellbot_hidra.def.json, Cura 5.4.0 – дефиниция на Hellbot Hidra
- Техническо ръководство (PDF) на Hellbot Hidra
- hellbot_hidra_extruder_0.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/hellbot_hidra.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.