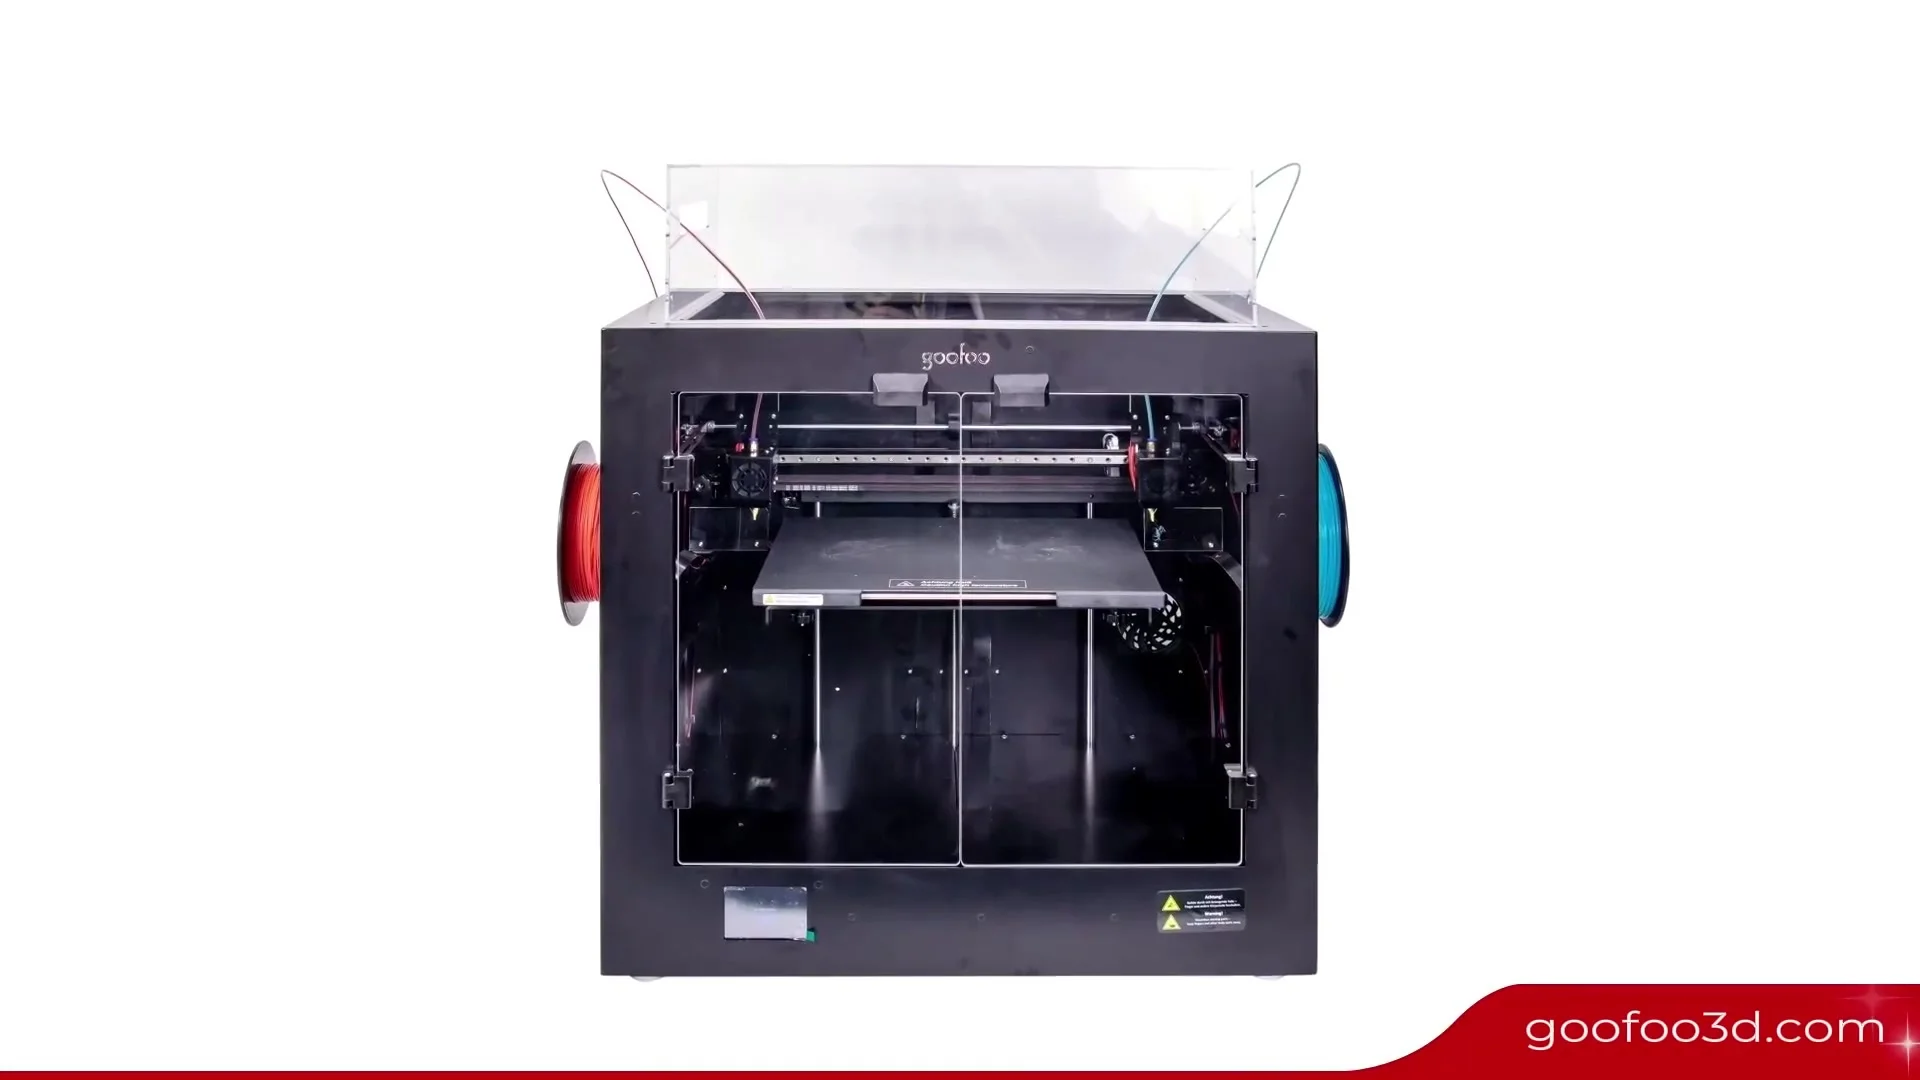
Какво представлява Goofoo Gemini
Goofoo Gemini е 3D принтер на производителя GooFoo [2] с работен обем 360 x 250 x 200 mm [1] – широка и плитка правоъгълна кутия за принтиране, в която дължината по X е почти два пъти по-голяма от височината Z. Типът кинематика не е посочен в наличния източник, но при машини от този клас с такъв правоъгълен обем най-често се среща картезианска система. Името „Gemini“ (близнаци) съвпада точно с най-характерната техническа особеност на модела: машината разполага с два екструдера [1], а не с един, както е обичайно за компактните настолни принтери.
Два екструдера на практика означават два независими пътя за подаване на материал към зоната на принтиране – едновременно поддържане на два цвята, комбинация от основен материал и разтворима опорна структура, или принтиране на огледални части без ръчна смяна на макарата по средата на job-а. Платформата е нагрята [2], което допълва картината на машина, ориентирана към по-сложни, многоматериални проекти, а не само към единичен цвят PLA. Информация за максимална температура на хотенда, скорост на принтиране, цена или година на пускане не се съдържа в проверения източник и затова не е включена като факт за модела.
Технически спецификации
| Производител | GooFoo [2] |
| Работен обем | 360 x 250 x 200 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Брой екструдери | 2 екструдера, дюза 0,4 mm [3] |
| Нагрята платформа | да [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Пропорцията 360 x 250 x 200 mm [1] поставя Goofoo Gemini сред настолните машини в класа като модел с по-широка и по-плитка маса, с умерена височина – височината от 200 mm е в типичния диапазон за настолни принтери, докато дължината от 360 mm е сред по-големите хоризонтални размери в класа. Наличието на два екструдера [1] е рядка спецификация, потвърдена изрично в проверения източник, за разлика от повечето еднодюзови модели, при които броят екструдери дори не се споменава отделно. Всичко извън изброените редове не е част от проверения източник.
За кого е Goofoo Gemini
Широката и плитка маса 360 x 250 mm [1] е удобна за детайли, наредени един до друг в равнината – таблà, панели, макети на инсталации, декоративни плочи, широки органайзери с ниски прегради. Ниската височина от 200 mm [1] ограничава чисто вертикалните проекти, но именно двата екструдера [1] превръщат това ограничение в различен вид предимство: Goofoo Gemini е насочен по-скоро към сложност в материала, отколкото към височина на детайла.
Двойната екструзия [1] отваря конкретни сценарии – принтиране с разтворима опорна структура под сложни надвеси, печат на два цвята за учебни модели, където цветът носи информация (например анатомични или инженерни разрези), или едновременно принтиране на два еднакви обекта на противоположни позиции на масата с независимо управление на потока. Нагрятата платформа [2] допълва с достъп до PETG и с повече внимание до ABS. Машината е по-подходяща за потребител, който вече познава основите на единичен екструдер и търси следваща стъпка към многоматериално принтиране, отколкото за пълен начинаещ.
Калибрация стъпка по стъпка
Типът кинематика не е посочен в наличния източник, но при картезианска конфигурация, типична за машини от този клас, Goofoo Gemini се нивелира по четирите ъгъла на правоъгълната маса 360 x 250 mm [1], а не по кули или делта радиус. Заради по-издължената форма на масата е добра практика проверката да мине по двойки срещуположни ъгли по дългата страна (360 mm), а не само по диагонал – при издължени правоъгълни маси наклонът по дългата ос е по-лесно да остане незабелязан, отколкото при почти квадратна маса.
При машина с два екструдера [1] нивелирането има допълнителна стъпка спрямо еднодюзов принтер – трябва да се изравни и относителната височина между двете дюзи (offset по Z между първата и втората глава), защото дори минимална разлика води до драскане на единия хотенд в готовия печат, докато другият работи. Тази втора калибрация обичайно се прави след стандартното нивелиране на масата и се проверява с тестово принтиране в два цвята или с два различни материала на еднакъв слой. Едва след тези две стъпки има смисъл от фино Z-offset на първия слой, а накрая – калибрация на e-steps и потока поотделно за всеки от двата екструдера, защото различните подавачи рядко имат идентична механична повторяемост.
Чести дефекти и решения
Оозене (oozing) и просмукване на материала от неактивния екструдер е дефект, специфичен именно за машини с два екструдера [1] като Goofoo Gemini – докато единият хотенд печата, другият стои горещ над модела и капе минимални количества разтопен материал, ако параметрите за prime tower или wipe не са настроени правилно. Отстранява се с активен prime tower и коректна температура за standby на неактивната дюза, съобразени с двата материала, а не само с единия.
Изкорубване по ъглите остава риск и при широката маса 360 x 250 mm [1], особено при по-обемни плоски детайли, разположени близо до дългата страна на масата, където топлинното поле на нагревателя [2] може да е по-неравномерно, отколкото в центъра. Наличният източник не посочва температурен таван на нагревателя, затова реалната граница трябва да се провери на място.
Слабото сцепление между слоевете по вертикала е физическо ограничение на самия FDM процес – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При двуматериални принтове на Goofoo Gemini тази разлика се комбинира и с връзката между самите материали на границата им – затова е добра практика комбинациите от материали да се тестват първо на малка проба, преди да се пуска пълен модел.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Goofoo Gemini – те важат за самия материал и трябва да се калибрират фино на място, особено при комбинация от два различни материала в двата екструдера.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle). При Goofoo Gemini вторият екструдер [1] дава реална алтернатива на класическите опорни структури от същия материал – разтворима или лесно отделима опора от втория материал може да замести опората от основния материал точно над този ъгъл, което често дава по-чиста повърхност от долната страна на надвеса.
Заключение
Goofoo Gemini е 3D принтер на GooFoo [2] с работен обем 360 x 250 x 200 mm [1], два екструдера [1] и нагрята платформа [2]. Комбинацията от широка, ниска маса и двойна екструзия го отличава ясно от останалите модели на марката – тук предимството не е във височината или в общия обем, а в способността да се работи с два материала или два цвята едновременно. Типът кинематика не е посочен в наличния източник и затова не се представя като установен факт, макар при машини от този клас най-често да е картезиански. Дюза, температурен таван, скорост и цена остават непотвърдени от проверения източник. За потребител, готов да направи следващата крачка отвъд единичен екструдер, Goofoo Gemini предлага конкретна, проверена основа за многоматериално принтиране.
Източници
- goofoo_gemini.def.json, Cura 5.4.0 – работен обем и брой екструдери на Goofoo Gemini
- goofoo_base.def.json, Cura 5.4.0 – производител и нагрята платформа за марката GooFoo
- goofoo_gemini_1st.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/goofoo_gemini.def.json и goofoo_base.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.