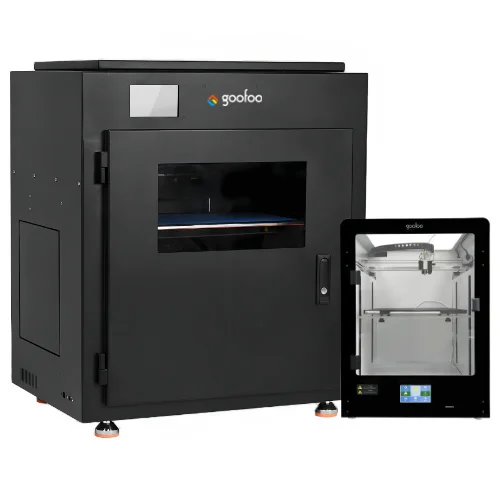
Какво представлява Goofoo E-one
Goofoo E-one е 3D принтер на производителя GooFoo [2]. Записаният работен обем е 300 x 300 x 400 mm [1], което на практика означава квадратна основа 300 на 300 милиметра и височина от 400 милиметра над нея – правоъгълен паралелепипед, а не вписан кръг както при делта машините. Типът кинематика не е посочен в наличния източник, но при машини от този клас с правоъгълен работен обем най-често се използва картезианска система, при която работната маса и принтиращата глава се движат по три взаимно перпендикулярни оси X, Y и Z.
Тази пропорция – височина, по-голяма от двете основни страни – позиционира Goofoo E-one като машина, при която вертикалният капацитет е водещото предимство пред чисто хоризонталната площ. Платформата е нагрята [2], което е предпоставка за принтиране с повече от базовия материал PLA. Конкретни данни за дюза, брой екструдери, максимална температура на хотенда, скорост на принтиране, цена или година на пускане не се съдържат в проверения източник и затова не се посочват като спецификация на модела – вместо да предполагаме типични стойности за класа, предпочитаме да кажем ясно, че тук ги няма.
Технически спецификации
| Производител | GooFoo [2] |
| Работен обем | 300 x 300 x 400 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да [2] |
| Дюза / брой екструдери | не е посочено в наличния източник |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
При обем 300 x 300 x 400 mm основата остава квадратна, но зоната по височина Z е с една трета по-голяма от всяка от хоризонталните страни. Това прави Goofoo E-one сравнително висока машина за класа си – обемни детайли, наредени вертикално, се възползват директно от допълнителните 100 милиметра над квадрата на масата. Типът кинематика остава непотвърден от източника, но при машини от този клас с такъв обем най-често се среща картезианска конфигурация. Всичко извън изброените по-горе редове не фигурира в проверения източник и умишлено не е добавено тук като предположение.
За кого е Goofoo E-one
Квадратната маса 300 x 300 mm [1] е достатъчна за средногабаритни детайли – кутии за електроника, корпуси за домашна автоматизация, органайзери за работилница, части за роботика и по-големи функционални прототипи. Допълнителната височина от 400 mm [1] отваря вратата към вертикално ориентирани обекти, които при по-нисък принтер биха се наложило да се режат на две части и после да се лепят – лампи, вази, дълги скоби, рамена на роботизирани конструкции, макети на архитектурни елементи в реален мащаб на детайла.
Нагрятата платформа [2] означава, че освен PLA реално се отваря и работата с PETG, а с повече внимание към затворена среда – и с ABS. Комбинацията от квадратен под и висок таван прави Goofoo E-one подходяща машина за майстор, който има нужда от по-висок обект без да преминава към индустриален формат, както и за учебна работилница, в която учениците принтират едновременно широки и високи проекти на една и съща маса.
Калибрация стъпка по стъпка
Типът кинематика не е посочен в наличния източник, но при картезианска конфигурация, типична за машини от този клас с правоъгълен работен обем, нивелирането минава през класическата логика на четирите ъгъла на масата, а не през кули или делта радиус. Първата стъпка е механична – рамката трябва да е стегната, а самата плоча на масата да няма видимо огъване или наклон при визуална проверка по диагонал. Едва след механичната проверка има смисъл от точково нивелиране.
Практическата последователност е следната: дюзата се позиционира последователно над всеки от четирите ъгъла на квадратната маса 300 x 300 mm [1] и разстоянието до платформата се изравнява с лист хартия или сензор за автоматично нивелиране, ако машината разполага с такъв. След четирите ъгъла се проверява и центърът – при квадратна маса тази пета точка бързо разкрива изкривяване, което ъглите поотделно не показват. Заради по-голямата височина от 400 mm [1] е добра практика Z-offset да се провери и след като машината е работила известно време и рамката се е загряла топлинно, защото температурното разширение на по-високите вертикални елементи има по-осезаем ефект отколкото при нисък принтер. Накрая се калибрират e-steps на екструдера и потокът (flow) по стандартната процедура – принтира се тестово кубче и линейни отсечки с известна дебелина, за да се сверят реалните размери с очакваните.
Чести дефекти и решения
Изкорубване (warping) по ъглите е типичен риск при квадратна маса с площ 300 x 300 mm [1], особено при материали, чувствителни към температурни промени. Нагрятата платформа [2] е първата линия на защита, но наличният източник не съобщава горна температурна граница на нагревателя при този модел, затова реалният таван трябва да се провери директно на машината, а не да се приема от общи таблици за класа принтери.
Стрингинг (тънки конци между отделни елементи на детайла) обичайно идва от прекалено висока температура на дюзата спрямо материала или от недостатъчна ретракция при преходи между отделни зони на принтирането – настройка, която не зависи от размера на машината, а от материала и профила на принтиране. При високи детайли, принтирани близо до горната граница от 400 mm [1], разлюляването (ringing) по вертикалните стени става по-забележимо, защото самата височина на модела действа като лост върху най-малките вибрации на рамката – затова е добра практика да се намали скоростта при финалните външни стени на високи обекти.
Слабото сцепление между слоеве по вертикала (Z) е физическо ограничение на самия FDM процес, а не дефект на конкретната машина – по правило слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При Goofoo E-one, където височината от 400 mm [1] кани към високи, тесни детайли, тази разлика е особено важна – функционални части, натоварени на опън, трябва да се ориентират така, че силата да минава през равнината XY, а не през подредбата на слоевете.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Goofoo E-one – те важат за материала, не за конкретната машина, и подлежат на фина настройка на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обичайно се нуждае от опорни структури, независимо от размера на машината. При Goofoo E-one голямата височина от 400 mm [1] прави особено вероятно високите детайли да минават през няколко надвеса на различна височина – добра практика е всеки от тях да се проверява поотделно спрямо ориентира от 45 градуса, вместо да се разчита само на общия наклон на модела.
Заключение
Goofoo E-one е 3D принтер на GooFoo [2] с работен обем 300 x 300 x 400 mm [1] и нагрята платформа [2] – квадратна основа с изявено вертикално предимство спрямо по-ниските машини от класа. Проверени от източника са производителят, обемът и наличието на подгряване; типът кинематика не е посочен в наличния източник и затова не се представя като установен факт, макар при машини от този клас най-често да е картезиански. Дюза, температурен таван, скорост и цена остават непотвърдени и затова не влизат в тази статия като факт. За майстор или учебна работилница, на които им трябва повече височина без преминаване към индустриален формат, машината предлага разумен баланс между позната логика на настройка и реално вертикално пространство за работа.
Източници
- goofoo_e-one.def.json, Cura 5.4.0 – работен обем на Goofoo E-one
- goofoo_base.def.json, Cura 5.4.0 – производител и нагрята платформа за марката GooFoo
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/goofoo_e-one.def.json и goofoo_base.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.