Какво представлява
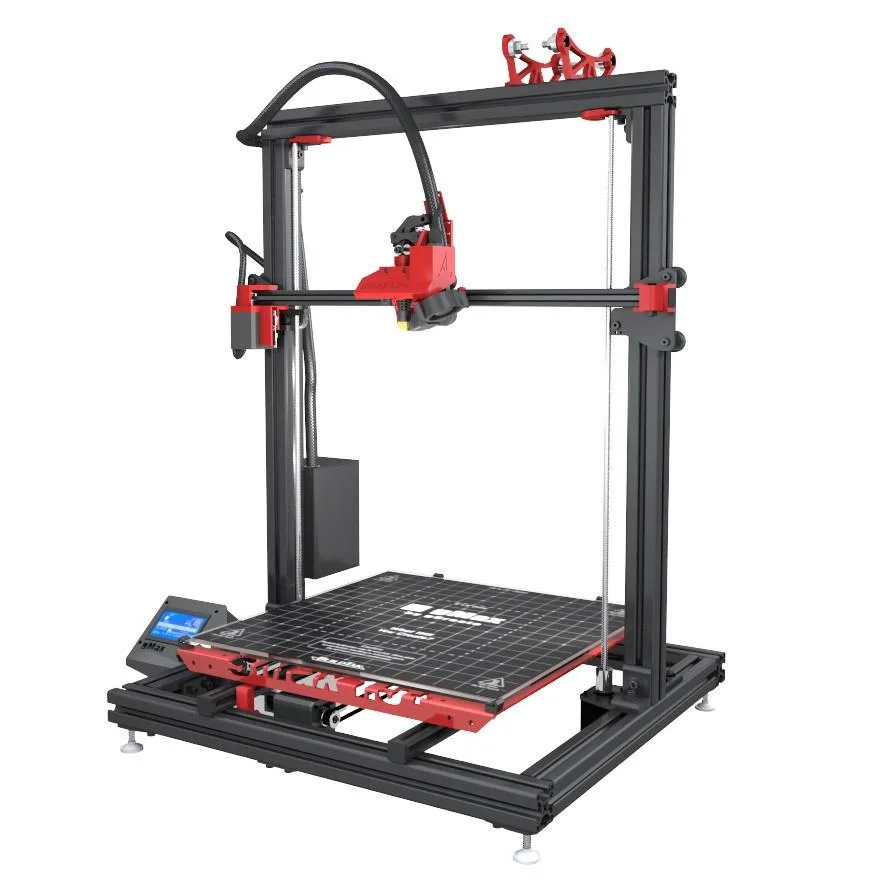
gMax 1.5 Plus Dual Extruder е вариантът с два екструдера на едроформатния принтер на gCreate, изграден върху технологията FDM (fused deposition modeling, послойно нанасяне на разтопена пластмасова нишка) [1]. Машинната дефиниция потвърждава два отделни канала за подаване на материал [1], което на практика означава, че принтерът може да редува или комбинира две различни нишки в рамките на един и същ печат – например твърд конструкционен материал и разтворима опорна нишка, или два цвета на един детайл.
Класът на машината си остава experimenter, същата категория като еднодюзовата версия. Добавянето на втори екструдер не превръща gMax 1.5 Plus Dual Extruder в затворена, plug-and-play система – напротив, всеки допълнителен хотенд е допълнителна променлива, която трябва да се калибрира: собствена температура, собствено подаване, собствено отместване спрямо другата глава. Купувачът на тази версия трябва да е готов не само да настрои един канал за принтиране, а да съгласува два едновременно.
Работният обем остава 406 x 406 x 533 mm [1] – идентичен с еднодюзовата gMax 1.5 Plus – защото и при двата варианта работната зона на платформата не се променя от броя на екструдерите. Наличието на два хотенда обаче добавя механично пространство над платформата и логика в фърмуера за превключване между тях, а не допълнителна работна площ.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 406 x 406 x 533 mm [1] |
| Нагряемо легло | Не [1] |
| Брой екструдери | 2 [1] |
| Диаметър на дюзата | 0.5 mm [2] |
| Технология | FDM |
| Клас | experimenter |
| Производител | gCreate |
Машинната дефиниция не съдържа механичната архитектура на двата екструдера – дали работят на обща глава, независимо (IDEX) или по друга схема – затова тук не правим предположения по този въпрос. По същата причина максималната температура на хотендите, скоростта на принтиране, цената и годината на пускане остават непотвърдени и не са включени с конкретно число.
За кого е
gMax 1.5 Plus Dual Extruder е за потребител, който вече е усвоил еднодюзово едроформатно принтиране и търси следваща крачка – многоматериален или многоцветно принтиране в реален голям мащаб. Типичен сценарий е детайл, който комбинира твърда, носеща част с разтворима опорна структура, за да се избегнат класическите пластмасови подпори по сложна вътрешна геометрия, или детайл с две отделни зони по цвят, принтирани наведнъж без ръчна смяна на нишката по средата на принтирането.
Понеже платформата остава без подгряване [1], изборът на комбинация от материали е ограничен от същите правила като при еднодюзовата версия: и двата материала трябва да толерират студена основа. Комбинацията PLA плюс разтворим PVA (поливинилов алкохол) е по-безопасен избор от гледна точка на адхезия към платформата, отколкото опит за многоматериално принтиране с ABS, защото ABS вече е рисков сам по себе си без топла основа, а грешка в единия материал компрометира целия детайл.
Ако целта е само единичен цвят или единичен материал, допълнителният екструдер е ненужна сложност – в този случай еднодюзовата gMax 1.5 Plus е по-простият и по-лесен за поддръжка избор. Dual Extruder версията оправдава себе си единствено когато проектът реално се възползва от възможността за два материала или два цвета в едроформатен обем.
Калибрация стъпка по стъпка
- Нивелирайте платформата на студено по цялата площ от 406 x 406 mm [1], както при всяка машина без нагряемо легло. При два хотенда е важно нивелирането да е коректно преди да пристъпите към следващата стъпка, защото офсетът между главите се измерва спрямо една и съща равна повърхност.
- Калибрирайте относителното отместване (offset) между двата екструдера по осите X, Y и Z. Това е стъпка, която еднодюзовите машини нямат: ако офсетът не е точен, двата материала в един детайл ще излязат видимо разминати едно спрямо друго по височина или в равнината.
- Задайте температура на дюзата спрямо PLA като база: 210 до 230 C [material.pla.hotend_temp.slicer], с добавка от 5 до 10 C за първия слой [thermal.first_layer_temp_bump]. При комбинация от два материала настройте всеки хотенд според собствения му материал, а не според общ компромис между двата.
- Активирайте prime tower (кула за подготовка) или ooze shield (защитен щит от накапване) в слайсъра, ако принтирате с два материала едновременно. Неактивният екструдер продължава леко да отделя материал, докато чака своя ред, а тези функции поемат излишъка, преди той да замърси детайла.
- Настройте височината на слоя между 25 и 80 процента от диаметъра на монтираните дюзи [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.5 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея – при два хотенда с потенциално различна дюза изберете стойност, съвместима с по-малката от двете.
- Ограничете обемния дебит на всеки хотенд до около 50 mm^3/s [thermal.print_speed_thermal_limit]. Правилото важи поотделно за всеки екструдер – по-бавният или по-малкият от двата определя реалната горна граница на скоростта за цялото принтиране.
Чести дефекти и решения
Разместване между двата материала (misalignment) е дефект, специфичен за dual extruder машините: ако калибрацията на офсета между главите е неточна, елементите от втория материал излизат отместени спрямо основния детайл. Решението е повторна, по-прецизна калибрация на X/Y/Z офсета, а не промяна на температура или скорост.
Накапване и замърсяване от неактивния хотенд (oozing) се проявява като малки петна или влакна от материала, който в момента не принтира, но продължава леко да изтича от дюзата. Prime tower и ooze shield са стандартното решение; ако проблемът продължава, повишете стойността на ретракция (прибиране на нишката) специално за неактивния канал.
Деформация от неравномерно изстиване (warping) остава риск при dual extruder версията по същата причина като при еднодюзовата – липсата на нагряемо легло [1] [thermal.fdm_warping_cte]. При многоматериално принтиране ефектът може да е по-силен, ако двата материала имат различна степен на свиване – затова изборът на съвместими по свиване материали е по-важен тук, отколкото при принтиране с един материал.
Провиснали надвеси над 45 градуса [dfam.fdm.overhang_angle] и разширена основа (elephant foot), коригирана с отрицателен Z офсет на първия слой [design.elephant_foot_z_offset], следват общите за FDM правила, но при два материала проверявайте ефекта поотделно за всеки от тях, защото офсетът и температурният режим не са непременно еднакви за двата хотенда.
Препоръчани настройки по материал
Таблицата дава общите температурни диапазони за трите най-разпространени FDM материала. За gMax 1.5 Plus Dual Extruder всеки от двата хотенда трябва да следва диапазона на своя собствен материал; редовете за легло при PETG и ABS остават недостижими и при двата канала, защото машината няма нагряемо легло [1].
| Материал | Дюза (хотенд) | Легло | Приложимост за gMax 1.5 Plus Dual Extruder |
|---|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C | Препоръчан за основен материал в комбинация с разтворима опора |
| PETG | 230 до 265 C | 70 до 85 C | Изисква топло легло; несигурна адхезия при студена платформа, дори в многоматериално принтиране |
| ABS | 235 до 270 C | 80 до 110 C | Не се препоръчва; риск от warping се удвоява при комбинация с втори материал |
Заключение
gMax 1.5 Plus Dual Extruder запазва всичко, което определя базовата experimenter машина на gCreate – работен обем 406 x 406 x 533 mm [1] и липса на нагряемо легло [1] – но добавя втори канал за материал [1], потвърден директно в машинната дефиниция. Печалбата е реална способност за многоматериален или многоцветно едроформатно принтиране; цената е допълнителна калибрация, специфична само за dual extruder машини – офсет между главите, prime tower и управление на накапването.
Ако проектът не изисква два материала или два цвета, единичната gMax 1.5 Plus е по-простият път към същия едроформатен обем. Но за детайли, които реално се възползват от комбинация – твърд корпус с разтворима опора, или двуцветен модел в реален размер – Dual Extruder версията отваря врата, която еднодюзовата машина физически не може да отвори, стига калибрацията между двата хотенда да е направена внимателно.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/gmax15plus_dual.def.json (машинна дефиниция на gMax 1.5 Plus Dual Extruder от Cura 5.4.0; работен обем 406 x 406 x 533 mm, статус на нагряемото легло, брой екструдери, клас и производител; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/gmax15plus_dual_extruder_0.def.json (файл на екструдера на gMax 1.5 Plus Dual Extruder от Cura 5.4.0; диаметър на дюзата 0.5 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.