Какво представлява
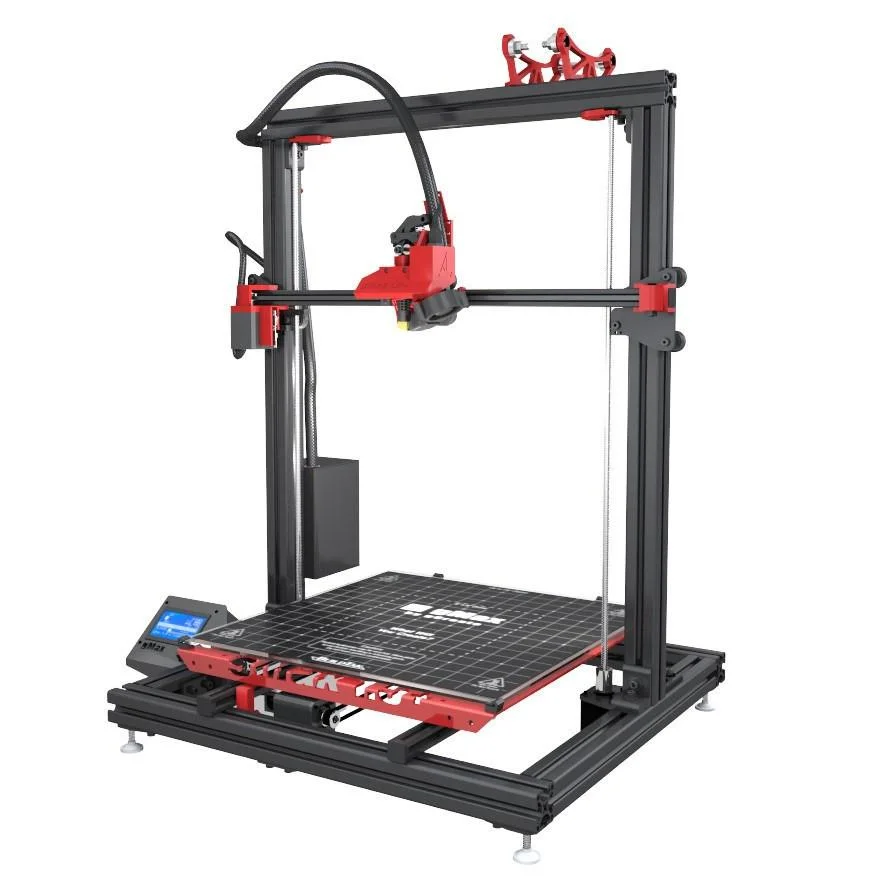
gMax 1.5 Plus е 3D принтер на производителя gCreate, който работи по технологията FDM (fused deposition modeling, послойно нанасяне на разтопена пластмасова нишка) [1]. Класът на машината е experimenter – категория, различна от типичните hobby модели, които се продават готови за принтиране направо от кутията. Experimenter клас на практика означава, че производителят разчита потребителят да участва активно в настройката, калибрацията и понякога сглобяването на машината, вместо да получи затворена система с малко пространство за намеса.
Най-силната характеристика на gMax 1.5 Plus е работният ѝ обем от 406 x 406 x 533 mm [1] – обем, който я нарежда сред истински едроформатните настолни принтери, далеч над стандарта от около 200 до 220 mm в основата, който имат повечето хоби машини. Височина от 533 mm означава, че тя може да принтира на един дъх детайли, за които други машини биха се наложили да режат модела на няколко части и да ги залепват после.
Втората определяща характеристика е липсата на нагряемо легло [1]. Комбинацията от огромен работен обем и студена платформа не е случайна – подгряването на плоскост от порядъка на 406 x 406 mm би изисквало сериозна консумация на енергия и по-сложна електроника, а gCreate явно е избрал да пренасочи бюджета на конструкцията към размера на работната зона, а не към подгряваната основа. За потребителя това означава ясен компромис: голям обем за принтиране, но материалният избор е стеснен до пластмаси, които не се нуждаят от топла основа, за да останат плоски и залепени.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 406 x 406 x 533 mm [1] |
| Нагряемо легло | Не [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | gCreate |
| Диаметър на дюзата | 0.5 mm [2] |
Извън тези редове проверения източник не съдържа данни. Максималната температура на хотенда, скоростта на принтиране, цената и годината на пускане не присъстват в машинната дефиниция, затова умишлено не ги посочваме тук с конкретно число. Ако видите такива стойности при продавач или на форум, приемайте ги като непотвърдени, докато не намерите собствен документиран източник за конкретната бройка.
За кого е
gMax 1.5 Plus е машина за хора, които вече имат опит с 3D принтиране и искат обем, недостъпен за повечето настолни принтери, без непременно да плащат за индустриална система с подгряема плоскост и затворена камера. Класификацията experimenter потвърждава тази насока: купувачът трябва да е готов да прекара повече време в настройка, отколкото при типичен hobby модел, но в замяна получава работна зона, в която стават реалистични детайли като едроформатни макети, реквизит, части за мебели или функционални тестови приспособления в реален размер.
Понеже няма нагряемо легло [1], естественият материал за тази машина е PLA – той се свива слабо при изстиване и не изисква топла основа, за да остане плосък дори при голяма площ на контакт с платформата. Точно тук е и най-честата грешка на нови собственици: изкушението да се използва целият огромен обем за широк, плосък детайл от ABS. При студена платформа с площ 406 x 406 mm рискът от повдигане на ъглите е по-голям, не по-малък, отколкото при малка машина, защото по-голямата плоска площ означава повече материал, който изстива неравномерно едновременно. Ако основната цел е принтиране на големи функционални части от инженерни пластмаси, тази машина изисква сериозна допълнителна модификация (подгряема камера, допълнителна изолация), която не е част от базовата конфигурация.
Калибрация стъпка по стъпка
- Нивелирайте платформата на студено по цялата ѝ площ от 406 x 406 mm [1], не само в четирите ъгъла. При толкова голяма основа е добра практика да проверите разстоянието дюза-платформа в девет точки (ъгли, средата на всяка страна и центъра), защото леко изкривяване на голяма равнина е много по-осезаемо, отколкото при малък принтер.
- Задайте температура на дюзата спрямо PLA: 210 до 230 C е обичайният диапазон за този материал в повечето слайсъри [material.pla.hotend_temp.slicer]. За първия слой добавете 5 до 10 C над работната температура [thermal.first_layer_temp_bump], тъй като по-топла първа линия сцепва по-сигурно със студена, неподгрявана повърхност.
- Тъй като леглото не се загрява [1], разчитайте на механична адхезия: лепило за хартия или специализирана лепенка, нанесени равномерно по цялата голяма площ, а не само в центъра, където обичайно е съсредоточен по-малкият детайл.
- Настройте височината на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.5 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея.
- Калибрирайте коефициента на екструзия с тънкостенна кула и шублер, коригирайте процента поток в слайсъра, докато измереното съвпадне със зададеното. При голям обем на принтиране грешка в потока се натрупва видимо върху по-дълги стени.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit]. При едроформатно принтиране изкушението е да вдигнете скоростта, за да ускорите дългите продължителни задачи, но над този праг хотендът не смогва да разтопи материала равномерно.
- Проверете механичната стабилност на рамката преди дълги принтове. Голям обем означава по-дълги, по-тежки глави за принтиране или по-дълги ремъчни трасета в зависимост от конструкцията, а хлабина, невидима при малък детайл, се проявява като видими артефакти по повърхността на голям модел.
Чести дефекти и решения
Деформация от неравномерно изстиване (warping) е дефектът с най-висок риск при gMax 1.5 Plus, именно защото платформата няма подгряване [1] [thermal.fdm_warping_cte], а работната площ е сред най-големите в настолния клас. Ъглите на широк детайл се повдигат, докато центърът е все още топъл. Решението остава същото както при по-малки машини без нагряемо легло – изберете PLA, добавете затворен корпус против течения и лепило за по-силна първоначална адхезия – но ефектът от пропуск в тази стъпка е по-драматичен просто защото площта на контакт е по-голяма.
Разширение в основата на модела (elephant foot) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset], така че дюзата да не притиска прекомерно топлия, все още мек пластик в началото на принтирането. При голяма платформа тази корекция трябва да е равномерна по цялата повърхност, а не само в една точка, защото леко неравна основа изкривява ефекта на офсета в различните ъгли на принтирането.
Провиснали надвеси (overhangs) над препоръчания ъгъл от 45 градуса без опори [dfam.fdm.overhang_angle] са особен риск при едроформатни модели, защото по-дългите пътища на принтиране дават повече време на всеки слой да изстине неравномерно, преди следващият да го покрие. При съмнение добавете подпори, вместо да разчитате единствено на по-силно охлаждане.
Недостатъчна екструзия по дългите прави линии на голямата платформа обикновено идва от надвишен обемен дебит [thermal.print_speed_thermal_limit]. При дълго принтиране е изкушаващо да увеличите скоростта, за да съкратите времето, но първата стъпка при пропуски в стените е да намалите скоростта, преди да пипате температура или поток.
Препоръчани настройки по материал
Таблицата дава общите температурни диапазони за трите най-разпространени FDM материала. За gMax 1.5 Plus практическото значение е категорично: редовете за легло при PETG и ABS изискват температура, каквато машината физически не може да достави, защото няма нагряемо легло [1].
| Материал | Дюза (хотенд) | Легло | Приложимост за gMax 1.5 Plus |
|---|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C | Препоръчан материал; при голяма площ разчитайте на равномерна механична адхезия по цялата платформа |
| PETG | 230 до 265 C | 70 до 85 C | Изисква топло легло; на тази машина адхезията на голяма плоска основа остава несигурна |
| ABS | 235 до 270 C | 80 до 110 C | Не се препоръчва; висок риск от warping на голяма студена платформа без затворена камера |
Заключение
gMax 1.5 Plus е experimenter машина с ясна специализация: работен обем 406 x 406 x 533 mm [1], без нагряемо легло [1], построена около технологията FDM. Тя не крие компромиса си – предлага рядко срещан за настолен принтер обем, но плаща за него с ограничен избор на материали и по-голяма нужда от ръчна намеса при калибрация. Купувате я, за да принтирате едроформатни детайли от PLA на едно парче, а не за да замените индустриална машина с подгряема камера за инженерни пластмаси.
Ако търсите принтер, който да принтира големи функционални части от ABS или PETG директно от кутията, gMax 1.5 Plus не е верният отговор без сериозна модификация. Но за макети, реквизит, мебелни детайли или функционални прототипи в реален размер от PLA, тя предлага работна зона, каквато малцина настолни принтери могат да покажат, стига да спазвате калибрацията, описана по-горе.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/gmax15plus.def.json (машинна дефиниция на gMax 1.5 Plus от Cura 5.4.0; работен обем 406 x 406 x 533 mm, статус на нагряемото легло, клас и производител; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/gmax15plus_extruder_0.def.json (файл на екструдера на gMax 1.5 Plus от Cura 5.4.0; диаметър на дюзата 0.5 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.